
 EN
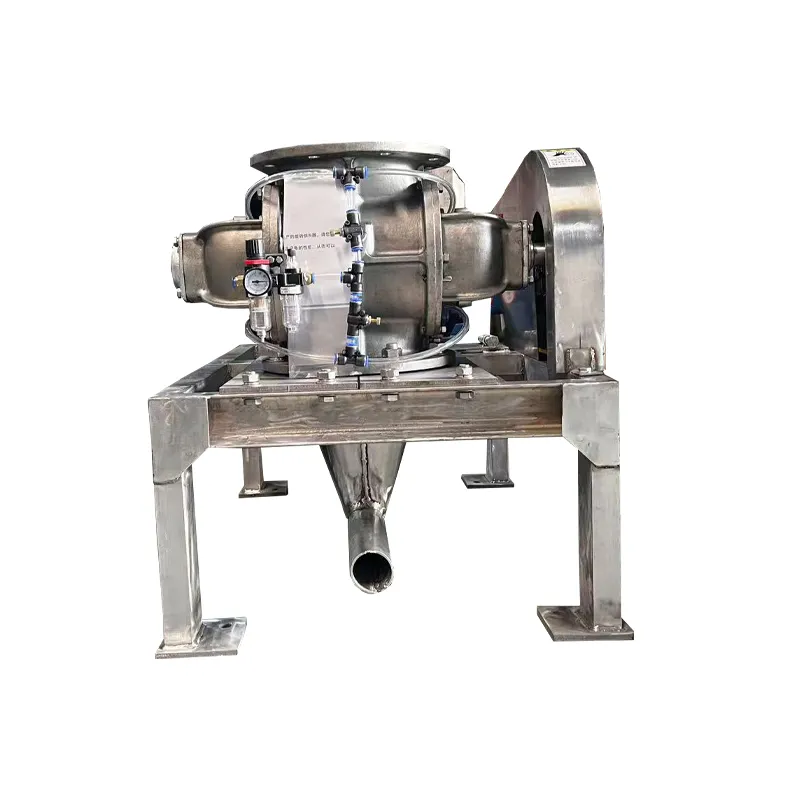
Một bộ cấp liệu quay công nghiệp đóng vai trò thành phần then chốt trong hầu hết hệ thống xử lý vật liệu rời, điều tiết dòng vật liệu từ phễu chứa vào đường ống vận chuyển khí nén hoặc thiết bị chế biến. Khi những thiết bị này vận hành trong điều kiện công nghiệp khắc nghiệt, độ tin cậy của chúng ảnh hưởng trực tiếp đến hiệu suất sản xuất và chi phí vận hành. Các biện pháp bảo trì phòng ngừa có thể kéo dài đáng kể tuổi thọ bộ cấp liệu, giảm thiểu thời gian ngừng hoạt động bất ngờ và duy trì độ chính xác cần thiết cho việc xả vật liệu kiểm soát trong các hệ thống xử lý vật liệu rời.
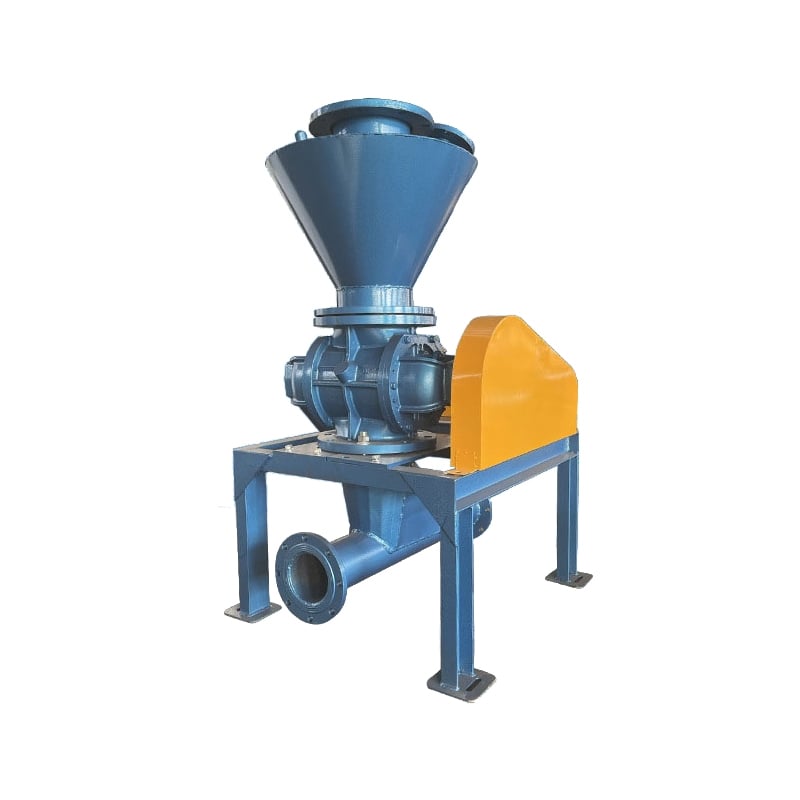
Hiểu rõ các yêu cầu bảo trì cụ thể đối với một bộ cấp liệu công nghiệp máy cấp liệu quay yêu cầu kiến thức về cách các hệ thống này tương tác với hệ thống điều khiển bộ cấp liệu trọng lượng và cấu hình van khóa khí quay. Việc tích tụ vật liệu, mô hình mài mòn và suy giảm độ kín thường tuân theo các xu hướng có thể dự đoán được, mà người vận hành có thể giám sát và xử lý chủ động. Sự khác biệt giữa một bộ cấp liệu hoạt động trong nhiều năm so với một bộ cấp liệu hỏng sớm thường nằm ở việc lập lịch bảo trì kỷ luật và chú ý đến các dấu hiệu cảnh báo ban đầu.
Quy Trình Kiểm Tra Và Vệ Sinh Định Kỳ
Thiết lập lịch kiểm tra có hệ thống
Nền tảng để nâng cao hiệu suất bộ cấp liệu quay công nghiệp nằm ở việc thiết lập các khoảng thời gian kiểm tra định kỳ phù hợp với khối lượng sản xuất và đặc tính vật liệu. Các cuộc kiểm tra trực quan hàng tuần nên kiểm tra tình trạng tích tụ vật liệu xung quanh các gioăng kín, các mẫu rung bất thường và những thay đổi có thể nghe thấy trong tiếng ồn vận hành. Các cuộc kiểm tra hàng tháng có thể bao gồm các kiểm tra chi tiết hơn về độ ổn định của tốc độ quay và tính đồng đều của lưu lượng xả. Đối với các cơ sở sử dụng hệ thống điều khiển bộ cấp liệu theo trọng lượng (gravimetric feeder control systems), các cuộc kiểm tra này cần xác minh rằng các cảm biến vẫn được hiệu chuẩn đúng và thời gian phản hồi điều khiển phù hợp với thông số kỹ thuật của thiết bị.
Việc ghi chép kết quả kiểm tra tạo thành lịch sử bảo trì, giúp dự đoán sự cố của các bộ phận trước khi xảy ra hỏng hóc nghiêm trọng. Người vận hành cần ghi lại các mô hình dòng chảy của vật liệu xả, bất kỳ dao động nào về tốc độ bộ cấp liệu và những thay đổi về nhiệt độ ổ bi. Dữ liệu này trở nên vô cùng quý giá khi được kết hợp với chẩn đoán hệ thống xử lý vật liệu rời, từ đó làm rõ các xu hướng có thể cho thấy tình trạng mài mòn phớt, suy giảm chất lượng ổ bi hoặc lệch trục vỏ máy – những vấn đề cần được xử lý kịp thời.
Làm sạch và quản lý dư lượng vật liệu
Sự tích tụ cặn vật liệu là một trong những nguyên nhân nhanh nhất gây hỏng bộ cấp liệu quay công nghiệp, đặc biệt khi xử lý các vật liệu hút ẩm, dính hoặc mài mòn. Vật liệu còn sót lại có thể đông cứng bên trong vỏ bộ cấp liệu, tạo ra các điểm ma sát làm tăng tốc độ mài mòn và làm tải động cơ tăng lên. Sau mỗi ca làm việc hoặc mỗi đợt sản xuất, cần làm sạch các khu vực dễ tiếp cận để ngăn ngừa sự tích tụ xung quanh roto, bên trong vỏ bộ cấp liệu và cửa xả. Đối với các hệ thống xử lý vật liệu khối lượng lớn xử lý các vật liệu dễ vón cục, khoảng thời gian làm sạch có thể cần được rút ngắn thành hàng ngày thay vì hàng tuần.
Cấu hình van khóa khí quay đòi hỏi sự chú ý đặc biệt trong quá trình làm sạch, vì các tắc nghẽn tại các cổng van làm giảm trực tiếp công suất cấp liệu và làm tăng độ sụt áp trên toàn hệ thống. Việc xả thổi bằng khí nén hoặc làm sạch các mép rô-to van bằng bàn chải mềm giúp ngăn ngừa hiện tượng cầu vật liệu làm hạn chế lưu lượng xả. Khi sử dụng phương pháp làm sạch ướt, cần đảm bảo làm khô hoàn toàn trước khi vận hành để tránh độ ẩm gây ăn mòn hoặc ảnh hưởng đến đặc tính chảy của vật liệu.
Bảo trì gioăng và chăm sóc bạc đạn
Kiểm tra gioăng và thời điểm thay thế
Các phớt làm kín là hàng rào bảo vệ chính của bộ cấp liệu quay công nghiệp nhằm ngăn chặn vật liệu xâm nhập vào các khoang ổ bi và ngăn dầu rò rỉ ra khỏi các vỏ bọc được làm kín. Phớt trục thường cho thấy các dấu hiệu mài mòn trước khi hỏng hoàn toàn, biểu hiện bằng hiện tượng dầu rò rỉ nhiều hơn quanh cổ trục hoặc bụi vật liệu mịn xuất hiện trong khu vực ổ bi. Phần lớn nhà sản xuất khuyến nghị kiểm tra phớt mỗi sáu tháng trong điều kiện vận hành bình thường, và thay thế phớt sau mỗi 12 đến 24 tháng tùy theo mức độ cường độ chu kỳ làm việc. Đối với các cơ sở vận hành hệ thống xử lý vật liệu rời liên tục, khoảng thời gian thay phớt nên tiến gần hơn về phía giới hạn ngắn hơn của dải thời gian nêu trên.
Khi cần thay thế phớt, chỉ sử dụng các bộ phận thay thế được phê duyệt và phù hợp với thông số kỹ thuật ban đầu; việc chọn hoặc lắp đặt phớt không đúng cách thực tế có thể làm tăng tốc độ mài mòn bộ cấp liệu. Độ rung trục cần được kiểm tra trong quá trình thay phớt để đảm bảo rằng rung động hoặc lệch trục không gây mài mòn sớm cho các phớt mới. Nhiều sự cố bộ cấp liệu quay công nghiệp không bắt nguồn từ vật liệu phớt mà do mất cân bằng roto hoặc mài mòn bạc đạn, dẫn đến chuyển động trục vượt quá dung sai thiết kế của phớt.
Bôi trơn bạc đạn và quản lý nhiệt độ
Việc bôi trơn ổ bi đúng cách là một trong những biện pháp bảo trì đơn giản nhất nhưng hiệu quả nhất nhằm kéo dài tuổi thọ của bộ cấp liệu quay công nghiệp. Cần kiểm tra mức dầu hoặc mỡ ở ổ bi đủ hay không trước mỗi ca sản xuất, đồng thời thay dầu theo lịch trình được nêu trong hướng dẫn vận hành thiết bị hoặc khi kết quả phân tích cho thấy dầu đã bị suy giảm chất lượng. Dầu bị nhiễm bẩn ở ổ bi sẽ làm tăng tốc độ mài mòn và có thể gây hư hại dần dần, thường chỉ biểu hiện rõ ràng sau khi đã xảy ra tổn thương nghiêm trọng bên trong. Việc sử dụng hệ thống điều khiển bộ cấp liệu theo nguyên lý cân khối lượng giúp duy trì các mô hình tải ổn định, từ đó giảm ứng suất tác động lên ổ bi và kéo dài khoảng thời gian giữa các lần bôi trơn.
Giám sát nhiệt độ bạc đạn cung cấp tín hiệu cảnh báo sớm về các vấn đề bôi trơn hoặc mài mòn bên trong bộ cấp liệu quay công nghiệp. Nhiệt độ vận hành bình thường của hầu hết các bộ cấp liệu nằm trong khoảng từ 60 đến 80 độ C tại vỏ bạc đạn; nhiệt độ vượt quá 90 độ C cho thấy việc bôi trơn không đủ, tải quá mức hoặc mài mòn bạc đạn, cần được điều tra ngay. Nhiệt kế hồng ngoại cung cấp phương pháp theo dõi nhiệt độ bạc đạn không xâm lấn trong các lần kiểm tra định kỳ, và việc tăng nhiệt độ kéo dài cho thấy cần tiến hành kiểm tra hoặc thay thế bạc đạn ngay lập tức trước khi các phớt bị hỏng do tiếp xúc với nhiệt độ quá cao.
Hiệu chỉnh vị trí, kiểm soát rung động và tối ưu hóa dòng vật liệu
Hiệu chỉnh khớp nối và ổn định nền móng
Sự lệch tâm giữa động cơ cấp liệu quay công nghiệp và thiết bị được dẫn động gây ra rung động, làm tăng tốc độ mài mòn bạc đạn và có thể làm gãy bu-lông gắn kết theo thời gian. Việc căn chỉnh khớp nối bằng tia laze cần được thực hiện trong quá trình lắp đặt ban đầu cũng như sau bất kỳ công việc bảo trì nào ảnh hưởng đến mối quan hệ giữa động cơ và bộ cấp liệu. Các bu-lông nền cần được kiểm tra siết chặt định kỳ, vì rung động sẽ làm lỏng dần các chi tiết cố định, dẫn đến việc bộ cấp liệu dịch chuyển vị trí so với các thiết bị xử lý vật liệu rời kết nối. Việc kiểm tra phòng ngừa bu-lông mỗi ba tháng giúp phát hiện sớm các chi tiết cố định bị lỏng trước khi chúng gây ra sự dịch chuyển làm hư hại bạc đạn hoặc phớt làm kín.
Việc lắp đặt trên các giá đỡ đàn hồi được thiết kế cho tần số hoạt động của bộ cấp liệu giúp giảm việc truyền rung động sang cấu trúc xung quanh và kéo dài tuổi thọ tổng thể của hệ thống. Nếu mức độ rung động tăng rõ rệt, điều này thường cho thấy sự mài mòn của khớp nối, mất cân bằng roto hoặc suy giảm chất lượng bạc đạn đang diễn ra bên trong bộ cấp liệu quay công nghiệp. Các phép đo rung động ban đầu được thực hiện sau khi lắp đặt đúng cách sẽ tạo thành điểm chuẩn để phát hiện khi nào những thay đổi về rung động đòi hỏi phải điều tra thêm.
Dòng vật liệu và hiệu suất van khóa khí quay
Cấu hình van khóa khí quay yêu cầu dòng vật liệu xả phải đồng đều trên tất cả các ngăn của roto nhằm tránh hiện tượng mài mòn không đều và tải quá lớn lên các ổ bi. Khi dòng xả trở nên bất ổn hoặc có dạng xung, điều này thường cho thấy vật liệu không lấp đầy đều các ngăn roto hoặc lượng cấp liệu từ phễu do trọng lực là không đủ. Việc điều chỉnh áp suất cột vật liệu đầu vào, phân bố lại các điểm nhập liệu hoặc thay đổi hình học cửa xả của phễu có thể khôi phục dòng chảy ổn định và giảm mài mòn bộ cấp liệu. Đối với các hệ thống xử lý vật liệu rời có kiểm soát bộ cấp liệu theo khối lượng, việc duy trì tốc độ bộ cấp liệu ổn định trong khi điều chỉnh lượng vật liệu cấp vào sẽ đảm bảo tốc độ xả dự báo được và ngăn ngừa hiện tượng dao động (hunting) của hệ thống điều khiển – vốn gây căng thẳng cho các thành phần cơ khí.
Đặc tính vật liệu ảnh hưởng đáng kể đến tốc độ mài mòn bộ cấp liệu; vật liệu mài mòn làm tăng tốc độ mài mòn roto và vỏ, trong khi vật liệu dính gây tắc nghẽn phớt và cổng van. Khi tốc độ mài mòn của bộ cấp liệu quay công nghiệp vượt quá mức dự kiến, có thể cần thay đổi nguồn cung cấp vật liệu, bổ sung chất bôi trơn hoặc tăng tần suất vệ sinh. Việc theo dõi các mô hình mài mòn ở đầu roto và thành vỏ giúp đánh giá xem quy trình vận hành hiện tại có phù hợp với loại vật liệu đang xử lý hay không.
Câu hỏi thường gặp
Bộ cấp liệu quay công nghiệp nên được bảo trì phòng ngừa với tần suất như thế nào?
Hầu hết các hệ thống cấp liệu quay công nghiệp đều được hưởng lợi từ việc kiểm tra trực quan hàng tuần, kiểm tra chi tiết hàng tháng và đánh giá bảo trì chuyên sâu hàng quý. Đối với các hệ thống xử lý vật liệu rời hoạt động liên tục hoặc trong điều kiện khắc nghiệt, khoảng thời gian bảo trì nên được rút ngắn thành kiểm tra chi tiết hàng tuần và làm sạch hàng ngày. Lịch trình cụ thể phụ thuộc vào khối lượng sản xuất, loại vật liệu, yêu cầu độ chính xác điều khiển của bộ cấp liệu trọng lượng và tuổi thọ thiết bị. Việc lập nhật ký bảo trì giúp theo dõi các khoảng thời gian này và dự báo thời điểm cần thực hiện dịch vụ lớn.
Dấu hiệu cảnh báo sớm nào cho thấy van khóa khí quay cần được sửa chữa?
Những thay đổi trong độ đồng đều của lưu lượng vật liệu xả ra, tiếng ồn hoặc rung động gia tăng, khó duy trì tốc độ cấp liệu mục tiêu và dòng điện động cơ cao hơn đều cho thấy các vấn đề đang phát triển ở van khóa khí quay. Rò rỉ vật liệu quanh trục hoặc tích tụ vật liệu rõ ràng bên trong các cổng van cho thấy gioăng đã mòn hoặc bị tắc nghẽn. Nếu một van khóa khí quay bắt đầu biểu hiện những triệu chứng này, cần tiến hành chẩn đoán ngay lập tức vì việc tiếp tục vận hành khi van đang hỏng sẽ làm tăng tốc độ mài mòn vỏ và roto trong toàn bộ hệ thống cấp liệu quay công nghiệp.
Hệ thống điều khiển cấp liệu định lượng trọng lượng có thể giúp kéo dài tuổi thọ cấp liệu không?
Đúng vậy, các hệ thống điều khiển bộ cấp liệu trọng lượng chủ động kéo dài tuổi thọ của các hệ thống bộ cấp liệu quay công nghiệp và hệ thống xử lý vật liệu rời bằng cách duy trì điều kiện tải ổn định và ngăn ngừa các biến động tốc độ gây căng thẳng cho các ổ bi. Phản hồi điều khiển ổn định giúp bộ cấp liệu vận hành gần điểm hiệu suất tối ưu thay vì dao động qua các biến thiên tốc độ nhanh. Việc quản lý dòng vật liệu chính xác làm giảm khả năng xảy ra tình trạng quá tải—nguyên nhân đẩy nhanh quá trình mài mòn tất cả các bộ phận quay và phớt kín.