
 EN
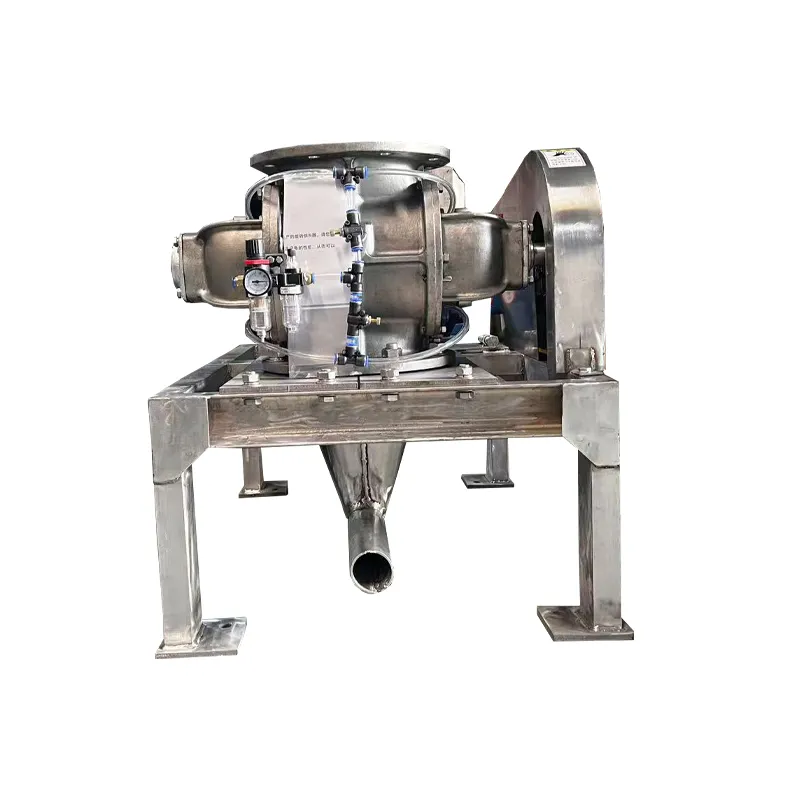
एक औद्योगिक घूर्णन फीडर यो उपकरण धेरैजसो बल्क सामग्री सँगाल्ने प्रणालीहरूमा एक महत्वपूर्ण घटकको रूपमा काम गर्दछ, जसले भण्डारण हप्परबाट प्रवाहित सामग्रीलाई वायु वाहक लाइनहरू वा प्रशोधन उपकरणहरूमा नियन्त्रित गर्दछ। जब यी उपकरणहरू कठोर औद्योगिक अवस्थामा सञ्चालित हुन्छन्, तब यसको विश्वसनीयताले उत्पादन क्षमता र सञ्चालन लागतमा सिधै प्रभाव पार्दछ। निवारक संरक्षण कार्यविधिहरूले फीडरको आयु धेरै बढाउन सक्छ, अप्रत्याशित अवरोध समय घटाउन सक्छ र बल्क सामग्री सँगाल्ने प्रणालीहरूमा नियन्त्रित सामग्री निकासको लागि आवश्यक सटीकता कायम राख्न सक्छ।
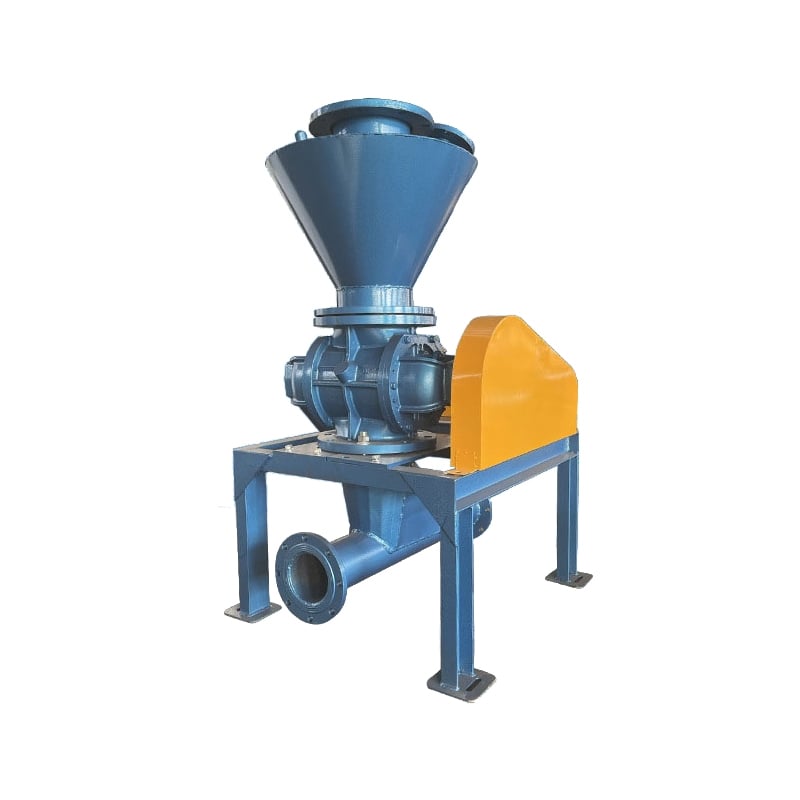
उद्योगिकको विशिष्ट रखरखाव आवश्यकताहरूको बारेमा बुझ्नु रोटरी फीडर ग्राभिमेट्रिक फिडर नियन्त्रण प्रणालीहरू र घूर्णन वायु अवरोध कपाट विन्यासहरूसँग यी प्रणालीहरू कसरी अन्तर्क्रिया गर्छन् भन्ने बारेमा ज्ञानको आवश्यकता हुन्छ। सामग्रीको जमाव, घिसिएको प्रतिरूपहरू र सीलको अवक्षय अग्रिम रूपमा निगरानी गर्न सकिने र सम्बोधन गर्न सकिने भविष्यवाणी गर्न सकिने प्रवृत्तिहरू अनुसरण गर्छन्। वर्षौंसम्म सञ्चालित हुने फिडर र अग्रिम रूपमा विफल हुने फिडर बीचको फरक धेरैजसो सुव्यवस्थित रखरखाव अनुसूची र प्रारम्भिक चेतावनी संकेतहरूप्रति सावधानी राख्नुमा निर्भर गर्दछ।
नियमित जाँच र सफाई प्रोटोकल
एक प्रणालीगत निरीक्षण अनुसूची स्थापना गर्नु
औद्योगिक घूर्णनशील फीडरको प्रदर्शन बढाउने आधारभूत कुरा उत्पादन मात्रा र सामग्रीका विशेषताहरूसँग समायोजित नियमित निरीक्षण अन्तरालहरू स्थापना गर्नु हो। साप्ताहिक दृश्य निरीक्षणहरूमा सीलहरूको चारैतिर सामग्रीको जम्मा हुने कुरा, असामान्य कम्पन पैटर्नहरू र संचालनको आवाजमा दाखिने परिवर्तनहरू जाँच गर्नुपर्छ। मासिक निरीक्षणहरूमा घूर्णन गतिको स्थिरता र निकासको एकरूपताको विस्तृत जाँच समावेश गर्न सकिन्छ। गुरुत्वीय फीडर नियन्त्रण प्रणाली प्रयोग गर्ने सुविधाहरूका लागि, यी निरीक्षणहरूले सेन्सरहरू अझै पनि क्यालिब्रेटेड छन् भनेर र नियन्त्रण प्रतिक्रिया समयहरू उपकरणका विशिष्टताहरूसँग मिल्दैछन् भनेर पुष्टि गर्नुपर्छ।
निरीक्षण नतिजाको प्रलेखनले रखरखावको इतिहास सिर्जना गर्छ जसले विपरीत टुटाइ आउनुभन्दा पहिले घटकको असफलता पूर्वानुमान गर्न मद्दत गर्छ। सञ्चालकहरूले निकास सामग्रीको प्रवाह पैटर्न, फीडर गतिमा कुनै उतारचढाव र बेयरिङ्को तापक्रममा भएका परिवर्तनहरू दर्ता गर्नुपर्छ। यो डाटा बल्क सामग्री ह्याण्डलिङ प्रणालीको निदानसँग जोडिएको हुँदा अत्यन्त मूल्यवान बन्छ, जसले सीलको घिसिएको अवस्था, बेयरिङ्को अवनति वा आवासको गलत संरेखण जस्ता प्रवृत्तिहरू उजागर गर्छ जसलाई ध्यान दिनुपर्छ।
सफाई र सामग्री अवशेष प्रबन्धन
पदार्थको अवशेष संचयले औद्योगिक घूर्णन फीडरको विफलताको एक छिटो मार्ग प्रतिनिधित्व गर्दछ, विशेष गरी जब यसले आर्द्रता अवशोषण गर्ने, चिप्लो वा क्षरणकारी पदार्थहरू सँगै काम गर्दछ। अवशेष पदार्थ फीडरको आवरणभित्र कठोर हुन सक्छ, जसले घर्षणका स्थानहरू सिर्जना गर्दछ जसले घिस्ने प्रक्रियालाई बढावा दिन्छ र मोटरको भार बढाउँदछ। प्रत्येक शिफ्ट वा उत्पादन चक्रपछि, रोटर, आवरणको भित्री भाग र निकास बाहिरी भागको चारैतिर संचय रोक्न उपलब्ध क्षेत्रहरू सफा गर्नुपर्छ। ठोस पदार्थ सँगै काम गर्ने प्रणालीहरूमा, जुन पदार्थहरू जम्ने प्रवृत्तिका हुन्छन्, सफाइको अन्तरालहरू साप्ताहिकको सट्टा दैनिक बनाउनुपर्ने हुन सक्छ।
घुम्ने वायुरोधक भाल्भ सेटिङले सफाइको समयमा विशेष ध्यान आवश्यक गर्दछ, किनभने भाल्भ पोर्टहरूमा अवरोधहरूले फिडर क्षमतालाई सिधै घटाउँदछ र प्रणालीमा दबाव ड्रप बढाउँदछ। भाल्भ रोटर किनाराहरूमा संकुचित वायुको प्रयोग वा मुलायम ब्रसले सफाइ गर्दा निकास प्रवाहलाई सीमित गर्ने पदार्थ ब्रिजहरू रोकिन्छ। गीलो सफाइ विधिहरू प्रयोग गर्दा, सञ्चालन अघि पूर्ण रूपमा सुखाएर निश्चित गर्नुहोस् ताकि नमीले जंग लाग्ने वा पदार्थ प्रवाह विशेषतामा असर पार्ने होइन।
सील रखराखाव र बेयरिङ हेरचाह
सील निरीक्षण र प्रतिस्थापन समय
सीलहरू औद्योगिक घूर्णन फीडरको बेयरिङ्ग कोठामा सामग्री प्रवेश र सील गरिएको आवरणबाट तेल ह्रास विरुद्धको प्राथमिक रक्षा प्रतिनिधित्व गर्दछन्। शाफ्ट सीलहरू सामान्यतया पूर्ण विफलताअघि घिसिएको देखिन्छ, जसले शाफ्ट कलरको चारैतिर बढ्दो तेल झर्ने वा बेयरिङ्ग क्षेत्रमा सूक्ष्म सामग्रीको धूलो देखिने रूपमा प्रकट हुन्छ। अधिकांश निर्माताहरूले सामान्य संचालन अवस्थामा प्रत्येक छ महिनामा सीलहरूको निरीक्षण गर्न सिफारिस गर्दछन्, र कार्य चक्रको तीव्रतामा निर्भर गरी प्रत्येक १२ देखि २४ महिनामा प्रतिस्थापन गर्न सिफारिस गर्दछन्। जहाँ ठूलो सामग्री सँगाल्ने प्रणालीहरू निरन्तर संचालनमा छन्, त्यहाँ सील प्रतिस्थापनको अन्तराल त्यो सीमाको छोटो तर्फ सार्नुपर्छ।
जब सीलहरू प्रतिस्थापन गर्नुपर्छ, मूल विशिष्टताहरूसँग मिल्ने मात्रै अनुमोदित प्रतिस्थापन भागहरू प्रयोग गर्नुहोस्, किनकि अनुचित सील छनौट वा स्थापनाले फिडरको घिसाइ बढाउन सक्छ। सील प्रतिस्थापनको समयमा शाफ्ट रनआउट पुष्टि गर्नुपर्छ ताकि कम्पन वा गलत संरेखणले नयाँ सीलहरूको जल्दी घिसाइ नहोस्। धेरै औद्योगिक घूर्णन फिडर दुर्घटनाहरू सील सामग्रीको आफैमा होइन, बरु रोटर असन्तुलन वा बेयरिङ घिसाइबाट आउँछ जसले सील डिजाइन सहनशीलताभन्दा बढी शाफ्ट चालन उत्पन्न गर्छ।
बेयरिङ लुब्रिकेसन र तापमान व्यवस्थापन
उद्योगिक घूर्णन फीडरको जीवनकाल बढाउने सबैभन्दा सरल तर प्रभावकारी रखरखाव प्रथाहरू मध्ये एक उचित बेयरिङ लुब्रिकेसन हो। प्रत्येक उत्पादन शिफ्टअघि बेयरिङहरूको पर्याप्त तेल वा ग्रिज स्तरको जाँच गर्नुपर्छ, र तेल परिवर्तन उपकरणको म्यानुअलमा उल्लेखित अनुसूची अनुसार वा विश्लेषणले तेलको गुणस्तर घटेको देखाएमा गर्नुपर्छ। दूषित बेयरिङ तेलले घर्षण बढाउँछ र आन्तरिक क्षरणको महत्वपूर्ण मात्रामा हुनुपछि मात्र दृश्यमान हुने प्रगतिशील क्षति ल्याउन सक्छ। ग्राभिमेट्रिक फीडर नियन्त्रण प्रणाली प्रयोग गर्दा लोड प्याटर्न स्थिर राख्न सकिन्छ, जसले बेयरिङमा तनाव कम गर्छ र लुब्रिकेसन अन्तराल बढाउँछ।
बेयरिङ्ग तापक्रम निगरानीले औद्योगिक घूर्णन फिडरको भित्री स्नेहन समस्या वा आन्तरिक घिस्ने प्रक्रियाको प्रारम्भिक चेतावनी संकेत प्रदान गर्दछ। धेरैजसो फिडरहरूको सामान्य सञ्चालन तापक्रम बेयरिङ्ग हाउसिङमा ६० देखि ८० डिग्री सेल्सियस बीच हुन्छ; ९० डिग्री भन्दा माथि तापक्रमले अपर्याप्त स्नेहन, अत्यधिक भार वा बेयरिङ्ग घिस्ने समस्या जसलाई अनुसन्धान गर्नुपर्ने हुन्छ, सूचित गर्दछ। इन्फ्रारेड थर्मोमिटरहरूले नियमित जाँचको समयमा बेयरिङ्ग तापक्रम ट्र्याक गर्ने गैर-आक्रामक तरिका प्रदान गर्दछन्, र लामो समयसम्म तापक्रम बढ्नुले सीलहरू अत्यधिक तापको सम्पर्कमा परेर विफल हुनुअघि तुरुन्तै बेयरिङ्ग निरीक्षण वा प्रतिस्थापन गर्नुपर्ने आवश्यकता सूचित गर्दछ।
सँरेखण, कम्पन नियन्त्रण, र सामग्री प्रवाह अनुकूलन
कपलिङ सँरेखण र आधार स्थिरता
उद्योगिक घूर्णन फीडर मोटर र चालित उपकरण बीचको असंरेखणले कम्पन उत्पन्न गर्छ जसले बेयरिङ्को घिस्रण बढाउँछ र समयको साथमा माउन्टिङ बोल्टहरू भाँच्न सक्छ। कपलिङहरूको लेजर संरेखण शुरुवाती स्थापना देखि नै गर्नुपर्छ र मोटर वा फीडर सँग सम्बन्धित कुनै पनि रखरखाव कार्य पछि पनि गर्नुपर्छ। फाउन्डेशन बोल्टहरूको नियमित कसाइत जाँच गर्नुपर्छ, किनभने कम्पनले धीरे-धीरे फास्टनरहरू ढिलो बनाउँछ र फीडरलाई जोडिएको बल्क सामग्री ह्यान्डलिङ प्रणालीको उपकरणसँग सापेक्षमा स्थान परिवर्तन गर्न दिन्छ। प्रत्येक तीन महिनामा निवारक बोल्ट निरीक्षण गर्दा ढिलो फास्टनरहरूलाई बेयरिङ वा सीलहरूमा क्षति पुर्याउने गतिको अघि नै पक्राउन सकिन्छ।
फिडरको संचालन आवृत्तिका लागि डिजाइन गरिएका प्रत्यास्थ माउन्टहरूमा स्थापना गर्दा वाइब्रेशनलाई आसपासको संरचनामा स्थानान्तरण घटाउँछ र समग्र प्रणालीको आयु बढाउँछ। यदि वाइब्रेशनको स्तरमा स्पष्ट रूपमा वृद्धि भएको छ भने, यो प्रायः औद्योगिक रोटरी फिडरभित्र कपलिङ घिसिएको, रोटर असन्तुलन वा बेयरिङको गुणस्तर घट्दै गएको संकेत हुन्छ। उचित स्थापनापछि लिइएका आधारभूत वाइब्रेशन मापनहरूले वाइब्रेशनमा परिवर्तन आएको बेला अनुसन्धान गर्नुपर्ने अवस्थाको लागि एउटा सन्दर्भ बिन्दु प्रदान गर्छन्।
सामग्री प्रवाह र रोटरी एयरलक भाल्भ प्रदर्शन
घुम्ने वायुरोधक भाल्भ सेटिङले सबै रोटर पकेटहरूमा निकास सामग्रीको प्रवाह समान राख्न आवश्यकता पर्दछ, जसले असमान घिसिएको पैटर्न र अत्यधिक बेयरिङ लोड रोक्छ। जब निकास प्रवाह अनियमित वा पल्स-जस्तो हुन्छ, यो धेरैजसो सामग्रीले रोटर पकेटहरूमा समान रूपमा भर्न नसकेको वा हप्परबाट गुरुत्वाकर्षण फिड पर्याप्त नभएको संकेत गर्दछ। प्रवेश सामग्रीको हेड दबाव समायोजन गर्ने, सामग्री प्रवेश बिन्दुहरूको पुनर्वितरण गर्ने वा हप्पर निकासको ज्यामिति परिवर्तन गर्ने गरी सुग्गल प्रवाह पुनः स्थापित गर्न सकिन्छ र फिडरको घिसिएको कम गर्न सकिन्छ। ग्राभिमेट्रिक फिडर नियन्त्रण भएका बल्क सामग्री ह्याण्डलिङ प्रणालीहरूका लागि, फिडरको गति स्थिर राख्दै सामग्रीको आपूर्ति समायोजन गर्नुले भरोसायोग्य निकास दर सुनिश्चित गर्छ र यान्त्रिक घटकहरूमा तनाव दिने नियन्त्रण प्रणालीको हन्टिङ रोक्छ।
पदार्थका विशेषताहरूले फीडरको घिस्ने दरमा ठूलो प्रभाव पार्छ; कठोर पदार्थहरूले रोटर र हाउसिङ्को घिस्ने दर बढाउँछ भने चिपचिपा पदार्थहरूले सील र भाल्भ पोर्टमा अवरोध उत्पन्न गर्छ। यदि औद्योगिक घूर्णनशील फीडरको घिस्ने दर सामान्य अपेक्षित सीमा भन्दा बढी छ भने, पदार्थको स्रोत परिवर्तन गर्ने, स्नेहक एजेन्टहरू थप्ने वा सफाइको आवृत्ति बढाउने आवश्यक पर्न सक्छ। रोटरका टुक्राहरू र हाउसिङ्का भित्तामा घिस्ने प्रतिरूपहरूको निगरानी गर्दा वर्तमान संचालन प्रक्रियाहरू प्रयोग गरिएको पदार्थको लागि उपयुक्त छ कि छैन भन्ने बारेमा प्रतिक्रिया प्राप्त हुन्छ।
प्रश्नोत्तर
औद्योगिक घूर्णनशील फीडरलाई कति समयमा निवारक रखरखाव गर्नुपर्छ?
धेरै औद्योगिक घूर्णनशील फीडर प्रणालीहरूले साप्ताहिक दृश्य निरीक्षण, मासिक विस्तृत जाँच र त्रैमासिक गहिरो रखरखाव समीक्षाबाट लाभ उठाउँछन्। निरन्तर वा कठोर कार्य अवस्थामा सञ्चालित हुने बल्क सामग्री ह्याण्डलिङ प्रणालीहरूको लागि, रखरखाव अन्तरालहरूलाई साप्ताहिक विस्तृत निरीक्षण र दैनिक सफाइतर्फ संकुचित गर्नुपर्छ। विशिष्ट अन्तराल उत्पादन मात्रा, सामग्री प्रकार, ग्राभिमेट्रिक फीडर नियन्त्रणको सटीकता आवश्यकता र उपकरणको उमेरमा निर्भर गर्दछ। रखरखाव लग बनाएर अन्तरालहरू ट्र्याक गर्न सकिन्छ र प्रमुख सेवा कहिले आवश्यक हुने भन्ने अनुमान लगाउन सकिन्छ।
घूर्णनशील एयरलक भाल्भलाई मर्मत गर्न आवश्यक छ भन्ने प्रारम्भिक चेतावनी संकेतहरू के के हुन्?
सामग्रीको निर्वहन समानतामा परिवर्तन, बढेको आवाज वा कम्पन, लक्ष्य फिड दरहरू कायम राख्न गाह्रो हुनु, र उच्च मोटर वर्तमान सबैले घूर्णन एयरलक भाल्भमा समस्या विकास हुँदै गएको संकेत गर्छन्। शाफ्टको चारैतिर सामग्रीको रिसाव वा भाल्भ पोर्टहरूभित्र दृश्यमान सामग्री संचयले सील घिसिएको वा अवरोधित भएको संकेत गर्छ। यदि कुनै घूर्णन एयरलक भाल्भले यी लक्षणहरू देखाउन थाल्छ भने, निदान तत्काल गर्नुपर्छ किनभने दुर्बल भाल्भसँग निरन्तर सञ्चालन गर्दा औद्योगिक घूर्णन फिडर प्रणालीको हाउसिङ र रोटरमा घिसाइ तीव्र गतिमा बढ्छ।
ग्राभिमेट्रिक फिडर नियन्त्रण प्रणालीहरूले फिडरको आयु बढाउन सहयोग गर्न सक्छन्?
हो, ग्राभिमेट्रिक फिडर नियन्त्रण प्रणालीहरूले निरन्तर लोड अवस्थाहरू कायम राखेर र बेयरिङहरूमा तनाव पार्ने गरी गतिमा उतारचढावहरू रोकेर औद्योगिक घूर्णनशील फिडर र सामूहिक सामग्री ह्यान्डलिङ प्रणालीहरूको आयु बढाउँछन्। स्थिर नियन्त्रण प्रतिक्रियाले फिडरलाई द्रुत गति परिवर्तनहरू मार्फत चक्रण नगरी यसको अनुकूल कार्यक्षमता बिन्दु नजिकै कार्यान्वयन गर्न सक्छ। सटीक सामग्री प्रवाह व्यवस्थापनले घूर्णनशील घटकहरू र सीलहरूमा घिसाइ बढाउने अतिभार अवस्थाहरूको सम्भावना कम गर्छ।