
 EN
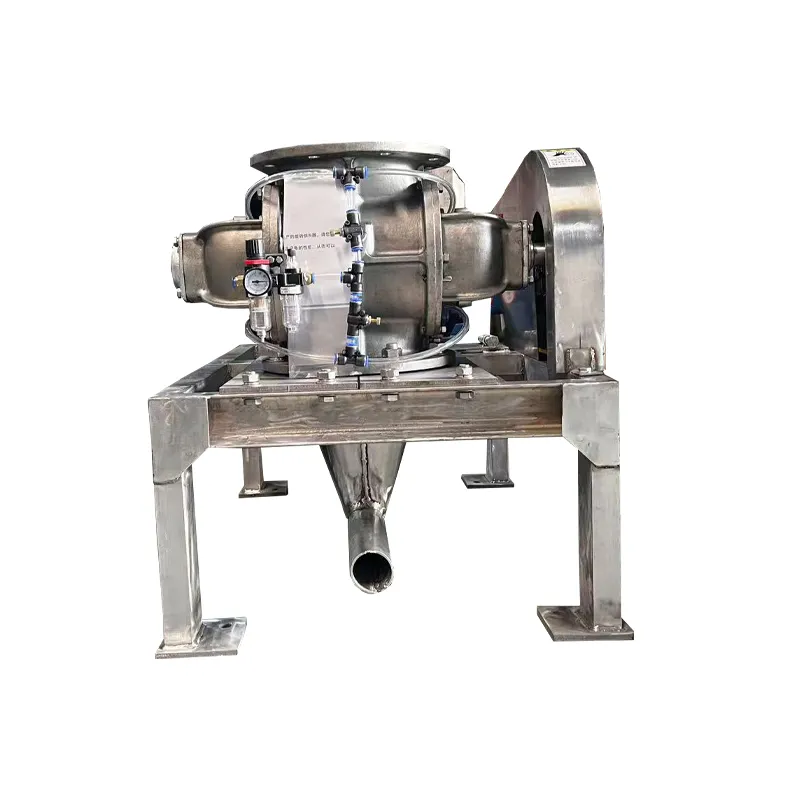
Aprůmyslový rotační dávkovač plní klíčovou funkci ve většině systémů pro manipulaci s hromadnými materiály, kde reguluje tok materiálu z násypných zásobníků do potrubních systémů pro pneumatickou dopravu nebo do zpracovatelských zařízení. Pokud tyto zařízení pracují za náročných průmyslových podmínek, jejich spolehlivost přímo ovlivňuje efektivitu výroby a provozní náklady. Postupy preventivní údržby mohou výrazně prodloužit životnost dávkovače, snížit neočekávané výpadky a zachovat přesnost nutnou pro řízené vydávání materiálu v systémech pro manipulaci s hromadnými materiály.
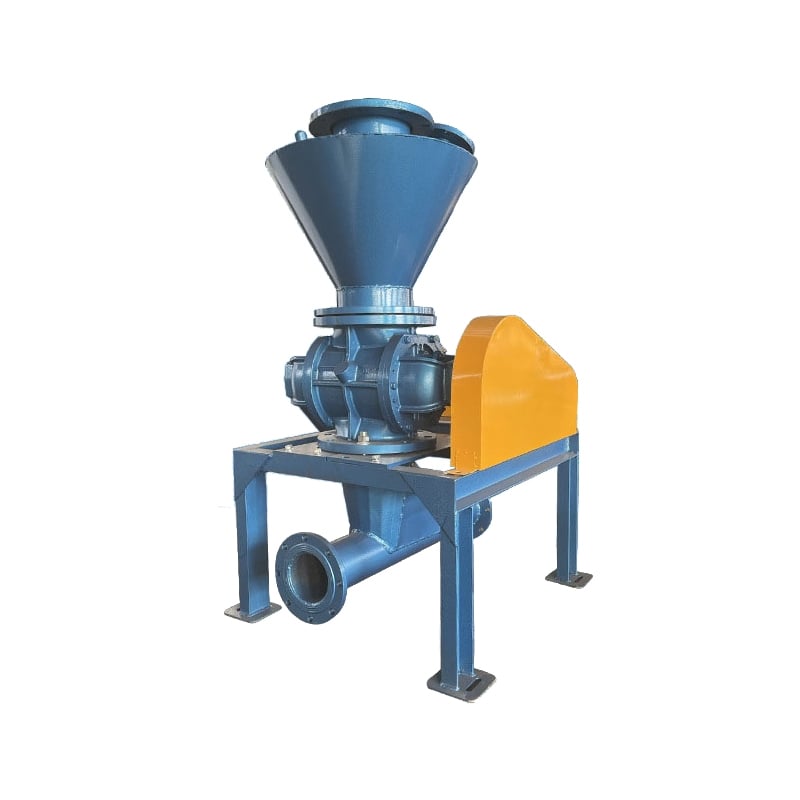
Porozumění konkrétním požadavkům na údržbu průmyslového rotátorové kormidlo vyžaduje znalost toho, jak tyto systémy interagují s gravimetrickými systémy řízení dávkovačů a konfiguracemi rotačních uzávěrových ventilů. Hromadění materiálu, opotřebení a degradace těsnění probíhají podle předvídatelných scénářů, které mohou provozovatelé sledovat a řešit preventivně. Rozdíl mezi dávkovačem, který funguje po několik let, a tím, který selže předčasně, často závisí na důsledném plánování údržby a pozornosti vůči prvním varovným signálům.
Pravidelné kontroly a čisticí postupy
Zavedení systematického inspekčního plánu
Základem pro prodloužení životnosti průmyslových rotačních dávkovačů je stanovení pravidelných intervalů kontrol v souladu s objemem výroby a vlastnostmi zpracovávaného materiálu. Týdenní vizuální kontroly by měly zjišťovat hromadění materiálu kolem těsnění, neobvyklé vibrace a slyšitelné změny v provozním hluku. Měsíční kontroly mohou zahrnovat podrobnější zkoušky konzistence otáček a rovnoměrnosti výstupu. U zařízení s gravimetrickými systémy řízení dávkovačů by tyto kontroly měly ověřit, zda zůstávají senzory kalibrované a zda časy odezvy řídicího systému odpovídají technickým specifikacím zařízení.
Dokumentace závěrů kontrol vytváří historii údržby, která pomáhá předpovídat poruchy komponent dříve, než dojde k katastrofálnímu selhání. Provozovatelé by měli zaznamenávat vzory toku vybíjeného materiálu, jakékoli kolísání rychlosti dávkovače a změny teploty ložisek. Tato data se stávají neocenitelnými v kombinaci s diagnostikou systémů pro manipulaci s násypnými materiály, protože odhalují trendy, které mohou signalizovat opotřebení těsnění, degradaci ložisek nebo nesouosost pouzdra vyžadující zásah.
Čištění a správa zbytků materiálu
Hromadění zbytkového materiálu patří mezi nejrychlejší cesty k poruše průmyslových rotačních dávkovačů, zejména při zpracování hygroskopických, lepivých nebo abrazivních materiálů. Zbytkový materiál se může v tělese dávkovače ztvrdnout a vytvořit místa tření, která urychlují opotřebení a zvyšují zátěž motoru. Po každé směně nebo výrobním cyklu je třeba vyčistit přístupné části, aby nedošlo k hromadění materiálu kolem rotoru, vnitřku tělesa a výtokového otvoru. U systémů pro dávkování sypkých materiálů, které mají tendenci tvrdnout, může být nutné čistit denně místo týdně.
Konfigurace rotačního uzávěru s přívodem vzduchu vyžaduje při čištění zvláštní pozornost, protože ucpané vývody uzávěru přímo snižují kapacitu dávkovače a zvyšují tlakovou ztrátu v celém systému. Odvzdušnění stlačeným vzduchem nebo čištění měkkým kartáčem hran rotoru uzávěru zabrání vzniku mostů z materiálu, které omezují průtok výstupního materiálu. Při použití mokrých metod čištění zajistěte úplné vysušení před uvedením do provozu, aby nedošlo k poškození korozí způsobenou vlhkostí nebo ke změně charakteristik toku materiálu.
Údržba těsnění a péče o ložiska
Prohlídka těsnění a časování jeho výměny
Těsnění představují hlavní ochranu průmyslového rotačního dávkovače proti pronikání materiálu do ložiskových dutin a ztrátě oleje z uzavřených pouzder. Hřídelová těsnění obvykle ukazují známky opotřebení ještě před úplným selháním, což se projevuje zvýšeným prosakováním oleje kolem hřídelové objímky nebo výskytem jemného prachu materiálu v oblastech ložisek. Většina výrobců doporučuje kontrolu těsnění každých šest měsíců za normálních provozních podmínek a jejich výměnu každých 12 až 24 měsíců v závislosti na intenzitě provozního cyklu. U zařízení, která provozují systémy pro manipulaci s hromadnými materiály nepřetržitě, by měly být intervaly výměny těsnění posunuty směrem k kratšímu konci tohoto rozmezí.
Při výměně těsnění používejte výhradně schválené náhradní díly odpovídající původním specifikacím, protože nevhodný výběr nebo montáž těsnění může ve skutečnosti urychlit opotřebení dávkovače. Při výměně těsnění je nutné ověřit osové běhání hřídele, aby se zajistilo, že vibrace nebo nesouosost nepředčasně opotřebují nová těsnění. Mnoho průmyslových poruch rotačních dávkovačů nemá svůj původ v materiálu těsnění samotném, nýbrž v nerovnováze rotoru nebo opotřebení ložisek, které způsobuje posun hřídele přesahující toleranční limity těsnění.
Mazání ložisek a řízení teploty
Správné mazání ložisek patří mezi nejjednodušší, avšak zároveň nejúčinnější údržbové postupy pro prodloužení životnosti průmyslových rotačních dávkovačů. Ložiska je třeba před každou výrobní směnou zkontrolovat, zda mají dostatečnou hladinu oleje nebo maziva; výměnu oleje je nutno provádět podle plánu uvedeného v návodu k zařízení nebo v případě, že analýza ukáže degradaci oleje. Kontaminovaný olej v ložiskách urychluje opotřebení a může způsobit postupné poškození, které se stane viditelným až po významném vnitřním opotřebení. Použití gravimetrického systému řízení dávkovače pomáhá udržovat konzistentní zatěžovací režimy, čímž se snižuje namáhání ložisek a prodlužují se intervaly mezi mazáním.
Monitorování teploty ložisek poskytuje včasný varovný signál při problémech s mazáním nebo při vzniku vnitřního opotřebení v průmyslovém rotačním dávkovači. Normální provozní teploty většiny dávkovačů se pohybují mezi 60 a 80 stupni Celsia na pouzdře ložiska; teploty nad 90 stupňů signalizují nedostatečné mazání, nadměrné zatížení nebo opotřebení ložiska, které vyžaduje prošetření. Infračervené teploměry nabízejí neinvazivní způsob sledování teploty ložisek během pravidelných kontrol, přičemž trvalé zvyšování teploty signalizuje nutnost okamžité kontroly nebo výměny ložiska, ještě než dojde k poškození těsnění vlivem nadměrného tepelného namáhání.
Zarovnání, řízení vibrací a optimalizace toku materiálu
Rovnoběžnost spojky a stabilita základny
Nesouhlas mezi průmyslovým rotačním dávkovačem a poháněným zařízením způsobuje vibrace, které urychlují opotřebení ložisek a postupně mohou způsobit lámání upevňovacích šroubů. Laserové zarovnání spojek je nutné provést při počáteční instalaci a také po každé údržbě ovlivňující vztah mezi motorem a dávkovačem. Upevňovací šrouby základny vyžadují pravidelné kontroly utažení, protože vibrace postupně uvolňují spojovací prvky a umožňují posun dávkovače vzhledem k připojeným zařízením pro manipulaci s hromadnými materiály. Preventivní kontrola šroubů každé tři měsíce odhalí uvolněné spojovací prvky dříve, než dojde k pohybu, který poškozuje ložiska nebo těsnění.
Montáž na pružných podložkách navržených pro provozní frekvenci přívodního zařízení snižuje přenos vibrací do okolní konstrukce a prodlužuje celkovou životnost systému. Pokud dojde k výraznému nárůstu úrovně vibrací, často to naznačuje opotřebení spojky, nerovnováhu rotoru nebo degradaci ložisek u průmyslového rotačního přívodního zařízení. Referenční měření vibrací provedená po správné montáži poskytují výchozí bod pro zjištění změn vibrací, které vyžadují další prošetření.
Proudění materiálu a výkon rotačního uzavíracího ventilu
Konfigurace rotačního uzavíracího ventilu vyžaduje, aby tok vybíjeného materiálu zůstal rovnoměrný ve všech komůrkách rotoru, aby se zabránilo nerovnoměrnému opotřebení a nadměrnému zatížení ložisek. Pokud se tok vybíjeného materiálu stane nepravidelným nebo pulzujícím, často to signalizuje, že se materiál nerovnoměrně naplňuje komůrky rotoru nebo že gravitační přívod z hopperu je nedostatečný. Úprava tlaku materiálu na vstupu, přerozdělení vstupních bodů materiálu nebo úprava geometrie výstupu z hopperu mohou obnovit hladký tok a snížit opotřebení dávkovače. U systémů pro manipulaci s objemovými materiály s gravimetrickou regulací dávkovače zajistí udržování konstantní rychlosti dávkovače při současném nastavování přívodu materiálu předvídatelné rychlosti vybíjení a zabrání „hledání“ řídicího systému, které mechanické komponenty zatěžuje.
Vlastnosti materiálu výrazně ovlivňují rychlost opotřebení dávkovače; abrazivní materiály urychlují opotřebení rotoru a těla, zatímco lepivé materiály podporují ucpání těsnění a vstupních otvorů ventilu. Pokud překročí rychlost opotřebení průmyslového rotačního dávkovače očekávané normy, může být nutné změnit zdroj materiálu, přidat prostředky zvyšující mazivost nebo zvýšit frekvenci čištění. Sledování vzorů opotřebení na špičkách rotoru a stěnách těla poskytuje zpětnou vazbu ohledně toho, zda jsou současné provozní postupy vhodné pro zpracovávaný materiál.
Často kladené otázky
Jak často by měl průmyslový rotační dávkovač podléhat preventivní údržbě?
Většina průmyslových rotačních dávkovacích systémů profituje z týdenních vizuálních kontrol, měsíčních podrobných kontrol a čtvrtletních důkladných údržbových přehledů. U systémů pro manipulaci s hromadnými materiály, které pracují nepřetržitě nebo za extrémních provozních podmínek, by se intervaly údržby měly zkrátit na týdenní podrobné kontroly a denní čištění. Konkrétní harmonogram závisí na objemu výroby, typu materiálu, požadavcích na přesnost gravimetrického dávkování a stáří zařízení. Vedoucí údržbového deníku pomáhá sledovat intervaly a předpovídat, kdy bude nutná rozsáhlá servisní údržba.
Jaké jsou první varovné signály, že je třeba opravit rotační uzávěr s prouděním vzduchu?
Změny v rovnoměrnosti výstupu materiálu, zvýšený hluk nebo vibrace, potíže s udržením požadovaných rychlostí přívodu a vyšší proudy motoru jsou všechny znaky se rozvíjejících problémů s rotační uzavírací komorou. Únik materiálu kolem hřídele nebo viditelné hromadění materiálu uvnitř přípojnic ventilu naznačují opotřebení těsnění nebo ucpaní. Pokud se u rotační uzavírací komory objeví některý z těchto příznaků, je nutné provést diagnostiku co nejdříve, protože další provoz porouchaného zařízení urychluje opotřebení těla i rotoru v celém průmyslovém systému rotačních dávkovačů.
Mohou gravimetrické řídicí systémy dávkovačů prodloužit životnost dávkovačů?
Ano, řídicí systémy gravimetrických dávkovačů aktivně prodlužují životnost průmyslových rotačních dávkovačů a systémů pro manipulaci s hromadnými materiály tím, že udržují stálé zatěžovací podmínky a zabrání kolísání rychlosti, které zatěžuje ložiska. Stabilní zpětná vazba řízení udržuje dávkovač v provozu v blízkosti jeho optimálního bodu účinnosti místo toho, aby procházel rychlými změnami rychlosti. Přesné řízení toku materiálu snižuje pravděpodobnost přetížení, které urychluje opotřebení všech rotujících komponentů a těsnění.