
 EN
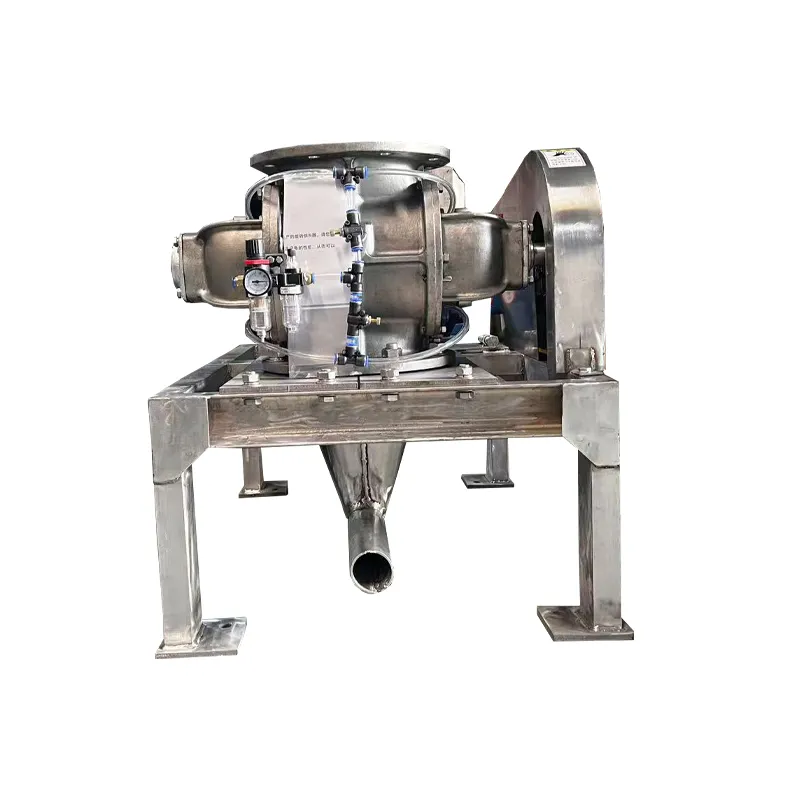
Ateollinen pyörivä syöttölaite toimii keskeisenä komponenttina useimmissa massamateriaalin käsittelyjärjestelmissä, säätelemällä materiaalin virtausta varastoputouksista paineilmakuljetuslinjoihin tai prosessointilaitteisiin. Kun nämä laitteet toimivat vaativissa teollisissa olosuhteissa, niiden luotettavuus vaikuttaa suoraan tuotannon tehokkuuteen ja toimintakustannuksiin. Ehkäisevä huolto voi merkittävästi pidentää syöttimen elinikää, vähentää odottamattomia katkoja ja säilyttää tarkan materiaalin poistotarkkuuden massamateriaalin käsittelyjärjestelmissä.
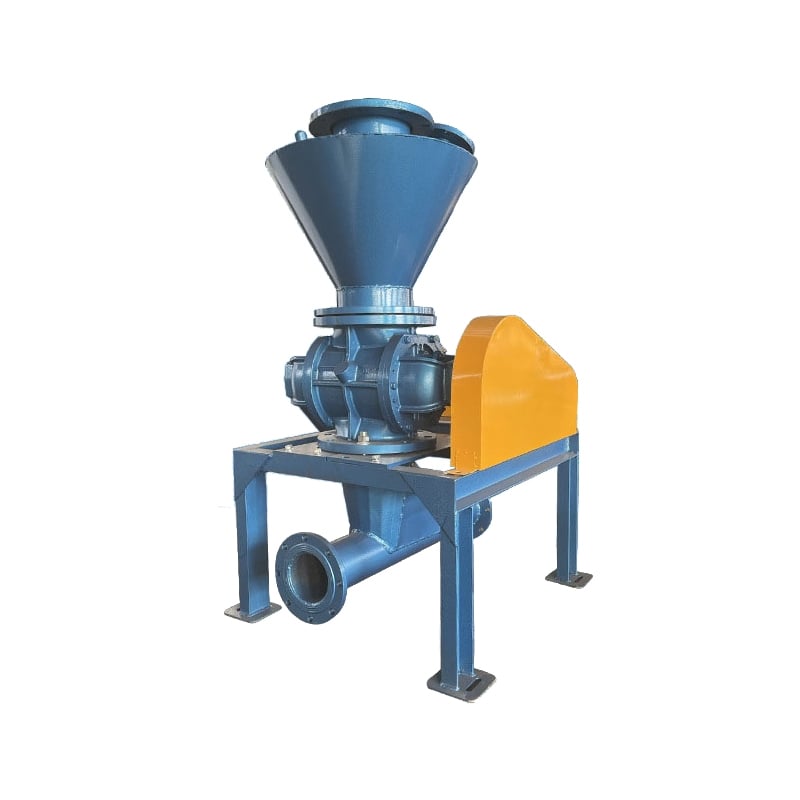
Ymmärtämisestä teollisen kierrantoajoittin vaatii tietoa siitä, miten nämä järjestelmät toimivat gravimetrisen syöttimen ohjausjärjestelmien ja pyörivien ilmansulkuventtiilien konfiguraatioiden kanssa. Materiaalin kertyminen, kulumismallit ja tiivisteen rappeutuminen noudattavat ennakoitavia kehityskulkuja, joita käyttäjät voivat seurata ja puuttua niihin ennaltaehkäisevästi. Syöttimen pitkäikäisyys vuosikausia tai ennenaikainen vikaantuminen riippuu usein säännöllisestä huoltosuunnittelusta ja varhaisvaroitusten tarkkailemisesta.
Säännölliset tarkastus- ja puhdistusmenettelyt
Järjestelmällisen tarkastusajan suunnittelu
Teollisten pyörivien syöttimien suorituskyvyn parantamisen perusta on säännöllisten tarkastusten suorittaminen tuotantomäärän ja materiaalin ominaisuuksien mukaisesti. Viikoittaisissa visuaalisissa tarkastuksissa tulee tarkistaa tiivistysten ympärille kertynyt materiaali, epätavalliset värähtelymallit ja kuuluvat muutokset käyttöäänellä. Kuukausittaisissa tarkastuksissa voidaan suorittaa tarkempia tarkastuksia pyörämisnopeuden vakauden ja purkautumisen tasaisuuden osalta. Gravimetristä syöttimen ohjausjärjestelmää käyttävissä laitoksissa näissä tarkastuksissa tulee varmistaa, että anturit ovat edelleen kalibroituja ja että ohjausreaktioajat vastaavat laitteiston teknisiä vaatimuksia.
Tarkastustulosten dokumentointi luo huoltotietokannan, joka auttaa ennakoimaan komponenttien vioittumista ennen katastrofaalista rikkoutumista. Käyttäjien tulee merkitä tyhjennysmateriaalin virtauskuviot, mahdolliset poikkeamat syöttimen nopeudessa sekä laakerin lämpötilan muutokset. Tämä tieto on erinomaisen arvokasta, kun sitä yhdistetään erikoisvarusteiden käsittelyjärjestelmien diagnostiikkaan, koska se paljastaa trendejä, jotka voivat viitata tiivisteen kuluminen, laakerin heikkenemiseen tai rungon epäsuorakulmaisuuteen, johon on kiinnitettävä huomiota.
Puhdistus ja materiaalin jäännösten hallinta
Materiaalin jäämien kertyminen on yksi nopeimmista teollisten pyörivien syöttimien vikaantumisreiteistä, erityisesti kun käsitellään kosteuden imeviä, tarttuvia tai kovia materiaaleja. Jäämät voivat kovettua syöttimen koteloonsa, mikä aiheuttaa kitkakohtia, jotka nopeuttavat kulumista ja lisäävät moottorikuormaa. Jokaisen työvuoron tai tuotantokierroksen jälkeen pääsykohdat tulee puhdistaa estääkseen kertymän roottorin, kotelon sisäosan ja poistokanavan ympärille. Erityisesti kovettuvien materiaalien käsittelyyn tarkoitetuissa massamateriaalin käsittelyjärjestelmissä puhdistustauot saattavat vaatia päivittäistä, ei viikoittaista, toistoa.
Pyörivän ilmansulun venttiilin asennusta on pidettävä erityisessä huolissa puhdistettaessa, koska venttiilin suuttimien tukos vähentää suoraan syöttimen kapasiteettia ja lisää painehäviötä koko järjestelmässä. Tiukentuneen puristetun ilman puhallus tai pehmeän harjan käyttö venttiilin roottorin reunojen puhdistamiseen estää materiaalin siltautumisen, joka rajoittaa poistovirtausta. Kun käytetään kosteaa puhdistusmenetelmää, varmista täydellinen kuivuminen ennen käynnistämistä, jotta kosteus ei edistäisi korroosiota tai vaikuttaisi materiaalin virtausominaisuuksiin.
Tiivistysten huolto ja laakerien hoito
Tiivistysten tarkastus ja vaihtoaika
Tiivisteet muodostavat teollisen pyörivän syöttimen tärkeimmän suojan materiaalin tunkeutumiselta laakerikammioihin ja öljyn vuodoilta tiivistetyistä kotelosta. Akselitiivisteet näyttävät yleensä kulumaoireita ennen täydellistä vikaantumistaan, mikä ilmenee lisääntyvänä öljyn vuotamisena akselin kauluksen ympärillä tai hienona materiaalipölynä laakerialueilla. Useimmat valmistajat suosittelevat tiivisteiden tarkastusta joka kuudes kuukausi normaalissa käytössä ja vaihtoa 12–24 kuukauden välein riippuen käyttötaajuudesta. Jatkuvasti massamateriaalin käsittelyjärjestelmiään käyttävien laitosten tiivisteiden vaihtovälit tulisi lyhentää kyseisen aikavälin lyhyempään päähän.
Kun tiivisteitä vaihdetaan, käytä ainoastaan alkuperäisiä määrittelyjä vastaavia hyväksyttyjä vaihto-osia, sillä epäasianmukainen tiivisteen valinta tai asennus voi itse asiassa kiihdyttää ruuvin kulumaan. Tiivisteiden vaihdon yhteydessä on tarkistettava akselin pyörimisepäkeskisyys, jotta varmistetaan, ettei värinä tai akselin vinous aiheuta uusien tiivisteiden ennenaikaista kulumaan. Monet teollisuuden pyörivien ruuvin vioittumiset johtuvat ei niinkään itse tiivistemateriaalista kuin rotaattorin epätasapainosta tai laakerien kulumasta, mikä aiheuttaa akselin liikettä, joka ylittää tiivisteiden suunnittelussa annetut toleranssit.
Laakerien voitelu ja lämpötilanhallinta
Oikea laakerien voitelu on yksi yksinkertaisimmista, mutta tehokkaimmista huoltotoimenpiteistä teollisten pyörivien syöttimien elinikää pidennettäessä. Laakerit tulee tarkistaa riittävän öljyn tai rasvan määrän varmistamiseksi ennen jokaista tuotantovuoroa, ja öljyn vaihto tulee suorittaa laitteen käyttöoppaan mukaisessa aikataulussa tai silloin, kun analyysi osoittaa öljyn rappeutumista. Saastunut laakeriöljy kiihdyttää kulumista ja voi aiheuttaa vaurioita, jotka tulevat näkyviin vasta merkittävän sisäisen kuluman tapahduttua. Gravimetrisen syöttimen ohjausjärjestelmän käyttö auttaa säilyttämään tasaiset kuormituskuviot, mikä puolestaan vähentää laakerien rasitusta ja pidentää voiteluvälejä.
Laakerin lämpötilan seuranta antaa varhaisen varoituksen voiteluongelmista tai teollisen pyörivän syöttimen sisäisestä kulumisesta. Useimpien syöttimien normaalit käyttölämpötilat laakerikoteloissa ovat 60–80 °C; lämpötilat yli 90 °C viittaavat riittämättömään voiteluun, liialliseen kuormitukseen tai laakerin kulumiseen, joka vaatii tutkintaa. Infrapunaslämpömittarit tarjoavat ei-invasiivisen tavan seurata laakerin lämpötilaa rutinitarkastusten aikana, ja pitkäaikaiset lämpötilan nousut viittaavat siihen, että laakeria on tarkastettava tai vaihdettava välittömästi ennen kuin tiukentimet epäonnistuvat liiallisen lämmön vaikutuksesta.
Akselien suuntaus, värähtelyn hallinta ja materiaalin virtauksen optimointi
Kytkimen akselien suuntaus ja perustan vakaus
Teollisen pyörivän syöttimen moottorin ja kytketyn laitteiston välinen epäsuuntaisuus aiheuttaa värähtelyä, joka kiihdyttää laakerien kulumista ja voi murtua kiinnitysruuveja ajan myötä. Liitosten laser-suuntaus tulisi suorittaa alun perin asennuksen yhteydessä sekä kaiken huollon jälkeen, joka vaikuttaa moottoriin tai syöttimeen. Perustusruuvit vaativat säännöllisiä kiristystarkistuksia, koska värähtely löysentää kiinnittimiä ajan myötä ja mahdollistaa syöttimen siirtymisen suhteessa liitettäviin massamateriaalin käsittelyjärjestelmiin. Ennalta ehkäisevä ruuvitarkistus kolmen kuukauden välein havaitsee löysentyneet kiinnittimet ennen kuin ne mahdollistavat liikkeen, joka vahingoittaa laakereita tai tiivistimiä.
Asennus joustaville tukipinnoille, jotka on suunniteltu syöttimen käyttötaajuudelle, vähentää värähtelyn siirtymistä ympäröivään rakenteeseen ja pidentää koko järjestelmän käyttöikää. Jos värähtelytasot kasvavat huomattavasti, tämä usein viittaa kytkimen kulumiseen, roottorin epätasapainoon tai laakerien rappeutumiseen teollisessa pyörivässä syöttimessä. Perusvärähtelymittaukset, jotka on tehty oikean asennuksen jälkeen, toimivat viitearvoina siihen, milloin värähtelyn muutokset vaativat tutkintaa.
Materiaalin virtaus ja pyörivän ilmansulun suorituskyky
Pyörivän ilmansulun venttiilin asennuksessa vaaditaan, että purkumateriaalin virtaus pysyy tasaisena kaikkien roottorin lokerojen yli estääkseen epätasaisen kulumisen ja liialliset laakerikuormat. Kun purkuvirtaus muuttuu epäsäännölliseksi tai pulssimaiseksi, tämä usein viittaa siihen, että materiaali ei täytä roottorin lokeroja tasaisesti tai että varastokulhon paineellinen syöttö ei ole riittävän voimakasta. Tasaista virtausta ja kulutuksen vähentämistä voidaan saavuttaa säätämällä sisääntulomateriaalin pään painetta, uudelleenjakamalla materiaalin sisääntulopisteitä tai muuttamalla varastokulhon ulostulon geometriaa. Massamateriaalin käsittelyjärjestelmissä, joissa käytetään gravimetristä syöttimen ohjausta, tasaisen syöttimen nopeuden ylläpitäminen samalla kun materiaalin syöttöä säädellään, varmistaa ennustettavat purkuvirtaukset ja estää ohjausjärjestelmän heilahtelun, joka rasittaa mekaanisia komponentteja.
Materiaalin ominaisuudet vaikuttavat merkittävästi syöttimen kulumisnopeuteen; kovia materiaaleja käytettäessä roottori ja kotelo kuluvat nopeammin, kun taas liimaavia materiaaleja käytettäessä tiukentuvat tiivisteen ja venttiilin suuttimen aukot. Teollisen pyörivän syöttimen kulumisnopeuden ylittyessä odotettuja normeja saattaa olla tarpeen vaihtaa materiaalin toimittajaa, lisätä liukastusaineita tai lisätä puhdistusten taajuutta. Rotorin kärkien ja kotelon seinämien kulumismallin seuraaminen antaa tietoa siitä, ovatko nykyiset käyttömenetelmät sopivia käsiteltävälle materiaalille.
UKK
Kuinka usein teollista pyörivää syöttintä tulisi huoltaa ennaltaehkäisevästi?
Useimmat teollisuudessa käytetyt pyörivät syöttöjärjestelmät hyötyvät viikoittaisista visuaalisista tarkastuksista, kuukausittaisista yksityiskohtaisista tarkastuksista ja neljännesvuosittaisista perusteellisista huoltotarkastuksista. Jatkuvasti tai raskaiden kuormitusten alaisissa massamateriaalin käsittelyjärjestelmissä huoltovälit tulisi lyhentää niin, että yksityiskohtaiset tarkastukset suoritetaan viikoittain ja puhdistus päivittäin. Tarkka aikataulutus riippuu tuotantomäärästä, materiaalin tyypistä, gravimetrisen syöttimen säätötarkkuusvaatimuksista ja laitteiston iästä. Huoltolokin pitäminen auttaa seuraamaan huoltovälejä ja ennakoimaan, milloin laajamittainen huolto on tarpeen.
Mitkä ovat varhaiset merkit siitä, että pyörivä ilmalukko vaatii korjausta?
Muutokset materiaalin tasaisuudessa, lisääntynyt ääni tai värinä, vaikeus säilyttää tavoiteltuja syöttönopeuksia ja korkeammat moottorivirrat viittaavat kehittyviin pyörivän ilmansulun venttiiliongelmiin. Materiaalin vuotaminen akselin ympäriltä tai näkyvä materiaalin kertyminen venttiilin suuttimiin viittaa tiivisteen kulumiseen tai tukokseen. Jos pyörivän ilmansulun venttiili alkaa osoittaa näitä oireita, diagnoosi on tehtävä välittömästi, koska toiminta vioittuneen venttiilin kanssa jatkuessaan kiihdyttää kotelo- ja roottorikulumaa teollisessa pyörivässä syöttimessä.
Voivatko gravimetriset syöttöjärjestelmät auttaa pidentämään syöttimen käyttöikää?
Kyllä, gravimetriset annostelujärjestelmät pidentävät teollisten pyörivien annostelulaitteiden ja massamateriaalin käsittelyjärjestelmien elinikää aktiivisesti ylläpitämällä vakaita kuormitustiloja ja estämällä nopeusvaihteluita, jotka rasittavat laakeria. Vakaa ohjaussignaali pitää annostelulaitteen toiminnan lähellä sen optimaalista hyötysuhdetasoa sen sijaan, että laite vaihtelee nopeasti eri nopeuksien välillä. Tarkka materiaalin virtauksen hallinta vähentää ylikuormitustilanteiden todennäköisyyttä, mikä hidastaa kaikkien pyörivien komponenttien ja tiivistysten kulumista.