
 EN
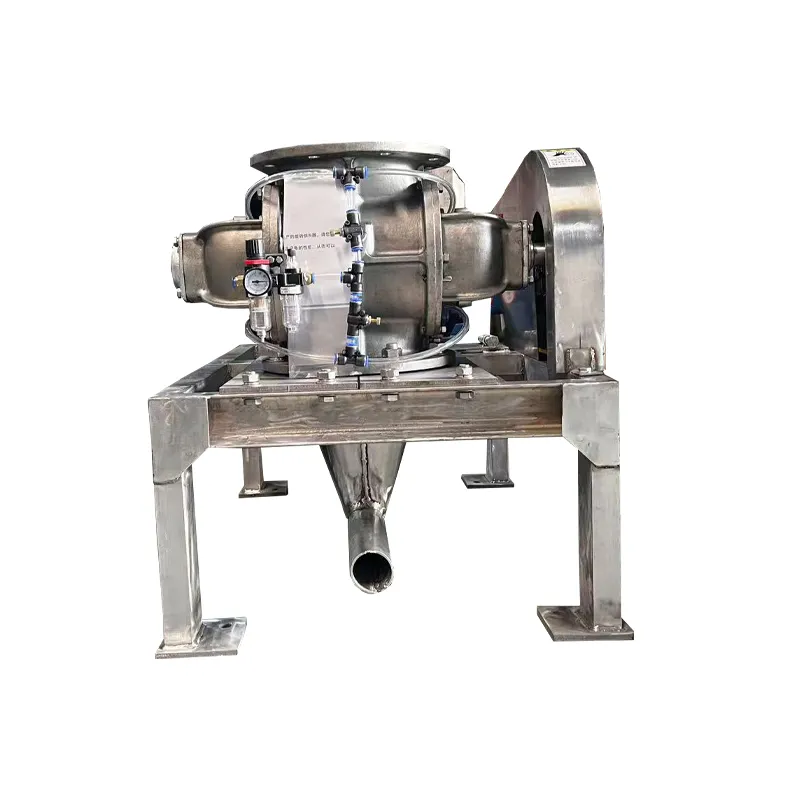
Бир санаяттык бурулуучу фидер бул куралдар чоң көлөмдүү материалдарды иштетүүнүн көпчүлүк системаларында негизги компонент болуп саналат жана материалдын агымын сактагыч хопперлерден пневматикалык ташуу сызыктарына же өнөрөттүк жабдууларга реттейт. Бул куралдар катаң санаяттык шарттарда иштегенде, алардын надеждүүлүгү туруктуу өндүрүштүн эффективдүүлүгүнө жана иштетүүнүн чыгымдарына туурасын таасир этет. Алдын алуу үчүн техникалык караш ыкмалары фидердин өмүрүн маанилүү дээрээ узартат, күтүлбөгөн токтоолорду азайтат жана чоң көлөмдүү материалдарды иштетүүнүн системаларында контролдолгон материалдын чыгышы үчүн керектүү тактыкты сактайт.
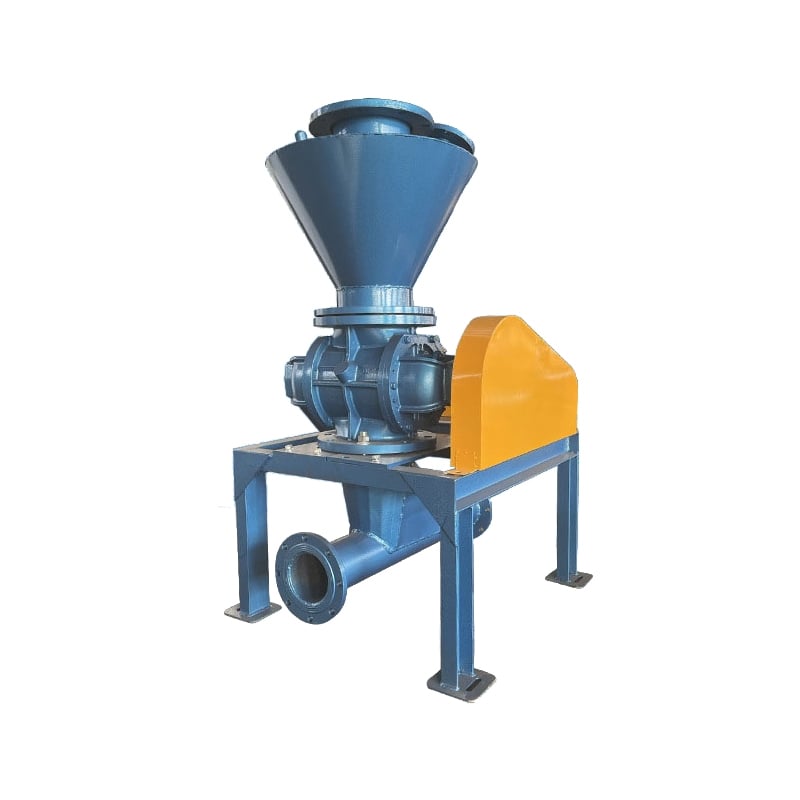
Индустриялык тармактагы белгилүү бир техникалык кызмат көрсөтүү талаптарын түшүнүү ротордук кормушка бул системалардын гравиметриялык фидерлердин башкаруу системалары менен жана бурулуучу аба килттик клапандардын конфигурациялары менен өз ара аракеттешүүсүнүн негизинде билишти талап кылат. Материалдын чогулушу, тозуу шаблондору жана сызыкчылыктын төмөндөшү иштеп жаткан адамдар тарабынан бааланып, алгачкы этапта чечиле турган тажрыйбалуу траекторияларды илгерилетет. Жылдар бою иштеген фидер менен убакыттан мурда иштебей калган фидер ортосундагы айырмачылык көбүнчө дисциплиналуу техникалык кызмат көрсөтүү графигин түзүү жана алгачкы сигналдарга көңүл буруу менен аныкталат.
Аралык текшерүү жана тазалоо тартиби
Системалуу текшерүү графигин түзүү
Ишканалардын иштешинде индустриялык бурулуучу фидерлердин иштешин узартуунун негизи – өндүрүш көлөмү жана материалдын өзгөчөлүктөрүнө ылайык кадамдык текшерүү аралыгын орнотуу. Аптада бир жолу көзөмөлдөөлөрдө сиз төмөнкүлөрдү текшерүүңүз керек: тыгыздаштыргычтардын айланасында материалдын жыйналышы, тапшырылган вибрациялардын өзгөрүшү жана иштеш учурундагы дыбыстын өзгөрүшү. Айлык текшерүүлөрдө бурулуу тездигинин туруктуулугу жана чыгарылган материалдын бирдей болушу тереңирээк текшерилет. Гравиметриялык фидер контролдук системаларын колдонгон ишканалар үчүн бул текшерүүлөрдө сенсорлордун калибрленген болушу жана контролдук реакция убактысынын техникалык талаптарга ылайык болушу текшерилет.
Текшерүү натыйжаларынын документтештирилиши компоненттердин катуу бузулушка чейинки иштебей калууну алдан айтып берген тарых түзүп берет. Операторлор чыгарылган материалдын агымынын үлгүлөрүн, фидердин айлануу жылдамдыгындагы талаңчылыктарды жана подшипниктин температурасындагы өзгөрүштөрдү жазып алууга тийиш. Бул маалымат чоң көлөмдүү материалдарды иштетүү системаларынын диагностикасы менен бирге колдонулганда баалуу болот, анда сиз салынган бөлүктөрдүн изилөөсү, подшипниктердин сапатынын төмөндөшү же корпусдун орун алмашуусу сыяктуу белгилерди аныкташыңызга мүмкүндүк берет.
Тазалоо жана материалдын калдыктарын башкаруу
Материалдын калдыгынын жыйналышы – айлануучу фидерлердин өнөржатта тез иштебей калуунун бир нече жолунун бири, айрыкча гигроскопиялык, жабыşкан же абразивдүү материалдарды иштеткенде. Калдык материал фидердин корпусунун ичинде катуулашып, ашыкча ылдам тозууга жана мотордун жүктөмүнөн көбөйүшкө алып келген үйкүлүштүн ордуна алып келет. Ар бир смена же өндүрүштүк циклден кийин ротордун, корпусдун ичиндеги бөлүгүнүн жана чыгаруу чыгышынын айланасындагы жиналган материалды тазалоо керек. Топтоо үчүн чыгышы ыңгайлуу материалдарды иштеткен үлгүлүү материалдарды иштетүү системалары үчүн тазалоо интервалдары аптада бир жолу эмес, күндө бир жолу болушу мүмкүн.
Айлануучу аба-токтоткуч клапанынын орнотулушу тазалоо учурунда өзгөчө көңүл бургуу талап кылат, анткени клапан портторундагы тоскоолдуктар тузгундун капаситетин туздан-туз төмөндөтөт жана системадагы басымдын төмөндөшүн көтөрөт. Клапан роторунун кырларын сыгылган аба менен чайкап же жумшак щетка менен тазалоо чыгарылуу агымын чектеген материалдык көпүрөлөрдү болтурбайт. Суу менен тазалоо ыкмаларын колдонгондо, иштеп турганга чейин толугу менен кургатып алыңыз, анткени ным коррозияны күчөтөт же материалдын агымдык өзгөчөлүктөрүнө таасир этет.
Сызыктын карау жана подшипниктердин карау
Сызыктын текшерилүүсү жана алмаштырылуу убактысы
Печаттар индустриялык бурулуучу фидердин подшипниктердин көңдөлөрүнө материалдын киришин жана майын тегерек үйлөрдөн чыгышына каршы негизги коргоо болуп саналат. Осьтун печаттары толук бузулганга чейин көбүнчә издерди көрсөтөт, бул осьтун жакасында майдын көбүрөөк агып чыгышы же подшипниктердин айланасында жарык материалдуу тозойт. Көпчүлүк производительлер нормалдуу иштөө шарттарында печаттарды алты айда бир жолу текшерүүнү, ал эми алардын алмаштырылышын иштөө циклинын күчөнүшүнө жараша 12–24 айда бир жолу жасоону көрсөтөт. Топурактык материалдарды иштетүүчү системаларын даамында иштетүүчү ишканалар үчүн печаттарды алмаштыруу интервалдары ошол диапазондун кыска багытына жылдырылат.
Силерлерди алмаштырганда, баштапкы техникалык талаптарга ылайык келген жана расмий утуп берилген алмаштыруу бөлүктөрүн гана колдонуңуз, анткени натыйжалуу эмес силердин тандалышы же орнотулушу фидердин износун чыбырлатып жиберет. Силерди алмаштырганда, жаңы силерге шахта айлануу (шахтанын чыгышы) тастыкталышы керек, анткени вибрация же түзүлбөө жаңы силердин иштешин тездетет. Көптөгөн өнөрөсөлүк ротордук фидерлердин бузулушу силердин материалдарынан эмес, ротордун теңсиздигинен же подшипниктердин износунан пайда болот, бул шахтанын кыймылын силердин конструкциялык чегинен ашырып жиберет.
Подшипниктердин майланышы жана температураны башкаруу
Иштетилген бургулуу фидердин жашын узартуу үчүн эң жөнөкөй, бирок эң тиимдүү техникалык кызмат көрсөтүү иш-аракеттеринин бири – таянычтардын туура майланышы. Таянычтардын маалыматын ар бир өндүрүш сменасынан мурун жетиштүү май же майлаш деңгээли боюнча текшерүү керек; майдын алмаштырылышы жабдуунун колдонмо китебинде көрсөтүлгөн график боюнча же анализ негизинде майдын сапаты төмөндөгөндө жүргүзүлөт. Ласталган таяныч майы износду тездетет жана ичке бөлүктөрдүн көп өткөн ичинде чоң износу пайда болгондон кийин гана көрүнүп турган постепендикин зыян келтирип, таянычтарга терең зыян келтирип турат. Гравиметриялык фидер контроль системасын колдонуу жүктөмдүн туруктуулугун камсыз кылат, бул таянычтарга таасир этүүчү күчтү кемитет жана майланыш интервалдарын узартат.
Подшипдын температурасын контролдоо – бул индустриалдык ротациялык фидердин ичиндеги майлау маселелери же ичке таштандылар тууралуу эрте уйгара берүү сигналы. Оңой иштегенде, көпчүлүк фидерлердин подшипдын корпусундагы температурасы 60–80 градус Цельсийди түзөт. 90 градустан жогору температура – бул жетишсиз майлау, ашыкча жүктөм же подшипдын таштандысы тууралуу белгилер, аларды изилдөө талап кылат. Инфракызыл термометрлер – бул күндөлүк текшерүүлөрдө подшипдын температурасын тез жана тейлөөсүз контролдоонун ыкмасы; температуранын узакка созулган жогорулашы – бул герметиктердин жогорку жылуулукка чыдамсыздыгынан мурун подшипды дароо текшерүү же алмаштыруу керек экенин көрсөтөт.
Тескери орнотуу, вибрацияны контролдоо жана материалдын агышын оптималдаштыруу
Куплингдын тескери орнотуу жана негиздин туруктуулугу
Ишканалык бурулуучу фидер мотору менен тартылуучу жабдуулардын орнотулушунун ылдамдыгы айлануучу бурчтун көбөйүшүнө, подшипниктердин тез износунун болушуна жана узак мөөнөттөн кийин орнотуу болтторунун сынгысына алып келет. Мотордун баштапкы орнотулушунда жана мотор же фидерге таасир эткен кандайдыр бир техникалык кызмат көрсөтүүдөн кийин муфталарды лазер менен тескере тургузуу керек. Негиздеги болтторду регулярдуу тартып туруу текшерүүлөрүнүн зарылдыгы бар, анткени вибрация постепалдуу тездеткичтерди чачыратат жана фидерди байланыштыруучу чоң көлөмдүү материалдарды иштетүүчү жабдууларга карата ордуна көчүрөт. Болтторду алдын-ала текшерүү ар кылымда бир жолу жүргүзүлөт, бул тездеткичтердин чачырап кетишинин алдын алат жана подшипниктерге же салынгычтарга зыян келтирип жаткан жылдырууну токтотот.
Фидердин иштеген жыштыгына ылайык түзүлгөн эластик орнотуларга орнотуу чөйрөгө вибрациянын өтүшүн азайтат жана жалпы системанын иштөө мөөнөтүн узартат. Эгер вибрация деңгээли белгилүүлүк көтөрүлсө, бул көпчүлүк учурда өнөрөсөлдөгүн промышлендик ротордук фидердин муфтасынын износу, ротордун теңсиздиги же подшипниктин сапатынын төмөндөшүн көрсөтөт. Толук орнотулгандан кийин алынган базалдык вибрация өлчөмдөрү вибрациядагы өзгөрүштөрдүн текшерүүгө талап кылганын аныктоого негиз болуп саналат.
Материалдын агышы жана ротордук аба блокторунын иштөөсү
Айлануучу аба-токтогузчунун орнотулушу ротордун бардык карманына чыгып жаткан материалдын агымынын бирдей болушун талап кылат, анткени бул түрлүү издерди жана өтө чоң подшипниктердин жүктөмүн алдын алууга мүмкүндүк берет. Чыгып жаткан агым турганда же пульс түрүндө болгондо, бул көбүнчө материал ротордун карманына бирдей толбогонун же бункерден гравитациялык ташуу жетишсиз экенин көрсөтөт. Киргизүүдөгү материалдын башынын басымын түзөтүү, материалдын киргизилүү чекиттерин кайра таркатуу же бункердин чыгыш геометриясын өзгөртүү агымды жакшыртып, фидердин сыйып кетишин азайтат. Гравиметриялык фидер контролю менен иштеген чоң көлөмдүү материалдарды ташуу системаларында фидердин тездигин туруктуу сактап, материалдын багытын түзөтүү чыгып жаткан материалдын туруктуу чыгышын камсыз кылат жана механикалык компоненттерге таасир эткен контрольдүү системанын «оюлуп» жүрүшүн алдын алат.
Материалдын өзгөчөлүктөрү фидердин износунун тездигине көп таасир этет; абразивдүү материалдар ротордун жана корпусдун износун тездетет, ал эми жабыşкан материалдар тыгыздаштыргычтардын жана клапан порттарынын тосулушуна алып келет. Өнөржаттык ротордук фидердин износунун тездиги күтүлгөндөй нормадан ашып кеткенде, материалдын башка булагын колдонуу, сыйып калуу заттарын кошуу же тазалоо иштерин жышыраак өткөрүү зарыл болушу мүмкүн. Ротордун учу жана корпусдун стенкаларындагы износ шаблонын баалоосу иштеп жаткан процедуранын караңгы материал менен иштөөгө ыңгайлуу экендиги жөнүндө маалымат берет.
ССС
Өнөржаттык ротордук фидерге алдын ала техникалык кызмат көрсөтүүнү канча жолу жүргүзүү керек?
Оңойлуктун көпчүлүгүнөн турган ротордук фидер системалары аптасына бир жолу көзөмөлдөн өтүшү, айына бир жолу деталдуу текшерүүлөрү жана чейрек жылдык терең техникалык текшерүүлөрүнөн пайда алат. Үзбөлгүсүз иштеген же катуу шарттарда иштеген чоң көлөмдүү материалдарды иштетүүчү системалар үчүн техникалык текшерүүлөр аптасына бир жолу деталдуу текшерүүлөргө жана күндө бир жолу тазалоого кыскартылышы керек. Так расписание өндүрүш көлөмүнө, материалдын түрүнө, гравиметриялык фидердин башкаруу тактыгынын талаптарына жана техниканын жашына байланыштуу. Техникалык текшерүүнүн журналын жүргүзүү интервалдарды көзөмөлдөөгө жана негизги техникалык текшерүүнүн кандай убакытта керектелгенин алдан баа берүүгө жардам берет.
Ротордук аба килтти вентилинин түзөтүүгө муктаж болгонунун башында белгилери кандай?
Материалдын чыгышынын бирдейлиги өзгөрүшү, дыбыс же титрөөнүн күчөшү, максаттуу борборлорго берүүнүн тездигин сактоодо кыйынчылыктар жана мотордун токтунун жогорулугу — барлыгы да айлануучу аба килттик клапандын кемчиликтери пайда болуп жатканын белгиси. Осьтун айланасында материалдын сыртка чыгышы же клапан порталарынын ичинде материалдын көрүнүп турган жиналып калышы — тыгыздаштыруу бөлүгүнүн издүүлүгү же тосулганыктын белгиси. Эгерде айлануучу аба килттик клапан мындай белгилерди көрсөтө баштаса, диагноз тез арада койулушу керек, анткени бузулган клапан менен иштөө өнөрөттүк айлануучу борборлорго берүүчү системасынын корпусу жана роторунун издүүлүгүн тездетет.
Гравиметриялык борборлорго берүүчү системалар борборлорго берүүчүнүн жашын узартууга жардам бере алабы?
Ооба, гравиметриялык токтотуучу системалары индустриялык бурулуучу токтотуучулардын жана чоң көлөмдүү материалдарды иштетүүчү системалардын өмүрүн туруктуу жүктөм шарттарын сактап, подшипниктерге таасир этүүчү айлануу тездигинин озгороочулугун болтурбай узартат. Туруктуу башкаруу сигналы токтотуучуну оптималдуу эффективдүүлүк чегинде иштетип, тез айлануу тездигинин озгороочулугунун циклдарынан сактап турат. Так материал агымын башкаруу бардык бурулуучу компоненттерге жана тыгыздаштыргычтарга таасир этүүчү жүктөмдүн ашып кетишинин мүмкүнчүлүгүн азайтат.