
 EN
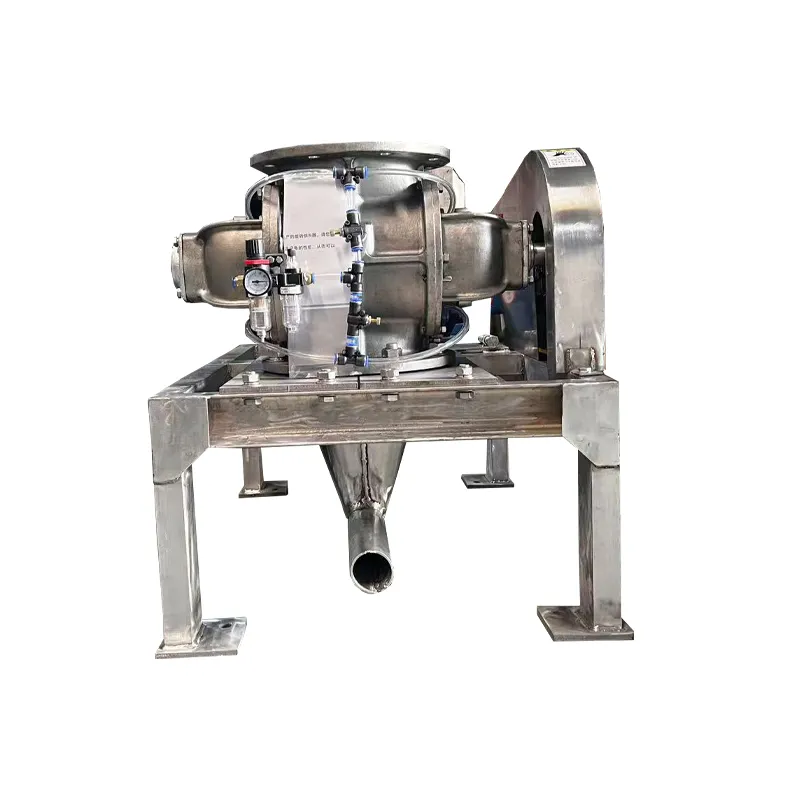
「 産業用ロータリーフィーダー ロータリーフィーダーは、ほとんどのバルク材取り扱いシステムにおいて重要な構成要素であり、貯蔵ホッパーから気動輸送ラインや加工機器へと材料の流れを制御します。こうした装置が過酷な産業環境下で運用される場合、その信頼性は生産効率および運用コストに直接影響します。予防保全を適切に実施することで、フィーダーの寿命を大幅に延ばし、予期せぬダウンタイムを低減するとともに、バルク材取り扱いシステムにおける正確な材料排出を維持する精度を確保できます。
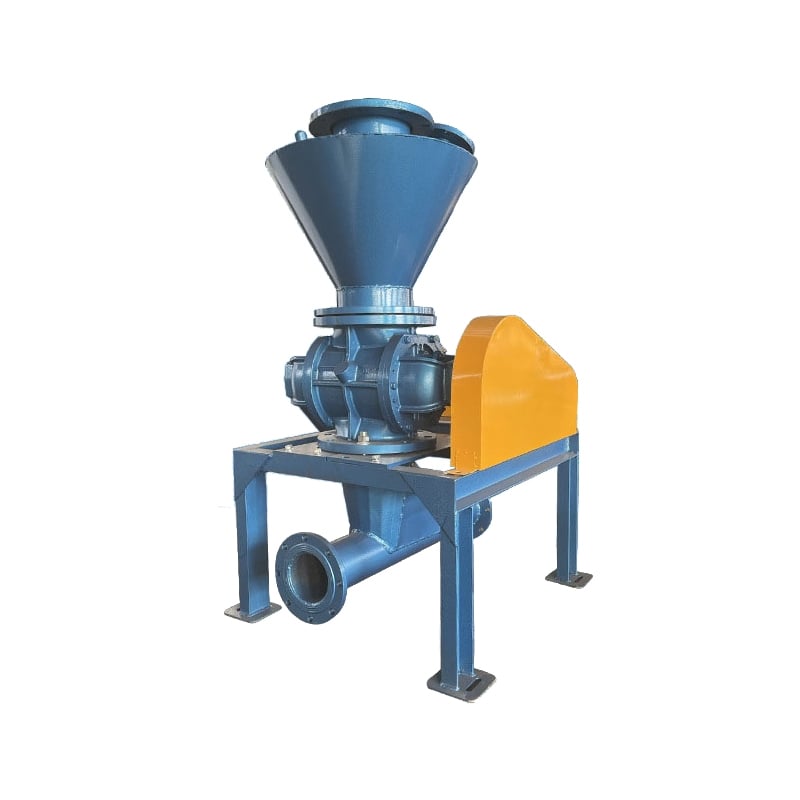
産業用の 回転給料機 特定の保守要件を理解するには、これらのシステムが重量式フィーダ制御システムおよびロータリーエアロックバルブ構成とどのように連携しているかを把握する必要があります。材料の堆積、摩耗パターン、シールの劣化は、予測可能な進行をたどるため、オペレーターが事前に監視・対応することが可能です。数年間にわたり安定して動作するフィーダと、早期に故障してしまうフィーダとの違いは、しばしば、厳格な保守スケジュールの実施と、初期の異常兆候への注意によって決まります。
定期的な点検と清掃の手順
体系的な点検スケジュールの策定
産業用ロータリーフィーダの性能を長期間にわたって維持・向上させるためには、生産量や取り扱う材料の特性に応じて、定期点検の間隔を適切に設定することが不可欠です。週1回の目視点検では、シール周辺への材料の付着、異常な振動パターン、運転音の変化(音量や音質の変化)などを確認します。月1回の点検では、回転速度のばらつきや排出の均一性など、より詳細な項目をチェックします。質量流量制御方式(グラビメトリック方式)のフィーダを導入している施設では、これらの点検において、センサーのキャリブレーション状態が適切であるか、および制御応答時間が機器仕様と一致しているかを確認する必要があります。
点検結果の記録は、重大な故障が発生する前に部品の劣化を予測するための保守履歴を作成します。オペレーターは、排出される物料の流れのパターン、フィーダーの回転速度の変動、ベアリング温度の変化などを記録する必要があります。このデータは、バルク物料ハンドリングシステムの診断情報と併用することで非常に価値が高まり、シールの摩耗、ベアリングの劣化、またはハウジングのずれなど、早急な対応が必要な兆候を示す傾向を明らかにします。
清掃および残留物料の管理
材料の残留物が堆積することは、特に湿気を吸収しやすい、粘着性のある、または研磨性の高い材料を扱う場合において、産業用ロータリーフィーダーの故障に至る最も迅速な経路の一つです。残留した材料はフィーダー本体内部で硬化し、摩擦が生じやすい箇所を作り出し、摩耗を加速させ、モーター負荷を増大させます。各作業シフトまたは生産運転終了後には、ローター周辺、本体内側、排出口付近など、点検・清掃が可能な部位を清掃して堆積を防ぐ必要があります。固結しやすい材料を扱うバルク材取扱システムでは、清掃頻度を週1回から毎日1回へと短縮する必要がある場合があります。
ロータリーエアロックバルブの構成は、清掃時に特別な注意を要します。バルブポート内の詰まりは、フィーダーの供給能力を直接低下させ、システム全体の圧力損失を増大させるためです。バルブローターのエッジには、圧縮空気による吹き出し清掃または柔らかいブラシによる清掃を実施し、排出流量を制限する材料のブリッジ形成を防止してください。湿式清掃を行う場合は、運転開始前に完全に乾燥させ、水分による腐食の促進や材料の流動特性への影響を防いでください。
シールの保守およびベアリングの管理
シールの点検と交換時期
シールは、産業用ロータリーフィーダーにおいて、ベアリングキャビティへの粉体の侵入および密閉ハウジングからのオイル漏れを防ぐための第一線の防御機構です。シャフトシールは、完全に損傷する前に通常、摩耗の兆候を示します。具体的には、シャフトコラーやベアリング周辺からオイルがにじみ出る量が増えたり、ベアリング部に微細な粉体の粉塵が付着したりするなどの現象が見られます。多くのメーカーでは、通常の運転条件下で6か月ごとのシール点検を推奨しており、交換時期は使用頻度や負荷状態に応じて12~24か月ごととしています。連続運転でバルク材ハンドリングシステムを稼働させている施設では、この交換間隔を短めのほう(すなわち12か月に近い期間)に設定することをお勧めします。
シールの交換が必要な場合は、元の仕様と一致する承認済みの交換部品のみを使用してください。不適切なシールの選定や取り付けは、フィーダーの摩耗をむしろ加速させる可能性があります。シール交換時には、シャフトの振れを確認し、振動やアライメント不良によって新品のシールが早期に摩耗しないよう注意してください。産業用ロータリーフィーダーの多くの故障は、シール材質そのものではなく、ローターのバランス不良やベアリングの摩耗によるシャフトの動き(シールの設計許容範囲を超える)が原因です。
ベアリングの潤滑および温度管理
適切なベアリングの潤滑は、産業用ロータリーフィーダーの寿命を延ばすための、最も簡単でありながら極めて効果的な保守作業の一つです。ベアリングの油またはグリース量が十分かどうかは、毎日の生産シフト開始前に点検する必要があります。また、油の交換は、機器の取扱説明書に記載されたスケジュールに従って行うか、油の劣化が分析結果で確認された時点で実施します。汚染されたベアリング油は摩耗を加速させ、内部で相当な摩耗が進行してからでないと目視できないような段階的な損傷を引き起こすことがあります。質量流量制御方式(グラビメトリック・フィーダー制御システム)を採用することで、負荷パターンを安定させることができ、その結果、ベアリングへの応力が低減され、潤滑間隔の延長にもつながります。
ベアリング温度の監視は、産業用ロータリーフィーダー内部における潤滑不良や摩耗の初期兆候を検知するための早期警戒手段です。ほとんどのフィーダーでは、ベアリングハウジング部の通常運転温度は60~80℃の範囲に収まります。90℃を超える温度は、潤滑不足、過負荷、あるいはベアリングの摩耗を示しており、原因の調査が必要です。赤外線温度計を用いれば、非接触で日常点検時にベアリング温度を追跡でき、継続的な温度上昇が確認された場合は、シールが過熱により破損する前に、直ちにベアリングの点検または交換を行う必要があります。
アライメント・振動制御・材質流動最適化
カップリングのアライメントと基礎の安定性
産業用ロータリーフィーダーのモーターと駆動機器との軸心がずれると、振動が発生し、ベアリングの摩耗が加速したり、マウントボルトが長期間にわたり破断するおそれがあります。カップリングのレーザーによるアライメント調整は、初回設置時およびモーターまたはフィーダーの位置関係に影響を及ぼす保守作業の後に行う必要があります。また、基礎ボルトについては、振動によって締結部が徐々に緩み、フィーダーが接続されたバルク材ハンドリング設備に対して位置ずれを起こす可能性があるため、定期的な締め直し点検が重要です。予防保全として3か月ごとのボルト点検を実施すれば、ベアリングやシールを損傷するような動きが生じる前に緩みを早期に発見できます。
給餌装置の動作周波数に合わせて設計された耐振マウントへの設置により、周囲構造物への振動伝達が低減され、システム全体の寿命が延長されます。振動レベルが顕著に増加した場合、これはしばしば、産業用ロータリーフィーダー内部でカップリングの摩耗、ローターのアンバランス、またはベアリングの劣化が進行していることを示しています。適切な設置後に取得した初期振動測定値は、その後の振動変化を監視し、調査が必要なタイミングを判断するための基準値となります。
材料の流動とロータリーエアロックバルブの性能
ロータリーエアロックバルブの構成では、ローターポケット全体で排出される物質の流れが均一であることが求められます。これは、不均一な摩耗やベアリングへの過大な負荷を防ぐためです。排出流量が不安定になったり、パルス状になったりする場合、これは通常、ローターポケットへの物質の充填が不均一であるか、ホッパーからの重力供給が不十分であることを示しています。インレット側の物質ヘッド圧力を調整したり、物質の投入位置を再配分したり、ホッパー出口の形状を変更したりすることで、流動を滑らかにし、フィーダーの摩耗を低減できます。質量流量制御方式のバルク物質ハンドリングシステムでは、フィーダーの回転速度を一定に保ちながら物質供給量を調整することで、予測可能な排出流量を維持でき、制御系のオーバーシュート(ハンティング)を防止し、機械部品への負荷を軽減できます。
材料の特性はフィーダーの摩耗率に大きく影響します。研磨性の高い材料はローターやハウジングの摩耗を加速させ、粘着性の高い材料はシールやバルブポートの詰まりを引き起こしやすくなります。産業用ロタリーフィーダーの摩耗率が想定される基準値を上回った場合、材料の供給元を変更したり、潤滑性向上剤を添加したり、清掃頻度を高めたりする必要が生じることがあります。ローターチップやハウジング内壁の摩耗パターンを観察することで、現在の運転手順が取り扱う材料に適しているかどうかを判断できます。
よくある質問
産業用ロタリーフィーダーの予防保全はどのくらいの頻度で行うべきですか?
ほとんどの産業用ロータリーフィーダーシステムでは、週1回の目視点検、月1回の詳細点検、および四半期ごとの包括的な保守点検が推奨されます。連続運転または過酷な条件下で稼働するバルク材ハンドリングシステムの場合は、点検頻度を高め、詳細点検を週1回、清掃を毎日実施するよう調整する必要があります。具体的な保守スケジュールは、生産量、取り扱う材料の種類、グラビメトリックフィーダーの制御精度要件、および機器の使用年数によって異なります。保守記録をつけることで、点検間隔を管理し、大規模な整備が必要となる時期を予測できます。
ロータリーエアロックバルブに修理が必要な際の初期サインにはどのようなものがありますか?
材質の排出均一性の変化、異音や振動の増加、目標供給速度の維持困難、モーター電流の上昇などは、ロータリーエアロックバルブの不具合が進行しているサインです。シャフト周辺からの材質漏れやバルブポート内に目視できる材質の堆積は、シールの摩耗または詰まりを示唆しています。このような症状が見られた場合は、速やかに診断を行う必要があります。故障が進行した状態で運転を続けると、産業用ロータリーフィーダー全体のハウジングおよびローターの摩耗が加速します。
重力式フィーダー制御システムは、フィーダーの寿命延長に役立ちますか?
はい、質量流量制御システムは、一定の負荷条件を維持し、ベアリングにストレスを与える回転速度の変動を防ぐことで、産業用ロータリーフィーダーおよびバルク材取扱装置の寿命を積極的に延長します。安定した制御フィードバックにより、フィーダーは最適効率点付近で動作し続け、急激な速度変化を繰り返すような運転状態を回避できます。また、材料の流量を正確に管理することで、すべての回転部品やシールの摩耗を加速させる過負荷状態が生じる可能性を低減します。