
 EN
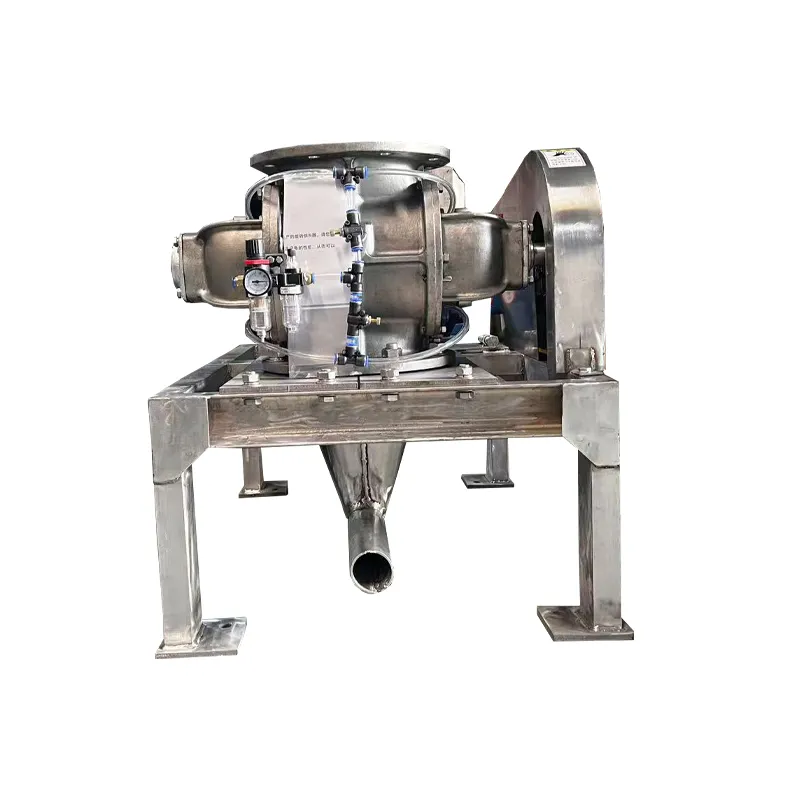
Апромисловий роторний дозатор є критичним компонентом у більшості систем обробки насипних матеріалів, регулюючи подачу матеріалу з накопичувальних бункерів у пневматичні транспортні лінії або технологічне обладнання. Коли ці пристрої працюють в умовах жорстких промислових навантажень, їхня надійність безпосередньо впливає на ефективність виробництва та експлуатаційні витрати. Заходи профілактичного обслуговування значно збільшують термін служби живильників, зменшують непередбачені простої та зберігають точність, необхідну для контрольованого виведення матеріалу в системах обробки насипних матеріалів.
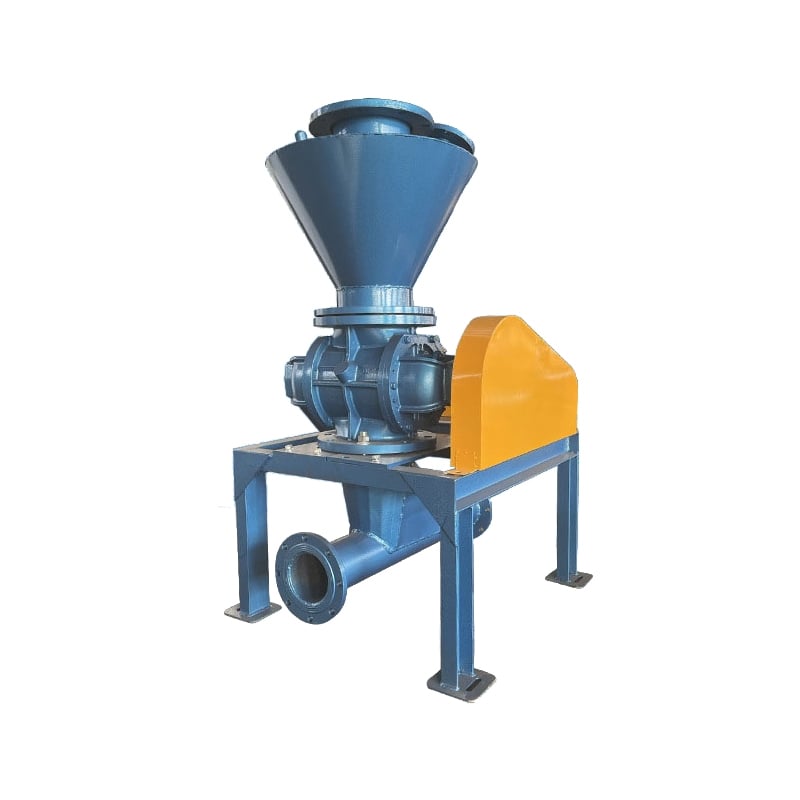
Розуміння специфічних вимог до обслуговування промислового роторний дозатор вимагає знання того, як ці системи взаємодіють із системами керування гравіметричними дозаторами та конфігураціями поворотних клапанів з повітряною пробкою. Накопичення матеріалу, знос та деградація ущільнень відбуваються за передбачуваними закономірностями, які оператори можуть контролювати й усувати проактивно. Різниця між дозатором, що працює роками, і тим, що виходить із ладу передчасно, часто залежить від дисциплінованого графіку технічного обслуговування та уваги до перших попереджувальних ознак.
Регулярні інспекції та протоколи чищення
Встановлення систематичного графіка огляду
Основою підвищення експлуатаційних характеристик промислових обертальних дозаторів є встановлення регулярних інтервалів огляду, узгоджених із обсягами виробництва та характеристиками матеріалів. Щотижневі візуальні огляди мають передбачати перевірку накопичення матеріалу навколо ущільнень, незвичних вібраційних патернів та змін у звучанні робочого шуму. Щомісячні огляди можуть включати більш детальну перевірку стабільності обертальної швидкості та рівномірності вивантаження. Для підприємств, що використовують системи керування дозаторами за принципом гравіметричного контролю, такі огляди мають забезпечувати перевірку калібрування сенсорів та відповідності часу реакції системи керування технічним специфікаціям обладнання.
Документування результатів огляду створює історію технічного обслуговування, що допомагає передбачити відмову компонентів до настання катастрофічної поломки. Оператори мають фіксувати характер потоку розвантажувального матеріалу, будь-які коливання швидкості подавача та зміни температури підшипників. Ці дані стають надзвичайно цінними у поєднанні з діагностикою систем транспортування насипних матеріалів, оскільки вони виявляють тенденції, які можуть свідчити про знос ущільнень, деградацію підшипників або неправильне положення корпусу, що вимагає уваги.
Очищення та управління залишками матеріалу
Накопичення залишків матеріалу є одним із найшвидших шляхів виходу з ладу промислових роторних подавачів, особливо під час обробки гігроскопічних, липких або абразивних матеріалів. Залишки матеріалу можуть затвердіти всередині корпусу подавача, утворюючи ділянки тертя, що прискорюють знос і збільшують навантаження на двигун. Після кожної зміни або виробничого циклу слід очищати доступні зони, щоб запобігти накопиченню залишків навколо ротора, внутрішньої частини корпусу та вихідного отвору. У системах масового транспортування матеріалів, схильних до утворення корок, інтервали очищення можуть потребувати скорочення до щоденного, а не щотижневого режиму.
Конфігурація поворотного повітряного затвора вимагає особливої уваги під час очищення, оскільки засмічення отворів затвора безпосередньо зменшує продуктивність подавача й збільшує перепад тиску в системі. Продувка роторних кромок затвора стисненим повітрям або їх очищення м’якою щіткою запобігає утворенню «мостів» із матеріалу, які обмежують витрату при вивантаженні. Під час застосування вологих методів очищення переконайтеся, що всі деталі повністю висохли перед експлуатацією, щоб уникнути корозії через вологу або зміни характеристик потоку матеріалу.
Обслуговування ущільнень та підшипників
Перевірка ущільнень та терміни їх заміни
Ущільнення є основним засобом захисту промислового обертального живильника від проникнення матеріалу в порожнини підшипників та втрати мастила з ущільнених корпусів. Ущільнення валів, як правило, демонструють ознаки зношування ще до повного виходу з ладу — це проявляється у збільшеному просочуванні мастила навколо втулки вала або у вигляді дрібного пилу матеріалу в зонах підшипників. Більшість виробників рекомендують перевіряти ущільнення кожні шість місяців за звичайних умов експлуатації й замінювати їх раз на 12–24 місяців залежно від інтенсивності циклу роботи. Для підприємств, що експлуатують системи транспортування сипучих матеріалів безперервно, інтервали заміни ущільнень слід скоротити до меншого значення цього діапазону.
Під час заміни ущільнень використовуйте лише затверджені запасні частини, що відповідають оригінальним специфікаціям, оскільки неправильний вибір або монтаж ущільнень може прискорити знос живильника. Під час заміни ущільнень необхідно перевірити биття валу, щоб переконатися, що вібрація або невідповідність не призводять до передчасного зносу нових ущільнень. Багато аварій промислових роторних живильників виникають не через матеріал ущільнень, а через дисбаланс ротора або знос підшипників, що спричиняє рух валу за межами допусків, передбачених для ущільнень.
Змащення підшипників та керування температурою
Правильне змащення підшипників є одним із найпростіших, але водночас найефективніших заходів технічного обслуговування для продовження терміну експлуатації промислових роторних живильників. Рівень мастила (олії або консистентної мастила) у підшипниках слід перевіряти перед кожним змінним циклом виробництва; заміну олії виконують згідно з графіком, встановленим у керівництві з експлуатації обладнання, або у разі виявлення її деградації за результатами аналізу. Забруднена олія у підшипниках прискорює знос і може призводити до поступового пошкодження, яке стає помітним лише після значного внутрішнього зносу. Використання гравіметричної системи керування живильником сприяє підтримці стабільних навантажувальних режимів, що, у свою чергу, зменшує навантаження на підшипники й подовжує інтервали між змащуваннями.
Моніторинг температури підшипників забезпечує раннє попередження про проблеми з мащенням або внутрішнім зношуванням у промисловому роторному живильнику. Зазвичай робочі температури більшості живильників становлять від 60 до 80 градусів Цельсія в корпусі підшипника; температури понад 90 градусів свідчать про недостатнє мащення, надмірне навантаження або зношування підшипника, що вимагає розслідування. Інфрачервоні термометри забезпечують неінвазивний спосіб контролю температури підшипників під час планових перевірок, а тривале підвищення температури вказує на необхідність негайного огляду або заміни підшипника до того, як ущільнення пошкодяться через надмірне теплове навантаження.
Вирівнювання, контроль вібрації та оптимізація потоку матеріалу
Вирівнювання муфт та стабільність фундаменту
Неспіввісність між промисловим обертовим подавачем і приводним обладнанням викликає вібрацію, що прискорює знос підшипників і з часом може призвести до розриву кріпильних болтів. Лазерне вирівнювання муфт слід проводити під час початкового монтажу та після будь-яких ремонтних робіт, що впливають на взаємне розташування двигуна й подавача. Болти фундаменту потребують регулярної перевірки на затягнутість, оскільки вібрація поступово послаблює кріплення й дозволяє подавачу зміщуватися щодо іншого обладнання для транспортування сипучих матеріалів. Профілактичний огляд болтів кожні три місяці дозволяє вчасно виявити послаблені кріплення й запобігти зміщенню, яке пошкоджує підшипники або ущільнення.
Встановлення на еластичних кріпленнях, розрахованих на робочу частоту живильного пристрою, зменшує передачу вібрації на навколишню конструкцію й продовжує загальний термін служби системи. Якщо рівень вібрації помітно зростає, це часто свідчить про знос муфт, дисбаланс ротора або погіршення стану підшипників у промисловому обертальному живильнику. Базові вимірювання вібрації, отримані після правильного встановлення, надають опорну точку для виявлення змін вібрації, що вимагають розслідування.
Потік матеріалу та продуктивність обертального клапана-повітряної шлюзки
Конфігурація поворотного повітряного затвора вимагає, щоб потік матеріалу на виході залишався рівномірним у всіх карманах ротора, щоб запобігти нерівномірному зносу та надмірним навантаженням на підшипники. Коли потік на виході стає нерегулярним або імпульсним, це часто означає, що матеріал не заповнює кармани ротора рівномірно або що гравітаційна подача з бункера недостатня. Регулювання тиску матеріалу на вході, перерозподіл точок введення матеріалу або зміна геометрії виходу бункера можуть відновити плавний потік і зменшити знос живильника. У системах транспортування насипних матеріалів із гравіметричним керуванням живильником підтримка постійної швидкості живильника при регулюванні подачі матеріалу забезпечує передбачувані швидкості виведення й запобігає «полюванню» системи керування, що створює додаткове навантаження на механічні компоненти.
Характеристики матеріалу суттєво впливають на швидкість зношування живильника; абразивні матеріали прискорюють зношування ротора та корпусу, тоді як липкі матеріали сприяють закупоренню ущільнень та отворів клапанів. Якщо швидкість зношування промислового роторного живильника перевищує очікувані норми, може знадобитися зміна джерел матеріалу, додавання агентів, що підвищують ковзкість, або збільшення частоти очищення. Спостереження за патернами зношування на кінчиках ротора та стінках корпусу надає зворотний зв’язок щодо того, чи є поточні експлуатаційні процедури відповідними для оброблюваного матеріалу.
Часті запитання
Як часто промисловий роторний живильник повинен проходити профілактичне технічне обслуговування?
Більшість промислових систем обертальних подавачів вигідно підлягають щотижневим візуальним оглядам, щомісячним детальним перевіркам та щоквартальним глибоким оглядам технічного обслуговування. Для систем транспортування насипних матеріалів, що працюють безперервно або в умовах важкого навантаження, інтервали технічного обслуговування слід скоротити до щотижневих детальних оглядів та щоденного очищення. Конкретний графік залежить від обсягу виробництва, типу матеріалу, вимог до точності керування гравіметричним подавачем та терміну експлуатації обладнання. Ведення журналу технічного обслуговування допомагає відстежувати інтервали й передбачати момент, коли потрібне основне обслуговування.
Які ранні ознаки того, що роторний повітряний клапан потребує ремонту?
Зміни в рівномірності вивантаження матеріалу, підвищений рівень шуму або вібрації, утруднення підтримки заданих швидкостей подачі та зростання струму двигуна — усі ці ознаки свідчать про початок несправностей у поворотному повітряному клапані. Витік матеріалу навколо валу або видиме накопичення матеріалу всередині портів клапана вказують на зношення ущільнень або їх закупорення. Якщо поворотний повітряний клапан починає демонструвати такі симптоми, діагностику слід провести негайно, оскільки подальша експлуатація несправного клапана прискорює знос корпусу й ротора в усій промисловій системі поворотних живильників.
Чи можуть гравіметричні системи керування живильниками сприяти збільшенню терміну їхньої служби?
Так, системи керування гравіметричними дозаторами активно продовжують термін експлуатації промислових роторних дозаторів та систем обробки насипних матеріалів, забезпечуючи стабільні умови навантаження й запобігаючи коливанням швидкості, які спричиняють перевантаження підшипників. Стабільна зворотна зв’язка керування забезпечує роботу дозатора вблизі оптимальної точки ефективності замість циклічних різких змін швидкості. Точне керування потоком матеріалу зменшує ймовірність перевантажень, що прискорюють знос усіх обертових компонентів і ущільнень.