
 EN
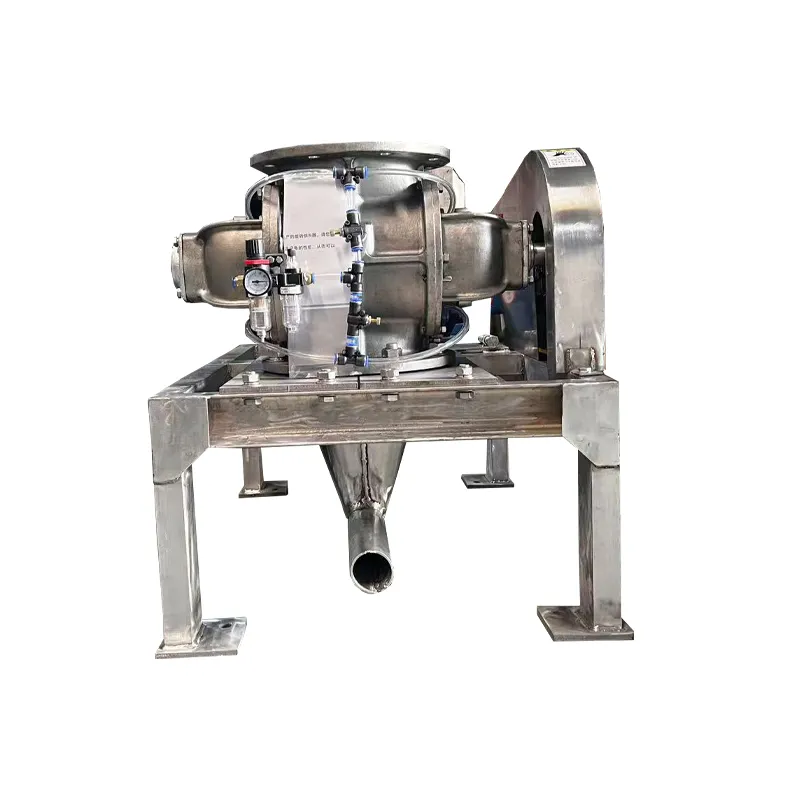
Un alimentatore rotativo industriale funziona come componente critico nella maggior parte dei sistemi di movimentazione di materiali sfusi, regolando il flusso del materiale dai serbatoi di stoccaggio verso le linee di trasporto pneumatico o le apparecchiature di processo. Quando questi dispositivi operano in condizioni industriali gravose, la loro affidabilità influisce direttamente sull’efficienza produttiva e sui costi operativi. Le pratiche di manutenzione preventiva possono estendere significativamente la vita utile dell’alimentatore, ridurre i fermi imprevisti e preservare la precisione necessaria per un’erogazione controllata del materiale nei sistemi di movimentazione di materiali sfusi.
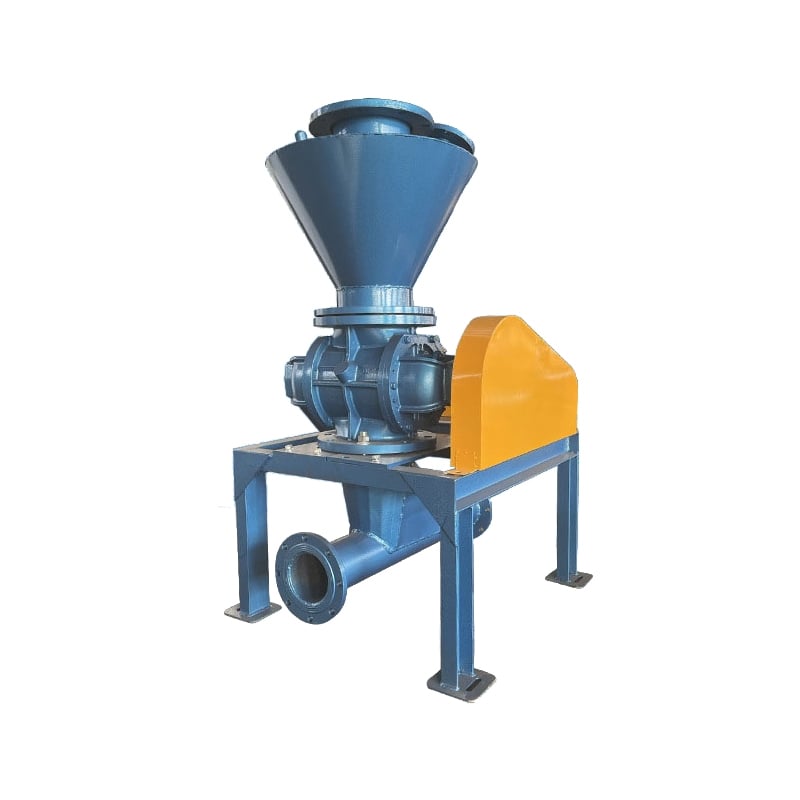
Comprendere i requisiti specifici di manutenzione di un alimentatore industriale dosatore rotante richiede conoscenze su come questi sistemi interagiscono con i sistemi di controllo degli alimentatori gravimetrici e le configurazioni delle valvole rotanti a tenuta d’aria. L’accumulo di materiale, i modelli di usura e il degrado delle guarnizioni seguono andamenti prevedibili che gli operatori possono monitorare e affrontare in modo proattivo. La differenza tra un alimentatore che funziona per anni e uno che si guasta prematuramente dipende spesso da una programmazione rigorosa della manutenzione e dall’attenzione ai primi segnali di allarme.
Protocolli di ispezione e pulizia regolari
Definizione di un programma sistematico di ispezione
Il fondamento per migliorare le prestazioni dei distributori rotativi industriali consiste nell’istituire intervalli regolari di ispezione, allineati al volume produttivo e alle caratteristiche dei materiali. Le ispezioni visive settimanali devono verificare l’accumulo di materiale intorno alle guarnizioni, anomalie nei pattern di vibrazione e variazioni udibili nel rumore operativo. Le ispezioni mensili possono includere controlli più approfonditi sulla costanza della velocità di rotazione e sull’uniformità dello scarico. Per gli impianti che utilizzano sistemi di controllo gravimetrico dei distributori, tali ispezioni devono accertare che i sensori rimangano calibrati e che i tempi di risposta del controllo corrispondano alle specifiche tecniche dell’equipaggiamento.
La documentazione dei risultati dell’ispezione crea una storia manutentiva che aiuta a prevedere il guasto dei componenti prima che si verifichi un guasto catastrofico. Gli operatori devono registrare i modelli di flusso del materiale in uscita, eventuali fluttuazioni della velocità dell’alimentatore e variazioni della temperatura dei cuscinetti. Questi dati diventano estremamente preziosi se abbinati alla diagnostica dei sistemi di movimentazione di materiali sfusi, rivelando tendenze che potrebbero indicare usura delle guarnizioni, degrado dei cuscinetti o disallineamento del corpo macchina, tutti elementi che richiedono attenzione.
Pulizia e gestione dei residui di materiale
L’accumulo di residui di materiale rappresenta una delle cause più rapide di guasto dei dosatori rotativi industriali, in particolare quando si gestiscono materiali igroscopici, appiccicosi o abrasivi. Il materiale residuo può indurirsi all’interno della carcassa del dosatore, creando punti di attrito che accelerano l’usura e aumentano il carico sul motore. Dopo ogni turno o ciclo produttivo, le zone accessibili devono essere pulite per prevenire l’accumulo intorno al rotore, all’interno della carcassa e all’uscita di scarico. Nei sistemi di movimentazione di materiali sfusi che trattano materiali soggetti a incrostazione, gli intervalli di pulizia potrebbero dover diventare giornalieri anziché settimanali.
La configurazione della valvola rotativa a tenuta d'aria richiede particolare attenzione durante la pulizia, poiché ostruzioni nei portelli della valvola riducono direttamente la capacità del dosatore e aumentano la caduta di pressione attraverso il sistema. Un soffio di aria compressa o una pulizia con spazzola morbida dei bordi del rotore della valvola previene la formazione di ponti di materiale che limitano il flusso di scarico. Quando si utilizzano metodi di pulizia a umido, assicurarsi di asciugare completamente prima della messa in servizio per evitare che l'umidità favorisca la corrosione o alteri le caratteristiche di scorrimento del materiale.
Manutenzione delle guarnizioni e cura dei cuscinetti
Ispezione delle guarnizioni e tempistica della sostituzione
I sigilli rappresentano la principale difesa dell’alimentatore rotativo industriale contro l’infiltrazione di materiale nelle cavità dei cuscinetti e la perdita di olio dagli alloggiamenti sigillati. I sigilli sull’albero mostrano tipicamente segni di usura prima del guasto completo, evidenziandosi con un aumento della fuoriuscita di olio intorno al collare dell’albero o con la comparsa di polvere fine di materiale nelle zone dei cuscinetti. La maggior parte dei produttori raccomanda l’ispezione dei sigilli ogni sei mesi in condizioni operative normali, con sostituzione ogni 12–24 mesi a seconda dell’intensità del ciclo di lavoro. Per gli impianti che fanno funzionare i propri sistemi di movimentazione materiali sfusi in modo continuo, gli intervalli di sostituzione dei sigilli devono essere ridotti verso l’estremità inferiore di tale intervallo.
Quando le guarnizioni richiedono sostituzione, utilizzare esclusivamente ricambi approvati che corrispondano alle specifiche originali; una scelta o un’installazione impropria delle guarnizioni può effettivamente accelerare l’usura del distributore. Durante la sostituzione delle guarnizioni, verificare l’eccentricità dell’albero per assicurarsi che vibrazioni o disallineamenti non stiano causando un’usura prematura delle nuove guarnizioni. Molti guasti industriali dei distributori rotativi non derivano dal materiale delle guarnizioni in sé, bensì da squilibri del rotore o dall’usura dei cuscinetti, che generano movimenti dell’albero superiori alle tolleranze progettuali delle guarnizioni.
Lubrificazione dei cuscinetti e gestione della temperatura
La corretta lubrificazione dei cuscinetti rappresenta una delle pratiche di manutenzione più semplici ma anche più efficaci per prolungare la vita dei distributori rotativi industriali. I cuscinetti devono essere controllati, prima di ogni turno produttivo, per verificare il livello adeguato di olio o grasso; le sostituzioni dell’olio devono essere eseguite secondo il programma indicato nel manuale dell’attrezzatura oppure quando le analisi rivelano un degrado dell’olio. L’olio contaminato nei cuscinetti accelera l’usura e può causare danni progressivi che diventano visibili soltanto dopo un’usura interna significativa. L’impiego di un sistema di controllo del distributore basato sulla misurazione gravimetrica contribuisce a mantenere schemi di carico costanti, riducendo così lo stress sui cuscinetti e prolungando gli intervalli di lubrificazione.
Il monitoraggio della temperatura dei cuscinetti fornisce un segnale di allerta precoce per problemi di lubrificazione o usura interna in corso nel distributore rotativo industriale. Le temperature operative normali per la maggior parte dei distributori si attestano tra 60 e 80 gradi Celsius sul corpo del cuscinetto; temperature superiori a 90 gradi indicano una lubrificazione insufficiente, un carico eccessivo o un’usura dei cuscinetti che richiede indagine. I termometri a infrarossi offrono un metodo non invasivo per rilevare la temperatura dei cuscinetti durante i controlli periodici; un aumento prolungato della temperatura segnala la necessità di ispezionare immediatamente i cuscinetti o sostituirli prima che le guarnizioni cedano a causa dell’esposizione prolungata al calore.
Allineamento, controllo delle vibrazioni e ottimizzazione del flusso del materiale
Allineamento del giunto e stabilità della fondazione
Un’allineamento tra il motore rotativo industriale e l’equipaggiamento azionato genera vibrazioni che accelerano l’usura dei cuscinetti e, nel tempo, possono causare la frattura dei bulloni di fissaggio. L’allineamento laser dei giunti deve essere eseguito durante l’installazione iniziale e dopo ogni intervento di manutenzione che interessi il motore o il feeder. I bulloni di fondazione richiedono controlli regolari di serraggio, poiché le vibrazioni allentano progressivamente i fissaggi, consentendo al feeder di spostarsi rispetto agli equipaggiamenti connessi dei sistemi di movimentazione materiali sfusi. Un’ispezione preventiva dei bulloni ogni tre mesi individua tempestivamente quelli allentati, impedendo spostamenti che danneggino cuscinetti o guarnizioni.
L'installazione su supporti elastici progettati per la frequenza di funzionamento dell'alimentatore riduce la trasmissione delle vibrazioni alla struttura circostante e prolunga la durata complessiva del sistema. Se i livelli di vibrazione aumentano in modo evidente, ciò indica spesso l'usura dell'accoppiamento, uno squilibrio del rotore o un degrado dei cuscinetti all'interno dell'alimentatore rotativo industriale. Le misurazioni di riferimento delle vibrazioni effettuate dopo un'installazione corretta forniscono un punto di confronto per rilevare quando le variazioni delle vibrazioni richiedono un'indagine.
Flusso del materiale e prestazioni della valvola rotativa a tenuta d'aria
La configurazione della valvola rotativa a tenuta d'aria richiede che il flusso del materiale in uscita rimanga uniforme in tutte le tasche del rotore, per evitare usura irregolare e carichi eccessivi sui cuscinetti. Quando il flusso in uscita diventa irregolare o pulsante, ciò indica spesso che il materiale non riempie le tasche del rotore in modo uniforme oppure che l'alimentazione gravitazionale dal serbatoio è insufficiente. Regolando la pressione idrostatica del materiale all'ingresso, ridistribuendo i punti di ingresso del materiale o modificando la geometria dell'uscita del serbatoio, è possibile ripristinare un flusso regolare e ridurre l'usura del dosatore. Nei sistemi di movimentazione di materiali sfusi dotati di controllo del dosatore gravimetrico, mantenere costante la velocità del dosatore mentre si regola la portata di materiale garantisce portate di scarico prevedibili ed evita oscillazioni del sistema di controllo che sollecitano i componenti meccanici.
Le caratteristiche del materiale influenzano in modo significativo i tassi di usura dell’alimentatore; i materiali abrasivi accelerano l’usura del rotore e della carcassa, mentre i materiali appiccicosi favoriscono ostruzioni delle guarnizioni e dei condotti della valvola. Quando i tassi di usura di un alimentatore rotativo industriale superano i valori attesi, potrebbe rendersi necessario modificare la provenienza del materiale, aggiungere agenti lubrificanti o aumentare la frequenza delle operazioni di pulizia. L’analisi dei modelli di usura sulle estremità del rotore e sulle pareti della carcassa fornisce indicazioni utili per valutare se le attuali procedure operative siano adeguate al materiale in lavorazione.
FAQ
Con quale frequenza un alimentatore rotativo industriale deve ricevere manutenzione preventiva?
La maggior parte dei sistemi industriali di alimentatori rotativi trae vantaggio da ispezioni visive settimanali, controlli dettagliati mensili e revisioni approfondite di manutenzione trimestrali. Per i sistemi di movimentazione di materiali sfusi che operano ininterrottamente o in condizioni gravose, gli intervalli di manutenzione devono essere ridotti fino a prevedere controlli dettagliati settimanali e pulizie giornaliere. Il programma specifico dipende dal volume di produzione, dal tipo di materiale, dai requisiti di precisione del controllo dell’alimentatore gravimetrico e dall’età dell’attrezzatura. La tenuta di un registro di manutenzione aiuta a monitorare gli intervalli e a prevedere il momento in cui è necessario un intervento di manutenzione straordinaria.
Quali sono i primi segnali di avvertimento che indicano la necessità di riparare una valvola rotativa a tenuta d’aria?
Variazioni nell'uniformità dello scarico del materiale, aumento del rumore o delle vibrazioni, difficoltà nel mantenere le portate di alimentazione desiderate e correnti motore più elevate indicano problemi in via di sviluppo sulle valvole rotanti a tenuta d'aria. Perdite di materiale intorno all'albero o accumuli visibili di materiale all'interno dei raccordi della valvola suggeriscono usura delle guarnizioni o ostruzioni. Se una valvola rotante a tenuta d'aria inizia a manifestare questi sintomi, la diagnosi deve essere effettuata tempestivamente, poiché il funzionamento prolungato con una valvola difettosa accelera l'usura del corpo e del rotore nell'intero sistema industriale di alimentatori rotanti.
I sistemi di controllo degli alimentatori gravimetrici possono contribuire ad allungare la vita utile degli alimentatori?
Sì, i sistemi di controllo degli alimentatori gravimetrici prolungano attivamente la vita degli alimentatori rotativi industriali e dei sistemi di movimentazione di materiali sfusi mantenendo condizioni di carico costanti ed evitando le fluttuazioni di velocità che sollecitano i cuscinetti. Un feedback di controllo stabile mantiene l’alimentatore in funzionamento vicino al suo punto di efficienza ottimale, anziché farlo ciclare attraverso rapide variazioni di velocità. Una gestione precisa del flusso di materiale riduce la probabilità di condizioni di sovraccarico che accelerano l’usura di tutti i componenti rotanti e delle guarnizioni.
Indice dei Contenuti
- Protocolli di ispezione e pulizia regolari
- Manutenzione delle guarnizioni e cura dei cuscinetti
- Allineamento, controllo delle vibrazioni e ottimizzazione del flusso del materiale
-
FAQ
- Con quale frequenza un alimentatore rotativo industriale deve ricevere manutenzione preventiva?
- Quali sono i primi segnali di avvertimento che indicano la necessità di riparare una valvola rotativa a tenuta d’aria?
- I sistemi di controllo degli alimentatori gravimetrici possono contribuire ad allungare la vita utile degli alimentatori?