
 EN
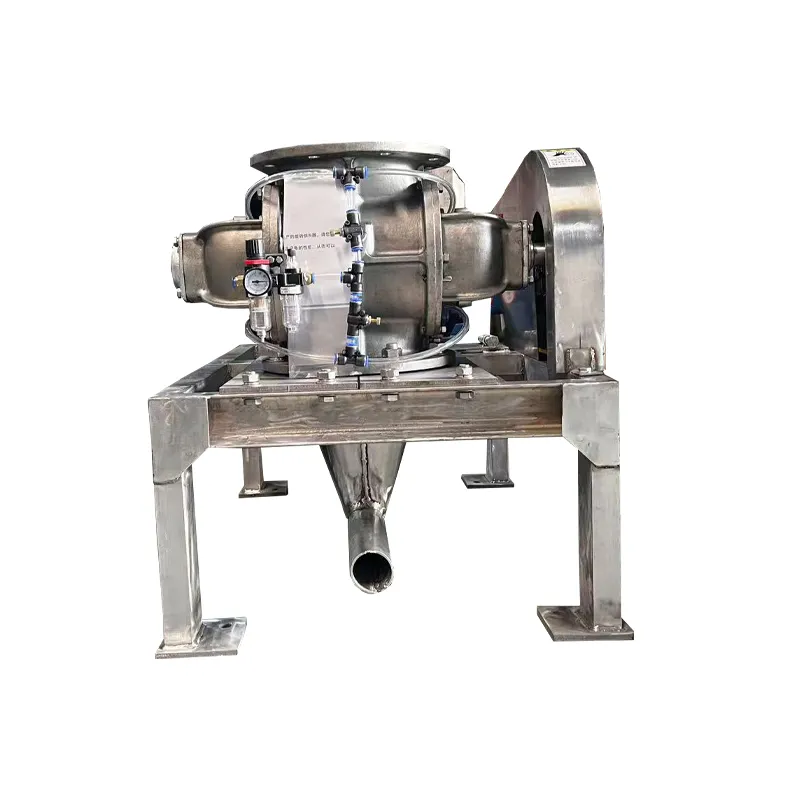
Un alimentateur rotatif industriel constitue un composant critique dans la plupart des systèmes de manutention en vrac, régulant le débit des matériaux depuis les trémies de stockage vers les lignes de convoyage pneumatique ou les équipements de traitement. Lorsque ces dispositifs fonctionnent dans des conditions industrielles exigeantes, leur fiabilité influence directement l’efficacité de la production et les coûts opérationnels. Des pratiques d’entretien préventif peuvent considérablement prolonger la durée de vie des alimentateurs, réduire les arrêts imprévus et préserver la précision indispensable à une évacuation contrôlée des matériaux dans les systèmes de manutention en vrac.
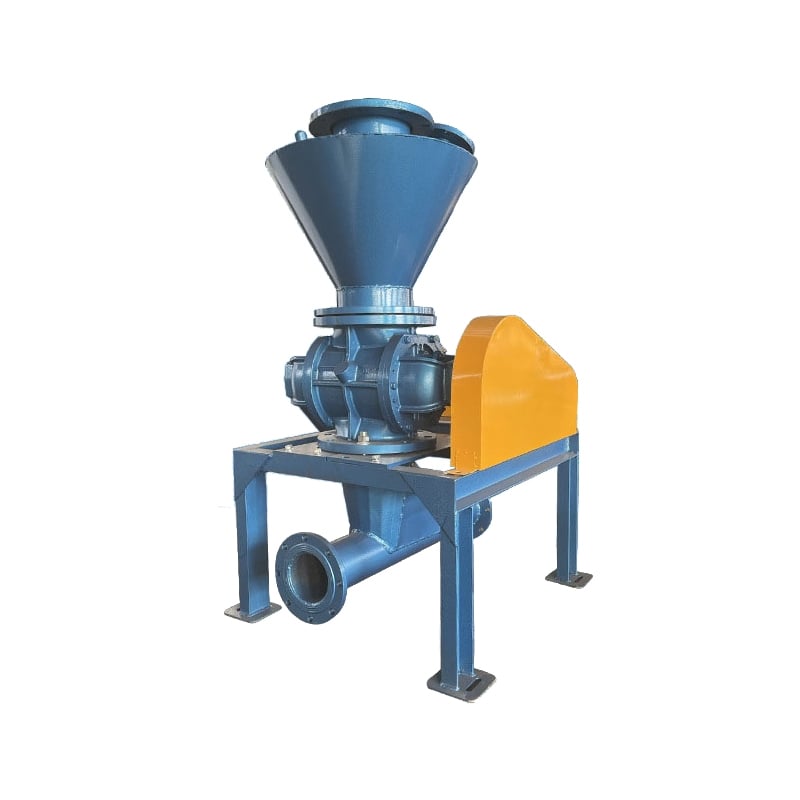
Comprendre les exigences spécifiques d’entretien d’un alimentateur rotatif industriel distributeur rotatif nécessite une connaissance de la manière dont ces systèmes interagissent avec les systèmes de commande des doseurs gravimétriques et les configurations des vannes rotatives à écluse à air. L’accumulation de matériau, les motifs d’usure et la dégradation des joints suivent des trajectoires prévisibles que les opérateurs peuvent surveiller et traiter de façon proactive. La différence entre un doseur qui fonctionne pendant des années et un doseur qui tombe en panne prématurément tient souvent à une planification rigoureuse de la maintenance et à une attention portée aux signaux d’alerte précoce.
Protocoles d'inspection et de nettoyage réguliers
Établissement d’un calendrier d’inspection systématique
Le fondement de l’optimisation des performances des alimentateurs rotatifs industriels réside dans la mise en place d’intervalles d’inspection réguliers, adaptés au volume de production et aux caractéristiques des matériaux. Des inspections visuelles hebdomadaires doivent permettre de détecter tout accumulo de matériau autour des joints d’étanchéité, des vibrations inhabituelles ainsi que des modifications audibles du bruit de fonctionnement. Les inspections mensuelles peuvent inclure des contrôles plus détaillés de la constance de la vitesse de rotation et de l’uniformité du débit de sortie. Dans les installations utilisant des systèmes de commande gravimétrique des alimentateurs, ces inspections doivent vérifier que les capteurs restent étalonnés et que les temps de réponse du système de commande correspondent aux spécifications techniques de l’équipement.
La documentation des résultats d’inspection établit un historique de maintenance qui permet de prédire la défaillance des composants avant qu’une panne catastrophique ne se produise. Les opérateurs doivent enregistrer les schémas d’écoulement du matériau évacué, toute fluctuation de la vitesse de l’alimentateur et toute variation de la température des roulements. Ces données deviennent inestimables lorsqu’elles sont associées aux diagnostics des systèmes de manutention en vrac, révélant des tendances pouvant indiquer une usure des joints d’étanchéité, une dégradation des roulements ou un désalignement du carter nécessitant une intervention.
Nettoyage et gestion des résidus de matériau
L’accumulation de résidus de matériau constitue l’un des chemins les plus rapides vers la défaillance des alimenteurs rotatifs industriels, en particulier lors de la manutention de matériaux hygroscopiques, collants ou abrasifs. Les résidus peuvent durcir à l’intérieur du boîtier de l’alimenteur, créant des points de friction qui accélèrent l’usure et augmentent la charge sur le moteur. Après chaque poste ou cycle de production, les zones accessibles doivent être nettoyées afin d’éviter l’accumulation autour du rotor, de l’intérieur du boîtier et de la sortie de décharge. Pour les systèmes de manutention en vrac traitant des matériaux susceptibles de former des agglomérats, les intervalles de nettoyage peuvent devoir passer d’une fréquence hebdomadaire à une fréquence quotidienne.
La configuration de la vanne rotative à écluse à air nécessite une attention particulière lors du nettoyage, car les obstructions dans les orifices de la vanne réduisent directement la capacité de l’alimentateur et augmentent la chute de pression à travers le système. Un soufflage à l’air comprimé ou un nettoyage aux bords du rotor de la vanne à l’aide d’une brosse souple empêche la formation de ponts de matière qui restreignent le débit de décharge. Lors de l’utilisation de méthodes de nettoyage humides, assurez-vous d’un séchage complet avant la remise en service afin d’éviter que l’humidité n’entraîne une corrosion ou n’affecte les caractéristiques d’écoulement de la matière.
Entretien des joints d’étanchéité et soins apportés aux roulements
Inspection des joints d’étanchéité et moment opportun pour leur remplacement
Les joints d’étanchéité constituent la principale défense des alimentateurs rotatifs industriels contre la pénétration de matériau dans les cavités des roulements et la fuite d’huile hors des carter étanches. Les joints d’arbre présentent généralement des signes d’usure avant une défaillance complète, notamment une augmentation des fuites d’huile autour du collier d’arbre ou l’apparition de poussière fine de matériau dans les zones des roulements. La plupart des fabricants recommandent d’inspecter les joints tous les six mois dans des conditions de fonctionnement normales, avec un remplacement tous les 12 à 24 mois selon l’intensité du cycle de service. Pour les installations exploitant leurs systèmes de manutention de matériaux en vrac en continu, les intervalles de remplacement des joints doivent être raccourcis vers l’extrémité inférieure de cette fourchette.
Lorsque les joints d’étanchéité doivent être remplacés, utiliser uniquement des pièces de rechange homologuées correspondant aux spécifications d’origine, car un choix ou une installation inadéquats des joints peuvent en réalité accélérer l’usure de l’alimentateur. La concentricité de l’arbre doit être vérifiée lors du remplacement des joints afin de s’assurer que les vibrations ou un mauvais alignement ne provoquent pas une usure prématurée des nouveaux joints. De nombreuses défaillances industrielles des alimentateurs rotatifs ne proviennent pas du matériau des joints eux-mêmes, mais d’un déséquilibre du rotor ou d’une usure des roulements, ce qui entraîne un déplacement de l’arbre dépassant les tolérances prévues pour les joints.
Lubrification des roulements et gestion de la température
La lubrification adéquate des roulements constitue l’une des pratiques d’entretien les plus simples, mais aussi les plus efficaces pour prolonger la durée de vie des alimentateurs rotatifs industriels. Les niveaux d’huile ou de graisse dans les roulements doivent être vérifiés avant chaque poste de production ; les changements d’huile doivent s’effectuer selon le calendrier indiqué dans le manuel d’équipement ou dès que les analyses révèlent une dégradation de l’huile. Une huile contaminée accélère l’usure des roulements et peut causer des dommages progressifs, visibles uniquement après qu’une usure interne importante se soit produite. L’utilisation d’un système de commande d’alimentateur gravimétrique permet de maintenir des profils de charge constants, ce qui réduit la contrainte exercée sur les roulements et allonge les intervalles entre les opérations de lubrification.
La surveillance de la température des roulements fournit un signal d’alerte précoce en cas de problèmes de lubrification ou d’usure interne se développant au sein de l’alimentateur rotatif industriel. Les températures normales de fonctionnement de la plupart des alimentateurs se situent entre 60 et 80 degrés Celsius au niveau du logement des roulements ; des températures supérieures à 90 degrés indiquent une lubrification insuffisante, une charge excessive ou une usure des roulements nécessitant une enquête. Les thermomètres infrarouges offrent un moyen non invasif de suivre la température des roulements lors des vérifications courantes, une augmentation soutenue de la température signalant la nécessité d’un examen immédiat des roulements ou de leur remplacement, avant que les joints ne cèdent sous l’effet d’une exposition excessive à la chaleur.
Alignement, maîtrise des vibrations et optimisation de l’écoulement des matériaux
Alignement des accouplements et stabilité des fondations
Un désalignement entre le moteur rotatif industriel et l’équipement entraîné provoque des vibrations qui accélèrent l’usure des roulements et peuvent, à terme, rompre les boulons de fixation. L’alignement au laser des accouplements doit être effectué lors de l’installation initiale et après toute intervention de maintenance affectant le moteur ou l’alimentateur. Les boulons de fixation de la fondation nécessitent des vérifications régulières de leur serrage, car les vibrations desserrent progressivement les fixations et permettent à l’alimentateur de se déplacer par rapport aux équipements connexes de manutention en vrac. Une inspection préventive des boulons tous les trois mois permet de détecter les fixations desserrées avant qu’elles n’entraînent un déplacement susceptible d’endommager les roulements ou les joints.
L’installation sur des supports élastiques conçus pour la fréquence de fonctionnement de l’alimentateur réduit la transmission des vibrations à la structure environnante et prolonge la durée de vie globale du système. Si les niveaux de vibration augmentent de façon notable, cela indique souvent une usure du couplage, un déséquilibre du rotor ou une dégradation des roulements au sein de l’alimentateur rotatif industriel. Des mesures de vibration de référence prises après une installation correcte fournissent un point de comparaison permettant de détecter les changements de vibration nécessitant une investigation.
Écoulement du matériau et performance de la vanne rotative d’étanchéité à l’air
La configuration de la vanne rotative d’étanchéité exige que le débit du matériau évacué reste uniforme dans toutes les alvéoles du rotor afin d’éviter des usures inégales et des charges excessives sur les roulements. Lorsque le débit d’évacuation devient irrégulier ou pulsé, cela signale souvent soit un remplissage inégal des alvéoles du rotor, soit une alimentation par gravité insuffisante depuis la trémie. Ajuster la pression hydrostatique à l’entrée du matériau, redistribuer les points d’entrée du matériau ou modifier la géométrie de la sortie de la trémie permet de rétablir un écoulement fluide et de réduire l’usure de l’alimentateur. Dans les systèmes de manutention de matériaux en vrac équipés d’un contrôle gravimétrique de l’alimentateur, maintenir une vitesse constante de l’alimentateur tout en ajustant l’apport de matériau garantit des débits d’évacuation prévisibles et évite les oscillations du système de régulation, qui sollicitent excessivement les composants mécaniques.
Les caractéristiques des matériaux influencent fortement les taux d’usure des alimentateurs ; les matériaux abrasifs accélèrent l’usure du rotor et du carter, tandis que les matériaux collants favorisent les obstructions des joints et des orifices de vanne. Lorsque les taux d’usure d’un alimentateur rotatif industriel dépassent les normes attendues, il peut s’avérer nécessaire de changer les sources de matériaux, d’ajouter des agents lubrifiants ou d’augmenter la fréquence des nettoyages. L’analyse des motifs d’usure sur les extrémités du rotor et les parois du carter fournit des indications sur l’adéquation des procédures opératoires actuelles au matériau traité.
FAQ
À quelle fréquence un alimentateur rotatif industriel doit-il recevoir une maintenance préventive ?
La plupart des systèmes industriels d’alimentation rotative bénéficient d’inspections visuelles hebdomadaires, de contrôles détaillés mensuels et d’examens approfondis de maintenance trimestriels. Pour les systèmes de manutention en vrac fonctionnant en continu ou en service sévère, les intervalles de maintenance doivent être raccourcis afin d’inclure des inspections détaillées hebdomadaires et un nettoyage quotidien. Le calendrier précis dépend du volume de production, du type de matériau, des exigences de précision de commande gravimétrique de l’alimentateur et de l’âge de l’équipement. La tenue d’un registre de maintenance permet de suivre les intervalles et de prévoir le moment où une révision majeure devient nécessaire.
Quels sont les premiers signes annonciateurs qu’une vanne rotative à écluse pneumatique nécessite une réparation ?
Des changements dans l’uniformité de la décharge du matériau, une augmentation du bruit ou des vibrations, des difficultés à maintenir les débits d’alimentation cibles et des courants moteur plus élevés indiquent tous l’apparition de problèmes sur la vanne rotative à écluse à air. Des fuites de matériau autour de l’arbre ou une accumulation visible de matériau à l’intérieur des orifices de la vanne suggèrent une usure des joints ou un bouchon. Si une vanne rotative à écluse à air commence à présenter ces symptômes, un diagnostic doit être effectué sans délai, car son fonctionnement continu en état défaillant accélère l’usure du carter et du rotor dans l’ensemble du système industriel d’alimentateur rotatif.
Les systèmes de commande d’alimentateurs gravimétriques peuvent-ils contribuer à prolonger la durée de vie des alimentateurs ?
Oui, les systèmes de commande par alimentateur gravimétrique prolongent activement la durée de vie des alimentateurs rotatifs industriels et des systèmes de manutention de matériaux en vrac en maintenant des conditions de charge constantes et en évitant les fluctuations de vitesse qui sollicitent les roulements. Une rétroaction stable de commande permet de faire fonctionner l’alimentateur près de son point d’efficacité optimal, plutôt que de le faire alterner entre de rapides variations de vitesse. Une gestion précise du débit de matériau réduit la probabilité de surcharges, qui accélèrent l’usure de tous les composants rotatifs et des joints d’étanchéité.
Table des matières
- Protocoles d'inspection et de nettoyage réguliers
- Entretien des joints d’étanchéité et soins apportés aux roulements
- Alignement, maîtrise des vibrations et optimisation de l’écoulement des matériaux
-
FAQ
- À quelle fréquence un alimentateur rotatif industriel doit-il recevoir une maintenance préventive ?
- Quels sont les premiers signes annonciateurs qu’une vanne rotative à écluse pneumatique nécessite une réparation ?
- Les systèmes de commande d’alimentateurs gravimétriques peuvent-ils contribuer à prolonger la durée de vie des alimentateurs ?