
 EN
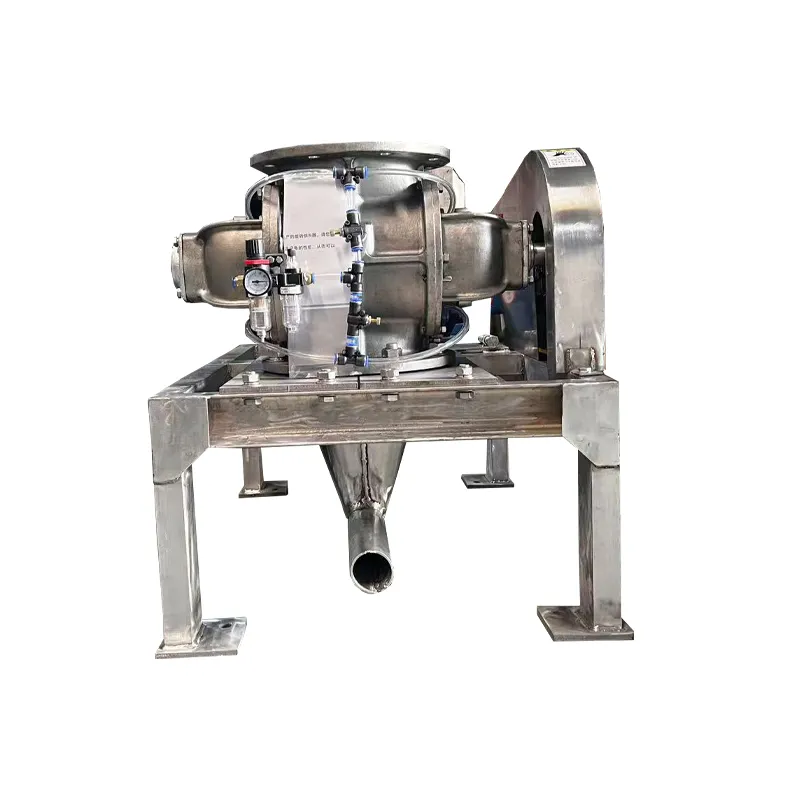
एक औद्योगिक घूर्णी फीडर यह अधिकांश बल्क सामग्री हैंडलिंग प्रणालियों में एक महत्वपूर्ण घटक के रूप में कार्य करता है, जो भंडारण हॉपर्स से वायुवाहित परिवहन लाइनों या प्रसंस्करण उपकरणों में सामग्री प्रवाह को नियंत्रित करता है। जब ये उपकरण माँग वाली औद्योगिक परिस्थितियों के तहत संचालित होते हैं, तो उनकी विश्वसनीयता सीधे उत्पादन दक्षता और संचालन लागत को प्रभावित करती है। निवारक रखरखाव अभ्यास फीडर के जीवनकाल को काफी बढ़ा सकते हैं, अप्रत्याशित अवरोध को कम कर सकते हैं और बल्क सामग्री हैंडलिंग प्रणालियों में नियंत्रित सामग्री निर्वहन के लिए आवश्यक सटीकता को बनाए रख सकते हैं।
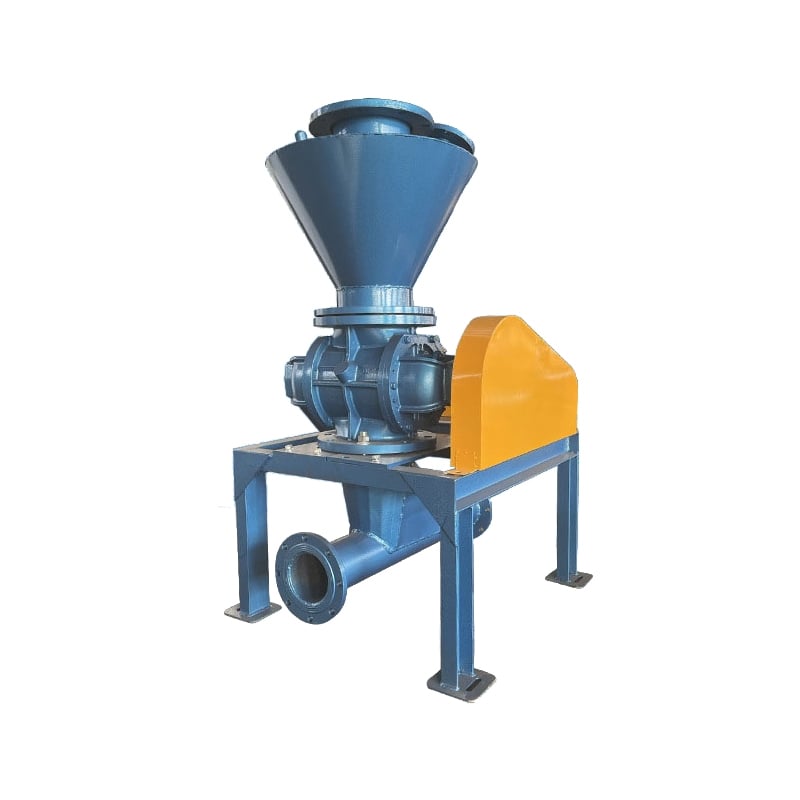
एक औद्योगिक के विशिष्ट रखरखाव आवश्यकताओं को समझना रोटरी फीडर इन प्रणालियों के गुरुत्वीय फीडर नियंत्रण प्रणालियों और घूर्णी वायु-अवरोध वाल्व विन्यासों के साथ अंतर्क्रिया के बारे में ज्ञान की आवश्यकता होती है। सामग्री का जमाव, घिसावट के पैटर्न और सील का क्षरण ऐसे भविष्यवाणी योग्य पथों का अनुसरण करते हैं जिन्हें ऑपरेटर निगरानी कर सकते हैं और पूर्वानुमानित रूप से संबोधित कर सकते हैं। एक ऐसे फीडर के बीच का अंतर जो वर्षों तक संचालित होता है और एक ऐसे फीडर के बीच जो पूर्व-समय में विफल हो जाता है, अक्सर अनुशासित रखरखाव अनुसूची और प्रारंभिक चेतावनी संकेतों पर ध्यान देने पर निर्भर करता है।
नियमित निरीक्षण और सफाई प्रोटोकॉल
एक व्यवस्थित निरीक्षण अनुसूची की स्थापना
उद्योगिक घूर्णनशील फीडर के प्रदर्शन को बढ़ाने का आधार उत्पादन मात्रा और सामग्री की विशेषताओं के अनुरूप नियमित निरीक्षण अंतराल स्थापित करना है। साप्ताहिक दृश्य निरीक्षण में सीलों के चारों ओर सामग्री के जमाव, असामान्य कंपन पैटर्न और संचालन की ध्वनि में श्रव्य परिवर्तन की जाँच करनी चाहिए। मासिक निरीक्षण में घूर्णन गति की स्थिरता और निर्गम समानता की अधिक विस्तृत जाँच शामिल हो सकती है। गुरुत्वीय फीडर नियंत्रण प्रणाली का उपयोग करने वाली सुविधाओं के लिए, इन निरीक्षणों में यह सुनिश्चित करना चाहिए कि सेंसर अभी भी कैलिब्रेटेड हैं और नियंत्रण प्रतिक्रिया समय उपकरण विनिर्देशों के अनुरूप हैं।
निरीक्षण के नतीजों की प्रलेखन एक रखरखाव इतिहास बनाता है, जो घातक विफलता के होने से पहले घटकों की विफलता की भविष्यवाणी करने में सहायता करता है। ऑपरेटरों को निकास सामग्री के प्रवाह के पैटर्न, फीडर की गति में कोई उतार-चढ़ाव, और बेयरिंग के तापमान में परिवर्तनों को दर्ज करना चाहिए। यह डेटा बल्क सामग्री हैंडलिंग प्रणाली के नैदानिक विश्लेषण के साथ जोड़े जाने पर अमूल्य हो जाता है, जो धातु के सील के क्षरण, बेयरिंग के क्षरण, या आवास के गलत संरेखण के संकेत देने वाले प्रवृत्तियों को उजागर करता है, जिनका ध्यान रखने की आवश्यकता होती है।
सफाई और सामग्री अवशेष प्रबंधन
सामग्री के अवशेषों का जमाव औद्योगिक घूर्णी फीडर की विफलता के लिए सबसे तेज़ मार्गों में से एक है, विशेष रूप से जब आर्द्रताग्राही, चिपचिपी या कठोर सामग्री को संभाला जा रहा हो। अवशेष सामग्री फीडर आवरण के अंदर कठोर हो सकती है, जिससे घर्षण के स्थान बनते हैं जो घिसावट को तेज़ करते हैं और मोटर भार को बढ़ाते हैं। प्रत्येक शिफ्ट या उत्पादन चक्र के बाद, जमाव को रोटर, आवरण के आंतरिक भाग और निर्गम उत्सर्जन छिद्र के आसपास रोकने के लिए सुलभ क्षेत्रों की सफाई की जानी चाहिए। जमाव के प्रवण सामग्री को संभालने वाले बल्क सामग्री संभाल प्रणालियों के लिए, सफाई अंतराल को साप्ताहिक के बजाय दैनिक करने की आवश्यकता हो सकती है।
घूर्णन वायु-अवरोध वाल्व विन्यास की सफाई के दौरान विशेष सावधानी की आवश्यकता होती है, क्योंकि वाल्व पोर्ट्स में अवरोध सीधे फीडर क्षमता को कम कर देते हैं और प्रणाली के पार दबाव में गिरावट को बढ़ा देते हैं। संपीड़ित वायु ब्लोडाउन या वाल्व रोटर के किनारों की मुलायम ब्रश से सफाई, निकास प्रवाह को सीमित करने वाले द्रव्य के सेतुओं को रोकती है। जब गीली सफाई विधियों का उपयोग किया जाता है, तो संचालन से पहले पूर्ण शुष्कता सुनिश्चित करें ताकि नमी से संक्षारण को बढ़ावा न मिले या द्रव्य के प्रवाह गुणों पर प्रभाव न पड़े।
सील रखरखाव और बेयरिंग देखभाल
सील निरीक्षण और प्रतिस्थापन का समय
सील औद्योगिक रोटरी फीडर के बेयरिंग कैविटीज़ में सामग्री के प्रवेश और सील किए गए हाउसिंग से तेल के नुकसान के खिलाफ मुख्य रक्षा का प्रतिनिधित्व करते हैं। शाफ्ट सील आमतौर पर पूर्ण विफलता से पहले क्षरण के निशान दिखाते हैं, जो शाफ्ट कॉलर के चारों ओर बढ़े हुए तेल के रिसाव या बेयरिंग क्षेत्रों में सूक्ष्म सामग्री के धूल के रूप में प्रकट होते हैं। अधिकांश निर्माता सामान्य संचालन स्थितियों के तहत प्रत्येक छह महीने में सील का निरीक्षण करने की सिफारिश करते हैं, जबकि प्रत्येक १२ से २४ महीने में प्रतिस्थापन की आवश्यकता होती है, जो कार्य चक्र की तीव्रता पर निर्भर करता है। उन सुविधाओं के लिए जो अपने बल्क सामग्री हैंडलिंग प्रणालियों को लगातार संचालित करती हैं, सील प्रतिस्थापन अंतराल को उस सीमा के छोटे अंत की ओर स्थानांतरित करना चाहिए।
जब सील को बदलने की आवश्यकता हो, तो केवल मूल विनिर्देशों के अनुरूप स्वीकृत प्रतिस्थापन भागों का ही उपयोग करें, क्योंकि गलत सील का चयन या स्थापना फीडर के क्षरण को वास्तव में तीव्र कर सकती है। सील के प्रतिस्थापन के समय शाफ्ट रनआउट की जाँच करनी चाहिए, ताकि यह सुनिश्चित किया जा सके कि कंपन या विसंरेखण नए सील को अत्यधिक क्षरित न कर रहा हो। कई औद्योगिक घूर्णी फीडर विफलताएँ सील के सामग्री से नहीं, बल्कि रोटर असंतुलन या बेयरिंग के क्षरण से उत्पन्न होती हैं, जो शाफ्ट की गति को इतना बढ़ा देती है कि वह सील के डिज़ाइन सहिष्णुता से अधिक हो जाती है।
बेयरिंग के चिकनाई और तापमान प्रबंधन
उद्योगिक घूर्णी फीडर के जीवनकाल को बढ़ाने के लिए उचित बेयरिंग स्नेहन एक सबसे सरल परंतु सबसे प्रभावी रखरखाव प्रथा है। प्रत्येक उत्पादन शिफ्ट से पहले बेयरिंग की जाँच करनी चाहिए कि क्या तेल या ग्रीज का स्तर पर्याप्त है, और तेल का परिवर्तन उपकरण के मैनुअल में निर्धारित अनुसूची के अनुसार या तब करना चाहिए जब विश्लेषण से पता चले कि तेल का गुणात्मक अवकर्षण हो गया है। दूषित बेयरिंग तेल घर्षण को तीव्र करता है और धीरे-धीरे क्षति का कारण बन सकता है, जो केवल तभी दृश्यमान होती है जब काफी आंतरिक घर्षण हो चुका होता है। गुरुत्वीय फीडर नियंत्रण प्रणाली का उपयोग करने से भार पैटर्न को स्थिर रखने में सहायता मिलती है, जिससे बेयरिंग पर तनाव कम होता है और स्नेहन अंतराल बढ़ जाते हैं।
बेयरिंग के तापमान की निगरानी औद्योगिक घूर्णी फीडर के भीतर स्नेहन समस्याओं या आंतरिक घिसावट के विकास के लिए एक प्रारंभिक चेतावनी संकेत प्रदान करती है। अधिकांश फीडरों के सामान्य संचालन तापमान बेयरिंग हाउसिंग पर ६० से ८० डिग्री सेल्सियस के बीच होते हैं; ९० डिग्री से अधिक तापमान स्नेहन की अपर्याप्तता, अत्यधिक भार या बेयरिंग की घिसावट को दर्शाता है, जिसकी जाँच की आवश्यकता होती है। अवरक्त थर्मामीटर नियमित जाँच के दौरान बेयरिंग के तापमान को गैर-आक्रामक तरीके से ट्रैक करने का एक साधन प्रदान करते हैं, जहाँ लगातार तापमान में वृद्धि तापीय अतिभार के कारण सील विफलता से पहले तुरंत बेयरिंग निरीक्षण या प्रतिस्थापन की आवश्यकता को संकेतित करती है।
संरेखण, कंपन नियंत्रण और सामग्री प्रवाह अनुकूलन
कपलिंग संरेखण और आधार स्थिरता
उद्योगिक घूर्णन फीडर मोटर और चालित उपकरण के बीच असंरेखण के कारण कंपन उत्पन्न होता है, जो बेयरिंग के क्षरण को तेज करता है और समय के साथ माउंटिंग बोल्ट्स को टूटने का कारण बन सकता है। कपलिंग का लेज़र संरेखण प्रारंभिक स्थापना के दौरान और मोटर या फीडर के संबंध को प्रभावित करने वाले किसी भी रखरखाव कार्य के बाद किया जाना चाहिए। फाउंडेशन बोल्ट्स की नियमित कसाव जाँच की आवश्यकता होती है, क्योंकि कंपन के कारण फास्टनर्स धीरे-धीरे ढीले हो जाते हैं और फीडर को जुड़े हुए बल्क सामग्री हैंडलिंग प्रणाली उपकरणों के सापेक्ष स्थिति बदलने की अनुमति देते हैं। तीन महीने में एक बार बोल्टों का निवारक निरीक्षण ढीले फास्टनर्स को उनके हानिकारक गति शुरू करने से पहले पकड़ लेता है, जो बेयरिंग या सील्स को क्षति पहुँचा सकती है।
फीडर की संचालन आवृत्ति के लिए डिज़ाइन किए गए प्रत्यास्थ माउंट्स पर स्थापना से वाइब्रेशन का संचरण आसपास की संरचना में कम हो जाता है और पूरे सिस्टम का जीवनकाल बढ़ जाता है। यदि वाइब्रेशन के स्तर में स्पष्ट रूप से वृद्धि होती है, तो यह अक्सर औद्योगिक रोटरी फीडर के भीतर कपलिंग के क्षरण, रोटर के असंतुलन या बेयरिंग के क्षरण के विकास का संकेत देता है। उचित स्थापना के बाद ली गई आधारभूत वाइब्रेशन मापन वाइब्रेशन में परिवर्तन का पता लगाने के लिए एक संदर्भ बिंदु प्रदान करते हैं, जिनकी जाँच की आवश्यकता होती है।
सामग्री प्रवाह और रोटरी एयरलॉक वाल्व का प्रदर्शन
घूर्णन वायु-अवरोध वाल्व के विन्यास की आवश्यकता होती है कि रोटर के सभी कोष्ठों में निर्गम सामग्री का प्रवाह एकसमान बना रहे, ताकि असमान घिसावट के पैटर्न और अत्यधिक बेयरिंग भार से बचा जा सके। जब निर्गम प्रवाह अनियमित या धड़कन-जैसा हो जाता है, तो यह अक्सर इस बात का संकेत होता है कि सामग्री रोटर के कोष्ठों को समान रूप से नहीं भर रही है या हॉपर से गुरुत्वाकर्षण आपूर्ति पर्याप्त नहीं है। इनलेट सामग्री के सिर दबाव को समायोजित करना, सामग्री प्रवेश बिंदुओं को पुनः वितरित करना, या हॉपर निर्गम ज्यामिति को संशोधित करना प्रवाह को चिकना बनाने और फीडर के क्षरण को कम करने में सहायता कर सकता है। भारमिति फीडर नियंत्रण वाली स्थूल सामग्री हैंडलिंग प्रणालियों के लिए, फीडर की गति को स्थिर रखते हुए सामग्री की आपूर्ति को समायोजित करना भविष्यवाणि योग्य निर्गम दर सुनिश्चित करता है और यांत्रिक घटकों पर दबाव डालने वाले नियंत्रण प्रणाली के अतिसंवेदनशीलता (हंटिंग) को रोकता है।
सामग्री के गुण फीडर के पहनने की दर को महत्वपूर्ण रूप से प्रभावित करते हैं; कठोर सामग्री रोटर और आवास के पहनने को तेज़ करती है, जबकि चिपचिपी सामग्री सील और वाल्व पोर्ट के अवरोध को बढ़ावा देती है। जब औद्योगिक घूर्णी फीडर की पहनने की दर अपेक्षित मानकों से अधिक हो जाती है, तो सामग्री के स्रोतों को बदलना, स्नेहक एजेंट जोड़ना या सफाई की आवृत्ति बढ़ाना आवश्यक हो सकता है। रोटर के सिरों और आवास की दीवारों पर पहनने के पैटर्न की निगरानी करने से यह प्रतिक्रिया मिलती है कि क्या वर्तमान संचालन प्रक्रियाएँ संभाली जा रही सामग्री के लिए उपयुक्त हैं।
अक्सर पूछे जाने वाले प्रश्न
एक औद्योगिक घूर्णी फीडर को निवारक रखरखाव कितनी बार प्राप्त करना चाहिए?
अधिकांश औद्योगिक घूर्णी फीडर प्रणालियों को साप्ताहिक दृश्य निरीक्षण, मासिक विस्तृत जाँच और त्रैमासिक गहन रखरखाव समीक्षा से लाभ होता है। बल्क सामग्री हैंडलिंग प्रणालियों के लिए, जो लगातार या कठोर कार्य शर्तों के तहत संचालित होती हैं, रखरखाव अंतराल को साप्ताहिक विस्तृत निरीक्षण और दैनिक सफाई की ओर संकुचित करना चाहिए। विशिष्ट अंतराल उत्पादन मात्रा, सामग्री के प्रकार, गुरुत्वीय फीडर नियंत्रण की सटीकता की आवश्यकताओं और उपकरण की आयु पर निर्भर करता है। रखरखाव लॉग स्थापित करने से अंतराल को ट्रैक करने और यह भविष्यवाणी करने में सहायता मिलती है कि प्रमुख सेवा कब आवश्यक होगी।
घूर्णी एयरलॉक वाल्व की मरम्मत की आवश्यकता होने के प्रारंभिक चेतावनी संकेत क्या हैं?
सामग्री के निकास की समानता में परिवर्तन, ध्वनि या कंपन में वृद्धि, लक्ष्य पोषण दरों को बनाए रखने में कठिनाई, और मोटर धाराओं में वृद्धि—ये सभी घूर्णी एयरलॉक वाल्व की समस्याओं के विकास का संकेत देते हैं। शाफ्ट के चारों ओर सामग्री के रिसाव या वाल्व पोर्ट्स के अंदर दृश्यमान सामग्री के जमाव का पता लगाना तंत्र की सील के क्षरण या अवरोध का संकेत देता है। यदि कोई घूर्णी एयरलॉक वाल्व इन लक्षणों को दिखाना शुरू कर देता है, तो निदान तुरंत किया जाना चाहिए, क्योंकि एक खराब हो रहे वाल्व के साथ निरंतर संचालन औद्योगिक घूर्णी फीडर प्रणाली में हाउसिंग और रोटर के क्षरण को तेज़ कर देता है।
क्या गुरुत्वीय फीडर नियंत्रण प्रणालियाँ फीडर के जीवनकाल को बढ़ाने में सहायता कर सकती हैं?
हाँ, गुरुत्वीय फीडर नियंत्रण प्रणालियाँ लगातार भार स्थितियों को बनाए रखकर और बेयरिंग्स पर दबाव डालने वाले गति उतार-चढ़ाव को रोककर औद्योगिक घूर्णी फीडर और बल्क सामग्री हैंडलिंग प्रणालियों के जीवनकाल को सक्रिय रूप से बढ़ाती हैं। स्थिर नियंत्रण प्रतिक्रिया फीडर को इसके अनुकूलतम दक्षता बिंदु के पास संचालित रखती है, न कि तीव्र गति परिवर्तनों के माध्यम से चक्रीय रूप से। सटीक सामग्री प्रवाह प्रबंधन सभी घूर्णन घटकों और सील्स पर पहनने को तेज़ करने वाली अतिभार स्थितियों की संभावना को कम करता है।