
 EN
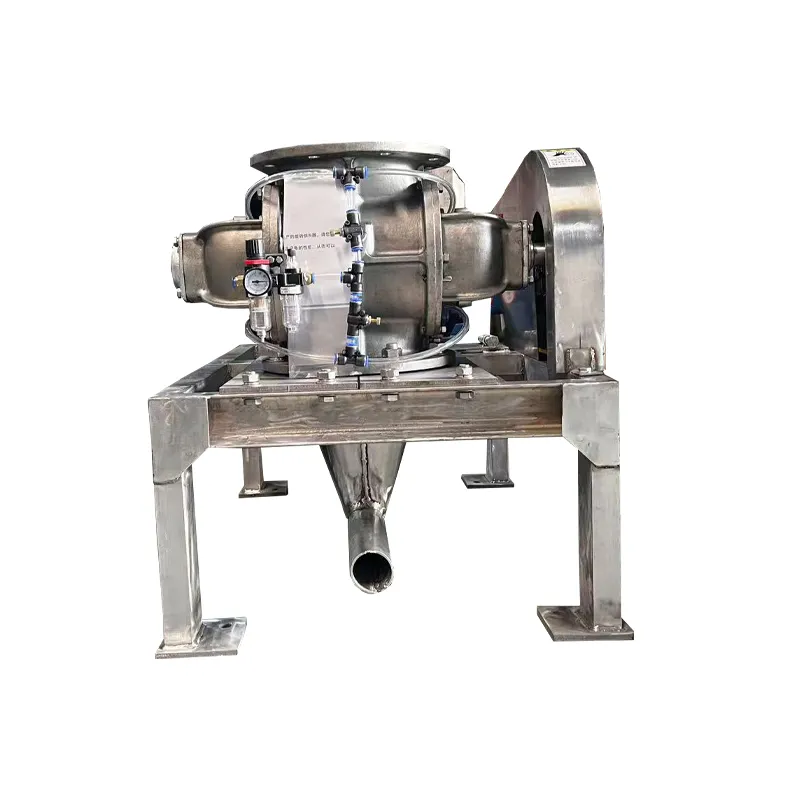
An przemysłowy obrotny dozownik pełni kluczową rolę w większości systemów transportu materiałów sypkich, regulując przepływ materiału ze zbiorników magazynowych do linii pneumatycznego transportu lub urządzeń procesowych. Gdy te urządzenia działają w wymagających warunkach przemysłowych, ich niezawodność ma bezpośredni wpływ na wydajność produkcji oraz koszty eksploatacji. Działania konserwacyjne zapobiegawcze mogą znacznie wydłużyć żywotność dozownika, zmniejszyć nieplanowane przestoje oraz zachować precyzję niezbędną do kontrolowanego dozowania materiałów w systemach transportu materiałów sypkich.
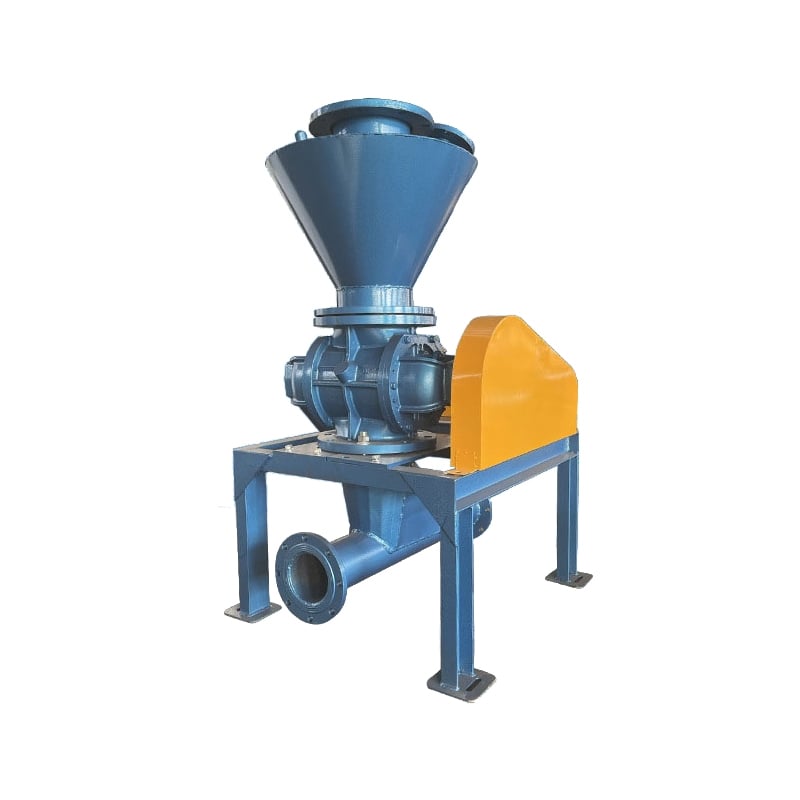
Zrozumienie specyficznych wymagań konserwacyjnych przemysłowego podajnik wirnikowy wymaga znajomości sposobu, w jaki te systemy współdziałają z systemami sterowania dozownikami grawimetrycznymi oraz konfiguracjami zaworów obrotowych typu airlock. Nagromadzanie materiału, zużycie i degradacja uszczeleń przebiegają w sposób przewidywalny, co pozwala operatorom na ich monitorowanie i proaktywne reagowanie. Różnica między dozownikiem działającym przez lata a takim, który ulega awarii przedwcześnie, często sprowadza się do dyscyplinowanego harmonogramu konserwacji oraz uwagi poświęconej wczesnym sygnałom ostrzegawczym.
Regularne Instrukcje Kontroli i Czyszczenia
Wprowadzanie systematycznego harmonogramu inspekcji
Podstawą wydłużania żywotności przemysłowych dozowników obrotowych jest ustalenie regularnych interwałów inspekcji zgodnych z objętością produkcji oraz charakterystyką materiału. Tygodniowe inspekcje wizualne powinny obejmować sprawdzanie nagromadzenia materiału wokół uszczelek, nietypowych wzorców wibracji oraz słyszalnych zmian w poziomie hałasu podczas pracy. Miesięczne inspekcje mogą obejmować szczegółowe sprawdzenie spójności prędkości obrotowej oraz jednolitości dozowania. W zakładach wykorzystujących systemy sterowania dozownikami wagowymi inspekcje te powinny potwierdzać, że czujniki pozostają skalibrowane, a czasy reakcji systemu sterowania są zgodne ze specyfikacjami technicznymi urządzenia.
Dokumentowanie wyników inspekcji tworzy historię konserwacji, która pomaga przewidywać awarię komponentów przed wystąpieniem katastrofalnego uszkodzenia. Operatorzy powinni rejestrować wzorce przepływu materiału wyładowanego, wszelkie wahania prędkości dozownika oraz zmiany temperatury łożysk. Te dane stają się nieocenione po połączeniu z diagnostyką systemów transportu materiałów sypkich, ujawniając trendy, które mogą wskazywać na zużycie uszczelek, degradację łożysk lub niewłaściwe pozycjonowanie obudowy – czynności wymagające interwencji.
Czyszczenie i zarządzanie pozostałościami materiału
Gromadzenie się pozostałości materiału stanowi jedną z najszybszych ścieżek prowadzących do awarii przemysłowych podajników obrotowych, szczególnie przy obsłudze materiałów higroskopijnych, lepkich lub ściernych. Pozostałości materiału mogą stwardniać wewnątrz obudowy podajnika, tworząc obszary tarcia, które przyspieszają zużycie i zwiększają obciążenie silnika. Po każdej zmianie lub cyklu produkcyjnym należy czyścić łatwo dostępne obszary, aby zapobiec gromadzeniu się materiału wokół wirnika, wewnątrz obudowy oraz na wylocie wypływowym. W systemach transportu masowego materiałów skłonnych do sklejania się interwały czyszczenia mogą wymagać skrócenia do codziennych zamiast tygodniowych.
Konfiguracja zaworu obrotowego typu airlock wymaga szczególnej uwagi podczas czyszczenia, ponieważ zablokowanie otworów zaworu bezpośrednio zmniejsza wydajność dozownika i zwiększa spadek ciśnienia w całym systemie. Odmuch powietrzem pod ciśnieniem lub delikatne oczyszczanie krawędzi wirnika zaworu miękką szczotką zapobiega tworzeniu się mostków materiału ograniczających przepływ wyładowczy. W przypadku stosowania metod czyszczenia mokrego należy zapewnić pełne wysuszenie przed uruchomieniem urządzenia, aby uniknąć korozji spowodowanej wilgocią lub zmian właściwości przepływu materiału.
Konserwacja uszczelek i pielęgnacja łożysk
Inspekcja uszczelek oraz termin wymiany
Uszczelki stanowią główną barierę przemysłowego dozownika obrotowego chroniącą przed przedostawaniem się materiału do wnęk łożysk oraz utratą oleju z uszczelnionych obudów. Uszczelki wału zwykle wykazują ślady zużycia jeszcze przed całkowitą awarią – objawia się to zwiększoną wyciekanie oleju wokół kołnierza wału lub pojawieniem się drobnej pyłowej substancji w obszarach łożysk. Większość producentów zaleca sprawdzanie uszczelki co sześć miesięcy w warunkach normalnej eksploatacji, a ich wymianę co 12–24 miesięcy – w zależności od intensywności cyklu pracy. W zakładach, w których systemy transportu masowego materiału działają w trybie ciągłym, interwały wymiany uszczelki powinny być skracane i mieścić się bliżej krótszego końca tego zakresu.
W przypadku wymiany uszczelek należy stosować wyłącznie zatwierdzone części zamienne zgodne z oryginalnymi specyfikacjami; nieodpowiedni dobór lub montaż uszczelek może faktycznie przyspieszyć zużycie dozownika. Podczas wymiany uszczelek należy sprawdzić bieg wzdłużny wału, aby upewnić się, że drgania lub niewłaściwe pozycjonowanie nie powodują przedwczesnego zużycia nowych uszczelek. Wiele awarii przemysłowych dozowników obrotowych wynika nie z materiału uszczelek, lecz z niestabilności wirnika lub zużycia łożysk, co powoduje ruch wału przekraczający dopuszczalne tolerancje projektowe uszczelek.
Smarowanie łożysk i kontrola temperatury
Poprawne smarowanie łożysk jest jedną z najprostszych, ale zarazem najskuteczniejszych praktyk konserwacyjnych wydłużających żywotność przemysłowych dozowników obrotowych. Poziom oleju lub smaru w łożyskach należy sprawdzać przed każdą zmianą produkcyjną; wymianę oleju należy wykonywać zgodnie z harmonogramem podanym w instrukcji obsługi urządzenia lub w przypadku stwierdzenia degradacji oleju na podstawie analizy. Zanieczyszczony olej w łożyskach przyspiesza zużycie i może powodować stopniowe uszkodzenia, które stają się widoczne dopiero po znacznym zużyciu wewnętrznych elementów. Zastosowanie systemu sterowania dozownikiem grawimetrycznym pomaga utrzymać stałe wzorce obciążenia, co z kolei zmniejsza naprężenia działające na łożyska oraz wydłuża interwały między kolejnymi smarowaniami.
Monitorowanie temperatury łożysk zapewnia wczesne ostrzeżenie przed problemami z smarowaniem lub zużyciem wewnętrznym w przemysłowym dozowniku obrotowym. Normalna temperatura pracy większości dozowników mieści się w zakresie od 60 do 80 stopni Celsjusza w obudowie łożyska; temperatury przekraczające 90 stopni wskazują na niewłaściwe smarowanie, nadmierny obciążenie lub zużycie łożyska, co wymaga dalszej diagnostyki. Termometry podczerwieni umożliwiają bezinwazyjne śledzenie temperatury łożysk podczas rutynowych kontroli, a utrzymujące się wzrosty temperatury sygnalizują konieczność natychmiastowej inspekcji lub wymiany łożyska, zanim uszczelki ulegną uszkodzeniu w wyniku nadmiernej ekspozycji na ciepło.
Wyrównanie, kontrola drgań i optymalizacja przepływu materiału
Wyrównanie sprzęgła i stabilność fundamentu
Niewłaściwe wycentrowanie silnika obrotowego do podajnika przemysłowego względem napędzanego urządzenia powoduje drgania, które przyspieszają zużycie łożysk i mogą prowadzić do pęknięcia śrub mocujących w czasie eksploatacji. Wyrównanie sprzęgieł za pomocą lasera należy wykonać podczas pierwszej instalacji oraz po każdej konserwacji wpływającej na położenie silnika lub podajnika. Śruby fundamentowe wymagają regularnych kontroli dokręcania, ponieważ drgania stopniowo poluzowują elementy zaciskowe, co umożliwia przesuwanie się podajnika względem połączonych urządzeń do transportu masowego materiału. Profilaktyczna kontrola śrub co trzy miesiące pozwala wykryć poluzowane elementy zaciskowe przed wystąpieniem przesunięć uszkadzających łożyska lub uszczelki.
Montaż na podkładkach elastycznych zaprojektowanych z uwzględnieniem częstotliwości roboczej zasilacza zmniejsza przenoszenie drgań do otaczającej konstrukcji i wydłuża ogólną żywotność systemu. Jeśli poziom drgań wzrośnie wyraźnie, często oznacza to zużycie sprzęgła, niestaranność wirnika lub degradację łożysk w przemysłowym zasilaczu obrotowym.
Przepływ materiału oraz wydajność zaworu powietrznego obrotowego
Konfiguracja zaworu obrotowego typu airlock wymaga, aby przepływ materiału wypływowego pozostawał jednolity we wszystkich komórkach wirnika, aby zapobiec nieregularnemu zużyciu oraz nadmiernym obciążeniom łożysk. Gdy przepływ wypływowy staje się niestabilny lub pulsacyjny, zwykle oznacza to, że materiał nie wypełnia komórek wirnika w sposób jednolity lub że zasilanie grawitacyjne z pojemnika jest niewystarczające. Dostosowanie ciśnienia głowicy materiału na wlocie, przemieszczenie punktów wprowadzania materiału lub modyfikacja geometrii otworu wylotowego pojemnika mogą przywrócić płynny przepływ i zmniejszyć zużycie dozownika. W systemach transportu materiałów sypkich z kontrolą dozownika gravimetrycznego utrzymanie stałej prędkości dozownika przy jednoczesnej regulacji dostawy materiału zapewnia przewidywalne stawki wypływu i zapobiega „polowaniu” systemu sterowania, które obciąża elementy mechaniczne.
Właściwości materiału znacząco wpływają na szybkość zużycia dozownika obrotowego; materiały ścierne przyspieszają zużycie wirnika i obudowy, podczas gdy materiały lepkie sprzyjają zatykaniu uszczelek i otworów zaworowych. Gdy szybkość zużycia przemysłowego dozownika obrotowego przekracza oczekiwane normy, może okazać się konieczne zmienienie źródła materiału, dodanie środków poprawiających smarowanie lub zwiększenie częstotliwości czyszczenia. Monitorowanie wzorów zużycia na końcówkach wirnika i ścianach obudowy dostarcza informacji o tym, czy obecne procedury eksploatacyjne są odpowiednie dla przetwarzanego materiału.
Często zadawane pytania
Jak często przemysłowy dozownik obrotowy powinien podlegać konserwacji zapobiegawczej?
Większość przemysłowych systemów zasilaczy obrotowych korzysta z cotygodniowych wizualnych inspekcji, miesięcznych szczegółowych sprawdzeń oraz kwartalnych gruntownych przeglądów konserwacyjnych. W przypadku systemów do obsługi materiałów sypkich działających w sposób ciągły lub w warunkach ekstremalnego obciążenia, interwały konserwacyjne powinny być skrócone do cotygodniowych szczegółowych inspekcji oraz codziennego czyszczenia. Konkretny harmonogram zależy od objętości produkcji, rodzaju materiału, wymagań dotyczących precyzji sterowania zasilaczem wagowym oraz wieku sprzętu. Tworzenie dziennika konserwacji ułatwia śledzenie interwałów i przewidywanie terminu przyszłej konserwacji kompleksowej.
Jakie są wczesne objawy wskazujące na potrzebę naprawy zaworu powietrznego obrotowego?
Zmiany w jednolitości odpływu materiału, zwiększenie poziomu hałasu lub wibracji, trudności w utrzymywaniu docelowych prędkości dozowania oraz wyższe prądy silnika wskazują na rozwijające się problemy z zaworem obrotowym typu airlock. Wyciek materiału wokół wału lub widoczne jego nagromadzenie wewnątrz otworów zaworu sugeruje zużycie uszczelek lub zablokowanie. Jeśli zawór obrotowy typu airlock zaczyna wykazywać te objawy, diagnozę należy przeprowadzić niezwłocznie, ponieważ dalsza eksploatacja uszkodzonego zaworu przyspiesza zużycie obudowy i wirnika w całym przemysłowym systemie dozownika obrotowego.
Czy systemy sterowania dozownikami wagowymi mogą pomóc przedłużyć żywotność dozownika?
Tak, systemy sterowania dozownikami grawimetrycznymi aktywnie wydłużają żywotność przemysłowych dozowników obrotowych oraz systemów obsługi materiałów sypkich, zapewniając stałe warunki obciążenia i zapobiegając wahaniom prędkości, które obciążają łożyska. Stabilna pętla sprzężenia zwrotnego utrzymuje dozownik w pobliżu punktu optymalnej sprawności zamiast cyklicznego przełączania się między szybkimi zmianami prędkości. Precyzyjne zarządzanie przepływem materiału zmniejsza prawdopodobieństwo warunków przeciążenia, które przyspieszają zużycie wszystkich elementów wirujących oraz uszczelek.