
 EN
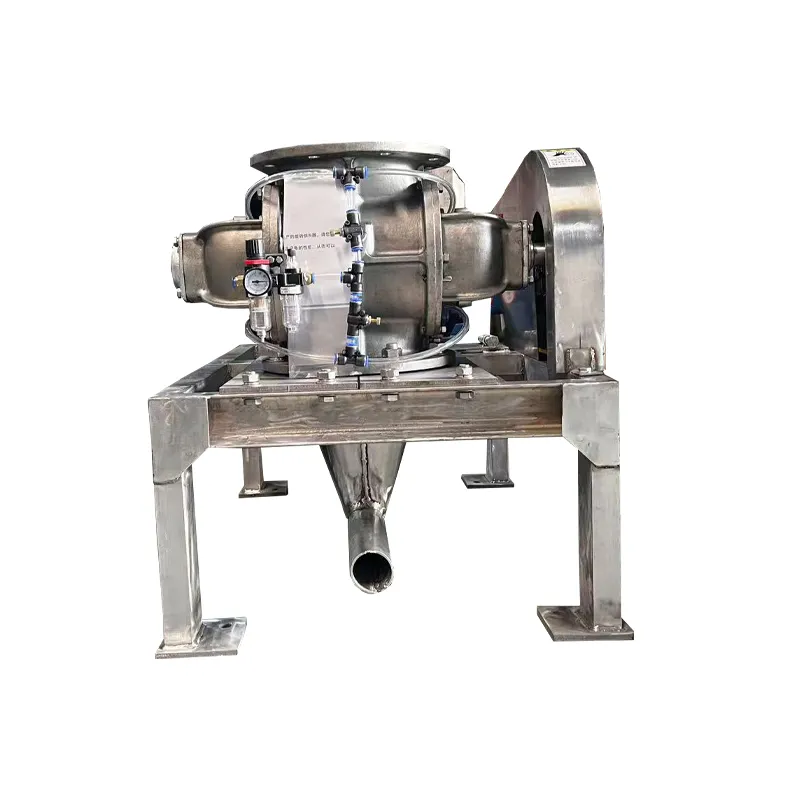
Ein industrielle Drehzuführung stellt eine zentrale Komponente in den meisten Schüttgut-Handhabungssystemen dar und regelt den Materialfluss aus Lagervorratsbehältern in pneumatische Förderleitungen oder Verarbeitungsanlagen. Wenn diese Geräte unter anspruchsvollen industriellen Bedingungen betrieben werden, wirkt sich ihre Zuverlässigkeit unmittelbar auf die Produktionseffizienz und die Betriebskosten aus. Präventive Wartungsmaßnahmen können die Lebensdauer des Zuführers deutlich verlängern, unvorhergesehene Ausfallzeiten reduzieren und die für eine kontrollierte Materialabgabe erforderliche Präzision in Schüttgut-Handhabungssystemen bewahren.
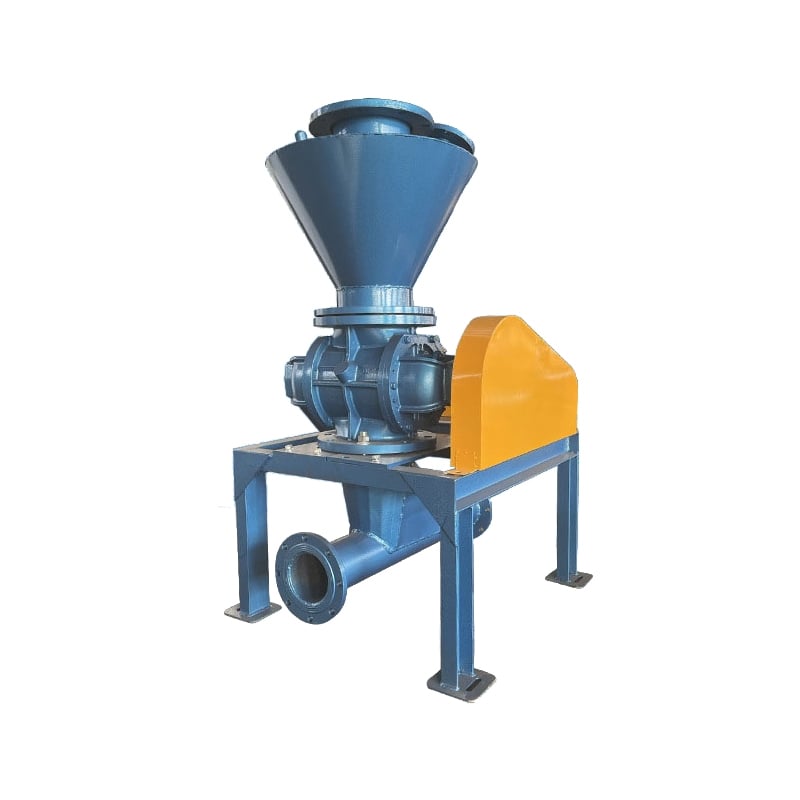
Verständnis der spezifischen Wartungsanforderungen eines industriellen drehfütterer erfordert Kenntnisse darüber, wie diese Systeme mit gravimetrischen Dosiersystemen und Drehluftabsperreinrichtungen interagieren. Materialansammlungen, Verschleißmuster und Dichtungsabbau folgen vorhersehbaren Verläufen, die Betreiber überwachen und proaktiv angehen können. Der Unterschied zwischen einem Dosiergerät, das jahrelang funktioniert, und einem, das vorzeitig ausfällt, beruht häufig auf einer disziplinierten Wartungsplanung und der Beachtung früher Warnsignale.
Regelmäßige Inspektion und Reinigungsprotokolle
Einführung eines systematischen Inspektionsplans
Die Grundlage für die Leistungssteigerung industrieller rotierender Dosiergeräte liegt in der Festlegung regelmäßiger Inspektionsintervalle, die an das Produktionsvolumen und die Materialeigenschaften angepasst sind. Wöchentliche Sichtkontrollen sollten auf Materialansammlungen rund um die Dichtungen, ungewöhnliche Vibrationsmuster und hörbare Veränderungen des Betriebsgeräusches achten. Monatliche Inspektionen können detailliertere Prüfungen der Drehzahlkonstanz und der Gleichmäßigkeit der Entnahme umfassen. Für Anlagen mit gravimetrischen Dosiersteuerungssystemen müssen diese Inspektionen sicherstellen, dass die Sensoren kalibriert bleiben und die Steuerreaktionszeiten den Gerätespezifikationen entsprechen.
Die Dokumentation der Inspektionsergebnisse erstellt eine Wartungshistorie, die hilft, Komponentenausfälle vor einem katastrophalen Versagen vorherzusagen. Die Bediener sollten die Entladematerialströmungsmuster, alle Schwankungen in der Förderergeschwindigkeit sowie Temperaturänderungen an den Lagern erfassen. Diese Daten werden äußerst wertvoll, wenn sie mit Diagnosesystemen für Schüttgutförderanlagen kombiniert werden, da sie Trends aufzeigen können, die auf Dichtungsverschleiß, Lagerdegradation oder Gehäusefehlausrichtung hinweisen – allesamt Punkte, die Beachtung erfordern.
Reinigung und Verwaltung von Materialrückständen
Die Ansammlung von Materialrückständen stellt eine der schnellsten Ursachen für Ausfälle industrieller Drehzuführer dar, insbesondere bei der Handhabung hygroskopischer, klebriger oder abrasiver Stoffe. Rückständiges Material kann im Inneren des Zuführergehäuses aushärten und so Reibungsstellen erzeugen, die den Verschleiß beschleunigen und die Motorlast erhöhen. Nach jeder Schicht oder jedem Produktionslauf sollten zugängliche Bereiche gereinigt werden, um Ablagerungen am Rotor, an der Innenseite des Gehäuses und am Austrittsanschluss zu verhindern. Bei Massengut-Handhabungssystemen, die neigungsbereite Materialien verarbeiten, kann es erforderlich sein, die Reinigungsintervalle von wöchentlich auf täglich zu verkürzen.
Die Konfiguration des Drehverschlusses erfordert besondere Aufmerksamkeit bei der Reinigung, da Verstopfungen in den Ventilanschlüssen die Förderkapazität direkt verringern und den Druckabfall im System erhöhen. Eine Entstaubung mit Druckluft oder eine schonende Reinigung der Rotorränder mit einer weichen Bürste verhindert Materialbrücken, die den Austrag behindern. Bei nassen Reinigungsverfahren ist vor Inbetriebnahme eine vollständige Trocknung sicherzustellen, um Feuchtigkeitsschäden durch Korrosion oder Beeinträchtigungen der Materialflusseigenschaften zu vermeiden.
Dichtungswartung und Lagerpflege
Dichtungsinspektion und Austauschzeitpunkt
Dichtungen stellen die primäre Schutzmaßnahme des industriellen Drehzuführers gegen das Eindringen von Material in Lagerhohlräume und gegen Ölverlust aus abgedichteten Gehäusen dar. Wellendichtungen zeigen typischerweise Verschleißspuren, bevor es zum vollständigen Ausfall kommt; dies äußert sich beispielsweise durch verstärktes Austreten von Öl am Wellenkragen oder durch das Auftreten feinen Materialstaubs in Lagerbereichen. Die meisten Hersteller empfehlen eine Inspektion der Dichtungen alle sechs Monate bei normalen Betriebsbedingungen sowie einen Austausch alle 12 bis 24 Monate – je nach Intensität des Einsatzzyklus. Für Anlagen, die ihre Systeme zur Förderung von Schüttgütern kontinuierlich betreiben, sollte das Intervall für den Dichtungsaustausch an das kürzere Ende dieses Bereichs angepasst werden.
Wenn Dichtungen ausgetauscht werden müssen, dürfen ausschließlich zugelassene Ersatzteile verwendet werden, die genau den ursprünglichen Spezifikationen entsprechen; eine falsche Auswahl oder Montage von Dichtungen kann den Verschleiß des Förderers sogar beschleunigen. Bei einem Dichtungstausch muss die Wellenlaufgenauigkeit überprüft werden, um sicherzustellen, dass keine Vibrationen oder Fehlausrichtungen neue Dichtungen vorzeitig beschädigen. Viele Ausfälle industrieller Drehförderer resultieren nicht aus dem Dichtungsmaterial selbst, sondern aus einer Rotorumlaufunwucht oder Lagerverschleiß, die eine Wellenbewegung verursachen, die über die zulässigen Toleranzen der Dichtung hinausgeht.
Lager-Schmierung und Temperatur-Management
Eine fachgerechte Lager-Schmierung zählt zu den einfachsten, aber effektivsten Wartungsmaßnahmen zur Verlängerung der Lebensdauer industrieller Drehzuführer. Vor jeder Produktionsschicht ist zu prüfen, ob die Lager ausreichend mit Öl oder Fett gefüllt sind; Ölwechsel sind gemäß dem Zeitplan im Gerätehandbuch oder bei Anzeichen einer Ölalterung durch Analyse vorzunehmen. Kontaminiertes Lageröl beschleunigt den Verschleiß und kann schrittweisen Schaden verursachen, der erst nach erheblichem inneren Verschleiß sichtbar wird. Die Verwendung eines gravimetrischen Zuführregelsystems trägt dazu bei, konstante Lastmuster aufrechtzuerhalten, wodurch die Lagerbelastung verringert und die Intervalle für die Schmierung verlängert werden.
Die Überwachung der Lagertemperatur liefert ein Frühwarnsignal für Schmierprobleme oder sich entwickelnden inneren Verschleiß im industriellen Drehzuführer. Die normalen Betriebstemperaturen für die meisten Zuführer liegen zwischen 60 und 80 Grad Celsius am Lagergehäuse; Temperaturen über 90 Grad deuten auf unzureichende Schmierung, übermäßige Belastung oder Lagerverschleiß hin, die einer Untersuchung bedürfen. Infrarot-Thermometer bieten eine nicht-invasive Möglichkeit, die Lagertemperatur bei Routinekontrollen zu verfolgen; anhaltende Temperaturerhöhungen signalisieren die Notwendigkeit einer sofortigen Lagerinspektion oder eines Lageraustauschs, bevor die Dichtungen durch übermäßige Wärmebelastung versagen.
Ausrichtung, Schwingungssteuerung und Optimierung des Materialflusses
Kupplungsausrichtung und Fundamentstabilität
Eine Fehlausrichtung zwischen dem industriellen Drehzuführermotor und der angetriebenen Ausrüstung verursacht Vibrationen, die den Lagerverschleiß beschleunigen und im Laufe der Zeit zu Brüchen der Befestigungsbolzen führen können. Die Laser-Ausrichtung der Kupplungen sollte sowohl bei der Erstinbetriebnahme als auch nach jeder Wartungsarbeit erfolgen, die das Verhältnis zwischen Motor und Zuführer beeinflusst. Die Fundamentbolzen erfordern regelmäßige Überprüfungen auf erforderliche Nachziehungen, da Vibrationen die Verbindungselemente allmählich lockern und so eine Positionsverschiebung des Zuführers relativ zur angeschlossenen Ausrüstung für die Schüttgutförderung zulassen. Eine präventive Bolzeninspektion alle drei Monate erfasst lose Verbindungselemente, bevor sie eine Bewegung zulassen, die Lager oder Dichtungen beschädigt.
Die Montage auf schwingungsdämpfenden Lagern, die für die Betriebsfrequenz des Zuführers ausgelegt sind, verringert die Übertragung von Vibrationen auf die umgebende Struktur und verlängert die gesamte Systemlebensdauer. Wenn die Vibrationswerte deutlich ansteigen, weist dies häufig auf Verschleiß der Kupplung, Unwucht des Rotors oder eine Verschlechterung der Lager hin, die sich innerhalb des industriellen Drehzuführers entwickeln. Ausgangs-Vibrationsmessungen, die nach einer ordnungsgemäßen Installation durchgeführt werden, liefern einen Referenzwert, um festzustellen, wann Vibrationsänderungen einer Untersuchung bedürfen.
Materialstrom und Leistung des rotierenden Luftabsperrelements
Die Konfiguration des Drehverschlusses erfordert, dass der Austragmaterialstrom in allen Rotortaschen gleichmäßig bleibt, um ungleichmäßige Verschleißmuster und übermäßige Lagerbelastungen zu vermeiden. Wenn der Austragstrom unregelmäßig oder pulsartig wird, deutet dies häufig darauf hin, dass die Rotortaschen nicht gleichmäßig mit Material gefüllt werden oder dass die Schwerkraftzufuhr aus dem Trichter unzureichend ist. Durch Anpassen des Einlassmaterialdrucks, Umverteilen der Materialzutrittsstellen oder Modifizieren der Trichterauslaufgeometrie lässt sich ein gleichmäßiger Fluss wiederherstellen und der Verschleiß des Dosiergeräts verringern. Bei Schüttgutförderanlagen mit gravimetrischer Dosiersteuerung gewährleistet eine konstant gehaltene Dosiergeschwindigkeit bei gleichzeitiger Anpassung der Materialzufuhr vorhersehbare Austragsraten und verhindert Regelstörungen („hunting“) des Steuersystems, die mechanische Komponenten belasten.
Material-Eigenschaften beeinflussen die Verschleißraten von Drehzuführern erheblich; abrasive Materialien beschleunigen den Verschleiß von Rotor und Gehäuse, während klebrige Materialien Verstopfungen an Dichtungen und Ventilöffnungen begünstigen. Wenn die Verschleißraten industrieller Drehzuführer die erwarteten Normwerte überschreiten, kann es erforderlich werden, die Materialquellen zu wechseln, Gleitmittel zuzufügen oder die Reinigungshäufigkeit zu erhöhen. Die Überwachung der Verschleißmuster an den Rotorspitzen und Gehäusewänden liefert Hinweise darauf, ob die aktuellen Betriebsverfahren für das gehandelte Material geeignet sind.
FAQ
Wie oft sollte ein industrieller Drehzuführer präventiv gewartet werden?
Die meisten industriellen Drehzuführsysteme profitieren von wöchentlichen Sichtkontrollen, monatlichen detaillierten Prüfungen und vierteljährlichen eingehenden Wartungsüberprüfungen. Für Systeme zur Schüttgutförderung, die kontinuierlich oder unter schweren Betriebsbedingungen laufen, sollten die Wartungsintervalle verkürzt werden – etwa auf wöchentliche detaillierte Inspektionen und tägliche Reinigung. Der konkrete Zeitplan hängt von der Produktionsmenge, der Materialart, den Genauigkeitsanforderungen der gravimetrischen Zuführsteuerung sowie dem Alter der Anlage ab. Die Führung eines Wartungslogs hilft dabei, die Intervalle zu verfolgen und vorherzusagen, wann eine umfangreiche Wartung fällig wird.
Welche frühen Warnsignale deuten darauf hin, dass ein Drehverschlussventil repariert werden muss?
Änderungen in der Gleichmäßigkeit des Materialauswurfs, erhöhte Geräusche oder Vibrationen, Schwierigkeiten, die gewünschten Fördergeschwindigkeiten aufrechtzuerhalten, sowie höhere Motorströme weisen alle auf sich entwickelnde Probleme mit dem Drehluftverschluss hin. Materialaustritt am Wellendurchtritt oder sichtbare Materialansammlungen innerhalb der Ventilanschlüsse deuten auf Verschleiß der Dichtungen oder Verstopfung hin. Zeigt ein Drehluftverschluss diese Symptome, sollte umgehend eine Diagnose erfolgen, da ein weiterer Betrieb mit einem defekten Ventil den Verschleiß von Gehäuse und Rotor im gesamten industriellen Drehförderersystem beschleunigt.
Können gravimetrische Dosierförderer-Steuerungssysteme die Lebensdauer der Förderer verlängern?
Ja, gravimetrische Dosiersteuerungssysteme verlängern aktiv die Lebensdauer industrieller Drehdosierer und Systeme für die Schüttgutförderung, indem sie konstante Lastbedingungen aufrechterhalten und Geschwindigkeitsschwankungen verhindern, die Lager belasten. Eine stabile Regelrückführung hält den Dosierer nahe seinem optimalen Wirkungsgradpunkt in Betrieb, anstatt ihn durch schnelle Geschwindigkeitsvariationen zu schalten. Eine präzise Steuerung des Materialflusses verringert die Wahrscheinlichkeit von Überlastzuständen, die den Verschleiß aller rotierenden Komponenten und Dichtungen beschleunigen.