
 EN
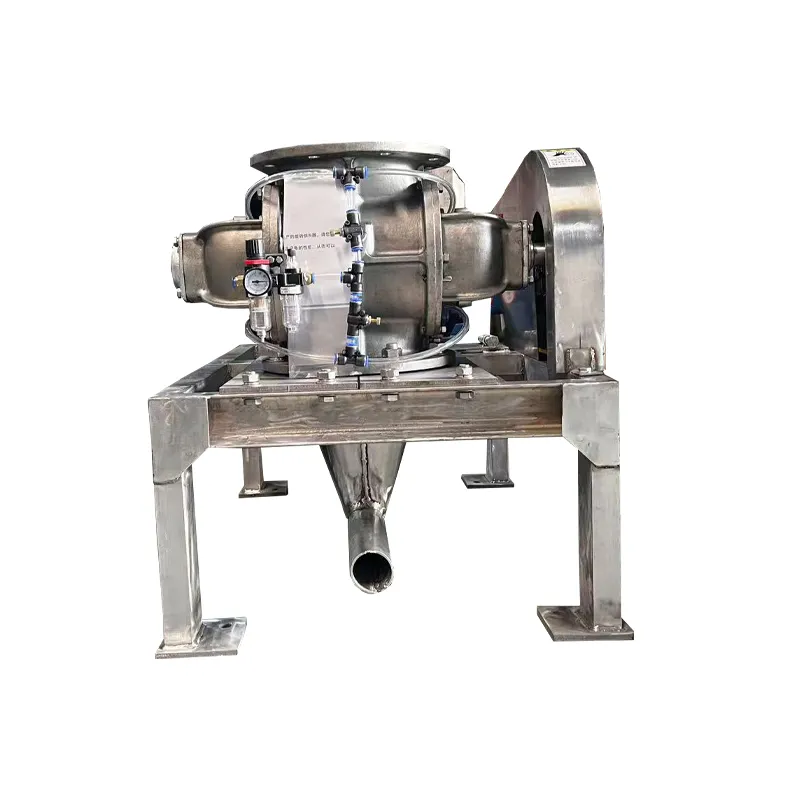
একটি শিল্প ঘূর্ণন ফিডার এই যন্ত্রগুলি বেশিরভাগ বাল্ক উপাদান পরিচালনা সিস্টেমে একটি গুরুত্বপূর্ণ উপাদান হিসেবে কাজ করে, যা সঞ্চয় হপার থেকে বায়ুচালিত পরিবহন লাইন বা প্রক্রিয়াকরণ সরঞ্জামে উপাদানের প্রবাহ নিয়ন্ত্রণ করে। যখন এই যন্ত্রগুলি চাপসৃষ্টিকারী শিল্পসংক্রান্ত পরিস্থিতিতে কাজ করে, তখন এদের বিশ্বস্ততা সরাসরি উৎপাদন দক্ষতা এবং কার্যক্রমের খরচকে প্রভাবিত করে। প্রতিরোধমূলক রক্ষণাবেক্ষণের অনুশীলনগুলি ফিডারের আয়ু উল্লেখযোগ্যভাবে বাড়াতে, অপ্রত্যাশিত বন্ধের সময় কমাতে এবং বাল্ক উপাদান পরিচালনা সিস্টেমে নিয়ন্ত্রিত উপাদান নিষ্কাশনের জন্য প্রয়োজনীয় নির্ভুলতা বজায় রাখতে সাহায্য করে।
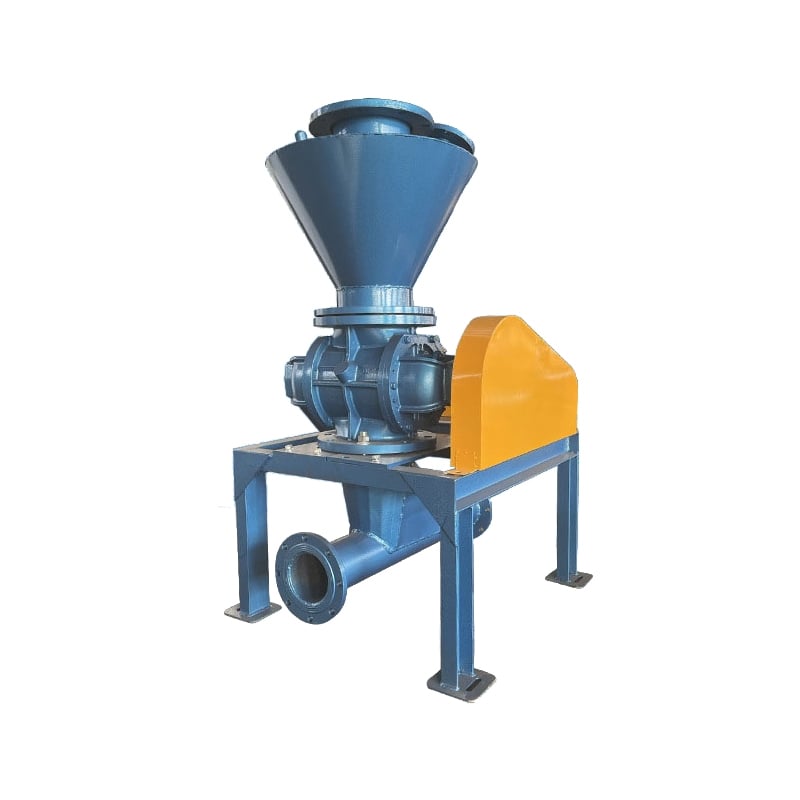
একটি শিল্পসংক্রান্ত ঘূর্ণনকারী ফিডারের নির্দিষ্ট রক্ষণাবেক্ষণ প্রয়োজনীয়তা বোঝা রোটারি ফিডার এই সিস্টেমগুলোর গ্রাভিমেট্রিক ফিডার নিয়ন্ত্রণ সিস্টেম এবং রোটারি এয়ারলক ভাল্ভ কনফিগারেশনের সঙ্গে কীভাবে মিথস্ক্রিয়া করে তা জানা প্রয়োজন। উপাদান জমাট বাঁধা, ক্ষয় প্যাটার্ন এবং সিল ক্ষয় সাধারণত একটি পূর্বানুমেয় পথে ঘটে, যা অপারেটররা পূর্বাভাস দিয়ে এবং সক্রিয়ভাবে মনিটর করে সমাধান করতে পারেন। বছরের পর বছর ধরে চলমান ফিডার আর প্রাথমিক পর্যায়েই ব্যর্থ হওয়া ফিডারের মধ্যে পার্থক্য প্রায়শই অনুশাসিত রক্ষণাবেক্ষণ পরিকল্পনা এবং প্রাথমিক সতর্কতা সংকেতগুলোর প্রতি মনোযোগের উপর নির্ভর করে।
নিয়মিত পরিদর্শন এবং পরিষ্কার করার পদ্ধতি
একটি পদ্ধতিগত পরিদর্শন সময়সূচী প্রতিষ্ঠা
শিল্পক্ষেত্রে ঘূর্ণনকারী ফিডারের কার্যকারিতা বৃদ্ধির ভিত্তি হলো উৎপাদন পরিমাণ ও উপাদানের বৈশিষ্ট্যের সঙ্গে সামঞ্জস্যপূর্ণ নিয়মিত পরিদর্শন সময়সূচী প্রতিষ্ঠা করা। সপ্তাহিক দৃশ্যমান পরিদর্শনে সিলগুলির চারপাশে উপাদান জমা, অস্বাভাবিক কম্পন প্যাটার্ন এবং কার্যকারী শব্দে শ্রুতিগত পরিবর্তন পরীক্ষা করা আবশ্যিক। মাসিক পরিদর্শনে ঘূর্ণন গতির স্থিতিশীলতা ও নিষ্কাশনের সমরূপতা পরীক্ষা করার মতো আরও বিস্তারিত পরীক্ষা অন্তর্ভুক্ত থাকতে পারে। যেসব সুবিধায় গ্রাভিমেট্রিক ফিডার নিয়ন্ত্রণ ব্যবস্থা ব্যবহার করা হয়, সেখানে এই পরিদর্শনগুলি সেন্সরগুলির ক্যালিব্রেশন অক্ষুণ্ণ রয়েছে কিনা এবং নিয়ন্ত্রণ প্রতিক্রিয়া সময় যন্ত্রপাতির বিবরণের সঙ্গে মিলে যাচ্ছে কিনা তা যাচাই করা আবশ্যিক।
পরিদর্শনের ফলাফলের ডকুমেন্টেশন একটি রক্ষণাবেক্ষণ ইতিহাস তৈরি করে যা বিপজ্জনক ব্যর্থতা ঘটার আগেই উপাদানগুলির ব্যর্থতা ভবিষ্যদ্বাণী করতে সাহায্য করে। অপারেটরদের নিষ্কাশন উপাদানের প্রবাহ প্যাটার্ন, ফিডার গতির যেকোনো ওঠানামা এবং বেয়ারিং-এর তাপমাত্রার পরিবর্তন রেকর্ড করা উচিত। এই তথ্যগুলি বাল্ক উপাদান হ্যান্ডলিং সিস্টেমের ডায়াগনস্টিক্সের সাথে যুগ্ম হলে অমূল্য হয়ে ওঠে, যা সীল ক্ষয়, বেয়ারিং-এর অবনতি বা হাউজিং-এর বিপরীত সারিবদ্ধতা—যা মনোযোগ প্রয়োজন—এর মতো প্রবণতাগুলি উন্মোচন করে।
পরিষ্কার করা এবং উপাদান অবশিষ্ট ব্যবস্থাপনা
উপকরণের অবশিষ্টাংশ জমা হওয়া শিল্প ঘূর্ণন ফিডারের ব্যর্থতার একটি দ্রুততম পথ, বিশেষ করে যখন আর্দ্রতা-আকর্ষক, আঠালো বা ক্ষয়কারী উপকরণ পরিচালনা করা হয়। অবশিষ্ট উপকরণ ফিডারের হাউজিংয়ের ভিতরে শক্ত হয়ে যেতে পারে, যা ঘর্ষণের স্থান তৈরি করে যা ক্ষয়কে ত্বরান্বিত করে এবং মোটর লোড বৃদ্ধি করে। প্রতিটি শিফট বা উৎপাদন চক্রের পরে, রোটর, হাউজিংয়ের অভ্যন্তর এবং নিষ্কাশন মুখের চারপাশে জমাট বাঁধা প্রতিরোধ করতে প্রবেশযোগ্য অঞ্চলগুলি পরিষ্কার করা উচিত। যেসব বাল্ক উপকরণ পরিচালনা সিস্টেমে গুটিযুক্ত হওয়ার প্রবণতা রয়েছে তাদের ক্ষেত্রে, পরিষ্কারের ব্যবধান সাপ্তাহিক না হয়ে দৈনিক হতে পারে।
ঘূর্ণনকারী বায়ু-তালা ভাল্ভের কনফিগারেশনটি পরিষ্কার করার সময় বিশেষ মনোযোগ দেওয়া আবশ্যিক, কারণ ভাল্ভের পোর্টগুলিতে অবরোধ সরাসরি ফিডারের ক্ষমতা হ্রাস করে এবং সিস্টেমের মধ্য দিয়ে চাপ হ্রাসকে বৃদ্ধি করে। ভাল্ভ রোটরের প্রান্তগুলি সংকুচিত বায়ু দিয়ে ঝাড়া দেওয়া বা নরম ব্রাশ দিয়ে পরিষ্কার করা উপাদানের ব্রিজ তৈরি রোধ করে যা নিষ্কাশন প্রবাহকে বাধা দেয়। আর্দ্র পরিষ্কার পদ্ধতি ব্যবহার করার সময়, অপারেশন শুরু করার আগে সম্পূর্ণ শুকিয়ে নেওয়া নিশ্চিত করুন, যাতে আর্দ্রতা ক্ষয় রোধ করতে বা উপাদানের প্রবাহ বৈশিষ্ট্যকে প্রভাবিত করতে না পারে।
সিল রক্ষণাবেক্ষণ এবং বেয়ারিং যত্ন
সিল পরীক্ষা এবং প্রতিস্থাপনের সময়
সিলগুলি শিল্পকারখানার ঘূর্ণনশীল ফিডারের বেয়ারিং ক্যাভিটিতে উপকরণ প্রবেশ এবং সিলড হাউজিং থেকে তেল ক্ষরণের বিরুদ্ধে প্রাথমিক রক্ষা। শ্যাফট সিলগুলি সাধারণত সম্পূর্ণ ব্যর্থতার আগেই ক্ষয়ের চিহ্ন দেখায়, যা শ্যাফট কলারের চারপাশে তেল ক্ষরণের বৃদ্ধি অথবা বেয়ারিং এলাকায় সূক্ষ্ম উপকরণের ধূলিকণা দেখা দেওয়ার মাধ্যমে প্রকাশ পায়। সাধারণ অপারেটিং শর্তে অধিকাংশ নির্মাতা প্রতি ছয় মাস পরপর সিল পরীক্ষা করার পরামর্শ দেন, এবং কাজের চক্রের তীব্রতা অনুযায়ী প্রতি ১২ থেকে ২৪ মাস পরপর সিল প্রতিস্থাপন করার পরামর্শ দেন। যেসব সুবিধায় বাল্ক উপকরণ হ্যান্ডলিং সিস্টেম অবিরামভাবে চালানো হয়, সেখানে সিল প্রতিস্থাপনের সময়সীমা ঐ পরিসরের ছোট প্রান্তের দিকে সরানো উচিত।
যখন সিলগুলি প্রতিস্থাপনের প্রয়োজন হয়, তখন মূল স্পেসিফিকেশনের সাথে মিলে যাওয়া অনুমোদিত প্রতিস্থাপন অংশগুলি ব্যবহার করুন; কারণ অপ্রাসঙ্গিক সিল নির্বাচন বা ইনস্টলেশন আসলে ফিডারের ক্ষয়কে ত্বরান্বিত করতে পারে। সিল প্রতিস্থাপনের সময় শ্যাফট রানআউট যাচাই করা উচিত, যাতে নতুন সিলগুলির পূর্ব-সময়ের ক্ষয় যদি কম্পন বা বিপথগামী অবস্থানের কারণে হয়ে থাকে তবে তা নিশ্চিত করা যায়। অনেক শিল্প ঘূর্ণন ফিডার ব্যর্থতা আসলে সিল উপাদানের কারণে হয় না, বরং রোটর অসাম্য বা বেয়ারিংয়ের ক্ষয়ের কারণে হয় যা শ্যাফট সরণ সৃষ্টি করে যা সিলের ডিজাইন সহনশীলতার চেয়ে বেশি হয়।
বেয়ারিং লুব্রিকেশন এবং তাপমাত্রা ব্যবস্থাপনা
শিল্পক্ষেত্রের ঘূর্ণনশীল ফিডারের আয়ু বৃদ্ধির জন্য সঠিক বেয়ারিং লুব্রিকেশন হল সবচেয়ে সহজ কিন্তু অত্যন্ত কার্যকরী রক্ষণাবেক্ষণ পদ্ধতির মধ্যে একটি। প্রতিটি উৎপাদন শিফটের আগে বেয়ারিংগুলি পর্যাপ্ত তেল বা গ্রিজ স্তর রয়েছে কিনা তা পরীক্ষা করা উচিত, এবং তেল পরিবর্তন করা হওয়া উচিত যন্ত্রপাতির ম্যানুয়ালে নির্দিষ্ট সময়সূচিতে অথবা বিশ্লেষণে তেলের ক্ষয় নির্দেশিত হলে। দূষিত বেয়ারিং তেল ক্ষয়কে ত্বরান্বিত করে এবং ধীরে ধীরে ক্ষতি সৃষ্টি করতে পারে, যা তখনই দৃশ্যমান হয় যখন অভ্যন্তরীণ ক্ষয় ইতিমধ্যে উল্লেখযোগ্য হয়ে যায়। গ্রাভিমেট্রিক ফিডার নিয়ন্ত্রণ ব্যবস্থা ব্যবহার করা লোড প্যাটার্নকে স্থিতিশীল রাখতে সাহায্য করে, যা পরে বেয়ারিংয়ের চাপ কমায় এবং লুব্রিকেশন সময়সীমা বাড়ায়।
বেয়ারিং-এর তাপমাত্রা পর্যবেক্ষণ করলে শিল্প ঘূর্ণন ফিডারের ভিতরে লুব্রিকেশন সমস্যা বা অভ্যন্তরীণ ক্ষয় সম্পর্কে আগাম সতর্কতা সংকেত পাওয়া যায়। অধিকাংশ ফিডারের সাধারণ কার্যকরী তাপমাত্রা বেয়ারিং হাউজিং-এ ৬০ থেকে ৮০ ডিগ্রি সেলসিয়াসের মধ্যে থাকে; ৯০ ডিগ্রির বেশি তাপমাত্রা নির্দেশ করে যে লুব্রিকেশন অপর্যাপ্ত, লোড অত্যধিক বা বেয়ারিং-এ ক্ষয় হয়েছে—যা তদন্তের জন্য প্রয়োজনীয়। ইনফ্রারেড থার্মোমিটার নিয়মিত পরীক্ষার সময় বেয়ারিং-এর তাপমাত্রা অ-আক্রমণাত্মকভাবে ট্র্যাক করার একটি উপায় প্রদান করে, এবং তাপমাত্রার ধারাবাহিক বৃদ্ধি বেয়ারিং-এর তাত্ক্ষণিক পরীক্ষা বা প্রতিস্থাপনের প্রয়োজনীয়তা নির্দেশ করে, যাতে অতিরিক্ত তাপ প্রকাশের কারণে সিল ব্যর্থ হওয়ার আগেই ব্যবস্থা নেওয়া যায়।
সাইন আউট, কম্পন নিয়ন্ত্রণ এবং উপকরণ প্রবাহ অপ্টিমাইজেশন
কাপলিং সাইন আউট এবং ফাউন্ডেশন স্থিতিশীলতা
শিল্প ঘূর্ণনকারী ফিডার মোটর এবং চালিত সরঞ্জামের মধ্যে অসামঞ্জস্যতা কম্পন সৃষ্টি করে, যা বেয়ারিংয়ের ক্ষয়কে ত্বরান্বিত করে এবং সময়ের সাথে সাথে মাউন্টিং বোল্টগুলিকে ভাঙিয়ে দিতে পারে। কাপলিংগুলির লেজার সাইনিং প্রথম ইনস্টলেশনের সময় এবং মোটর বা ফিডারের সম্পর্ককে প্রভাবিত করে এমন যেকোনো রক্ষণাবেক্ষণ কাজের পরে করা উচিত। ফাউন্ডেশন বোল্টগুলির নিয়মিত টাইটেনিং পরীক্ষা করা আবশ্যিক, কারণ কম্পনের কারণে ফাস্টেনারগুলি ধীরে ধীরে ঢিলে হয়ে যায় এবং ফিডারটিকে সংযুক্ত বাল্ক ম্যাটেরিয়াল হ্যান্ডলিং সিস্টেম সরঞ্জামের সাপেক্ষে অবস্থান পরিবর্তন করতে দেয়। প্রতি তিন মাস অন্তর প্রতিরোধমূলক বোল্ট পরীক্ষা করলে ঢিলে ফাস্টেনারগুলি শনাক্ত করা যায়, যাতে এগুলি বেয়ারিং বা সিলগুলিকে ক্ষতিগ্রস্ত করার আগেই স্থানচ্যুতি ঘটাতে না পারে।
ফিডারের কাজ করার ফ্রিকোয়েন্সির জন্য ডিজাইন করা প্রতিক্রিয়াশীল মাউন্টে ইনস্টল করা হলে কম্পন চারপাশের গঠনে স্থানান্তরিত হওয়া কমে যায় এবং সামগ্রিক সিস্টেমের আয়ু বৃদ্ধি পায়। যদি কম্পনের মাত্রা লক্ষণীয়ভাবে বৃদ্ধি পায়, তবে এটি প্রায়শই শিল্প ঘূর্ণন ফিডারের ভিতরে কাপলিংয়ের ক্ষয়, রোটরের অসাম্য বা বেয়ারিংয়ের ক্ষয় শুরু হওয়ার ইঙ্গিত দেয়। সঠিক ইনস্টলেশনের পর নেওয়া প্রাথমিক কম্পন পরিমাপগুলি কম্পনের পরিবর্তন যখন তদন্তের জন্য উপযুক্ত হয় তখন তা শনাক্ত করার জন্য একটি রেফারেন্স পয়েন্ট প্রদান করে।
উপাদান প্রবাহ এবং ঘূর্ণন বায়ু-তালা ভাল্ভের কার্যকারিতা
ঘূর্ণনকারী বায়ু-তিরস্কারক ভাল্ভের সংযোজন এমন একটি বিন্যাস যাতে রোটরের সমস্ত পকেটে নিঃসরণকৃত উপাদানের প্রবাহ সমানভাবে বজায় থাকে, যাতে অসম ক্ষয় এবং অত্যধিক বেয়ারিং লোড রোধ করা যায়। যখন নিঃসরণ প্রবাহ অনিয়মিত বা পালস-আকৃতির হয়ে ওঠে, তখন এটি প্রায়শই নির্দেশ করে যে উপাদানগুলি রোটরের পকেটগুলিতে সমানভাবে পূর্ণ হচ্ছে না অথবা হপার থেকে মাধ্যাকর্ষণ প্রবাহ অপর্যাপ্ত। ইনলেট উপাদানের মাথার চাপ সামঞ্জস্য করা, উপাদান প্রবেশ বিন্দুগুলির পুনর্বিন্যাস করা অথবা হপারের নিঃসরণ জ্যামিতিক আকৃতি পরিবর্তন করা প্রবাহকে মসৃণ করে তোলে এবং ফিডারের ক্ষয় হ্রাস করে। গুরুত্বমূলক ফিডার নিয়ন্ত্রণ সহকারে বাল্ক উপাদান পরিচালনা ব্যবস্থার ক্ষেত্রে, ফিডারের গতি স্থির রেখে উপাদান সরবরাহ সামঞ্জস্য করা হলে নিঃসরণ হার ভবিষ্যদ্বাণীযোগ্য হয় এবং যান্ত্রিক উপাদানগুলিকে চাপিত করে এমন নিয়ন্ত্রণ ব্যবস্থার অস্থিরতা (হান্টিং) রোধ করা যায়।
উপকরণের বৈশিষ্ট্যগুলি ফিডারের ক্ষয় হারকে উল্লেখযোগ্যভাবে প্রভাবিত করে; ক্ষয়কারী উপকরণগুলি রোটর এবং হাউজিংয়ের ক্ষয় ত্বরান্বিত করে, অন্যদিকে আঠালো উপকরণগুলি সিল এবং ভাল্ভ পোর্টে অবরোধ ঘটায়। শিল্প ঘূর্ণন ফিডারের ক্ষয় হার যদি প্রত্যাশিত মানের চেয়ে বেশি হয়, তবে উপকরণের উৎস পরিবর্তন করা, লুব্রিকিটি এজেন্ট যোগ করা বা পরিষ্কার করার পরিক্রমা বাড়ানো প্রয়োজন হতে পারে। রোটরের টিপস এবং হাউজিংয়ের দেয়ালে ক্ষয় প্যাটার্ন পর্যবেক্ষণ করা বর্তমান কার্যপ্রণালী পরিচালিত উপকরণের জন্য উপযুক্ত কিনা তা নির্ধারণে সহায়তা করে।
প্রশ্নোত্তর
একটি শিল্প ঘূর্ণন ফিডারের প্রতিরোধমূলক রক্ষণাবেক্ষণ কত ঘন ঘন করা উচিত?
বেশিরভাগ শিল্পকারখানার ঘূর্ণনকারী ফিডার সিস্টেমের ক্ষেত্রে সপ্তাহিক দৃশ্যমান পরীক্ষা, মাসিক বিস্তারিত পরীক্ষা এবং ত্রৈমাসিক গভীর রক্ষণাবেক্ষণ পর্যালোচনা উপকারী হয়। যেসব বাল্ক উপকরণ পরিচালনা সিস্টেম অবিরাম বা কঠিন কাজের অবস্থায় কাজ করে, সেগুলোর ক্ষেত্রে রক্ষণাবেক্ষণের সময়সীমা সপ্তাহিক বিস্তারিত পরীক্ষা এবং দৈনিক পরিষ্কারের দিকে সংকুচিত করা উচিত। নির্দিষ্ট সময়সূচি উৎপাদন পরিমাণ, উপকরণের ধরন, ওজনভিত্তিক ফিডার নিয়ন্ত্রণের নির্ভুলতা প্রয়োজনীয়তা এবং সরঞ্জামের বয়সের উপর নির্ভর করে। একটি রক্ষণাবেক্ষণ লগ প্রতিষ্ঠা করলে সময়সূচি ট্র্যাক করা যায় এবং প্রধান সেবা কখন প্রয়োজন হবে তা পূর্বাভাস দেওয়া যায়।
ঘূর্ণনকারী বায়ু-তালা ভাল্ভের মেরামতের প্রাথমিক সতর্কতা সংকেতগুলি কী কী?
উপাদান নিষ্কাশনের সমানতা পরিবর্তন, শব্দ বা কম্পন বৃদ্ধি, লক্ষ্য ফিড হার বজায় রাখতে অসুবিধা এবং মোটর কারেন্ট বৃদ্ধি—সবগুলোই ঘূর্ণন বায়ু-তালা ভালভের সমস্যা বিকাশের ইঙ্গিত দেয়। শ্যাফটের চারপাশে উপাদান ক্ষরণ বা ভালভ পোর্টের ভিতরে দৃশ্যমান উপাদান জমাট ভালভের সিল ক্ষয় বা অবরোধের সূচনা নির্দেশ করে। যদি কোনো ঘূর্ণন বায়ু-তালা ভালভ এই লক্ষণগুলো দেখাতে শুরু করে, তবে তৎক্ষণাৎ রোগ নির্ণয় করা আবশ্যিক, কারণ ব্যর্থ ভালভ নিয়ে চলাচল জারি রাখলে শিল্প ঘূর্ণন ফিডার সিস্টেমের হাউজিং ও রোটারের ক্ষয় ত্বরান্বিত হয়।
গ্রাভিমেট্রিক ফিডার নিয়ন্ত্রণ সিস্টেমগুলি কি ফিডারের আয়ু বৃদ্ধি করতে সাহায্য করতে পারে?
হ্যাঁ, গুরুত্বমূলক ফিডার নিয়ন্ত্রণ সিস্টেমগুলি স্থির লোড অবস্থা বজায় রাখে এবং বেয়ারিংগুলিকে চাপ দেওয়া গতির ওঠানামা রোধ করে শিল্প ঘূর্ণনশীল ফিডার এবং বাল্ক উপাদান হ্যান্ডলিং সিস্টেমের আয়ু সক্রিয়ভাবে বাড়ায়। স্থিতিশীল নিয়ন্ত্রণ ফিডব্যাক ফিডারকে এর অপ্টিমাল দক্ষতা বিন্দুর কাছাকাছি চালাতে সাহায্য করে, যার ফলে দ্রুত গতির পরিবর্তনের মধ্য দিয়ে চক্রযান করার প্রয়োজন হয় না। নির্ভুল উপাদান প্রবাহ ব্যবস্থাপনা সমস্ত ঘূর্ণনশীল উপাদান এবং সিলগুলির উপর ক্ষয় ত্বরান্বিত করে এমন ওভারলোড অবস্থার সম্ভাবনা কমায়।