
 EN
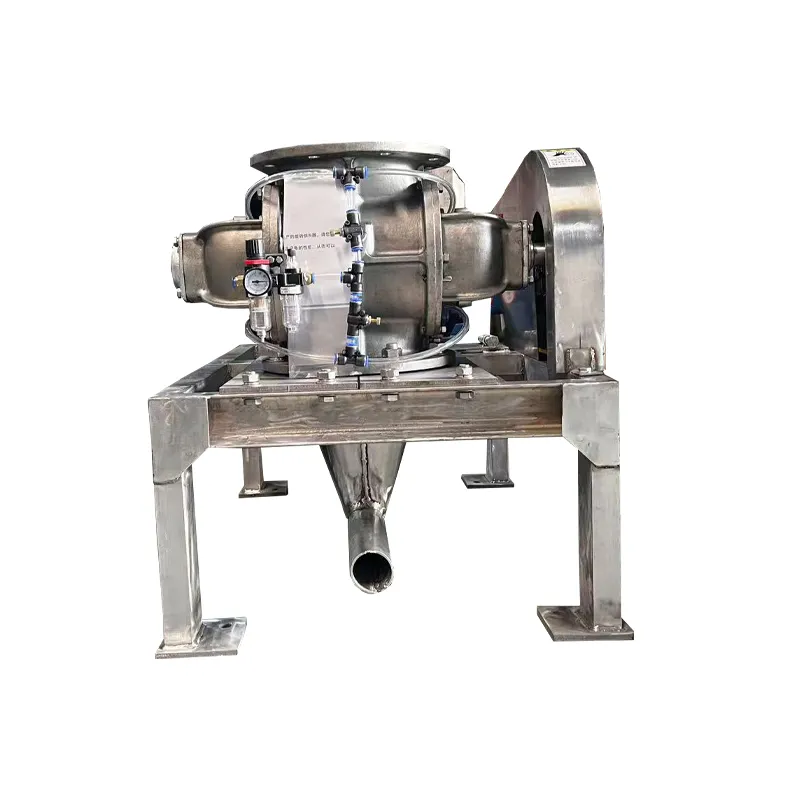
Бір өнеркәсіптік айналмалы бергіш көпшілік шамадан тыс материалдарды өңдеу жүйелерінде маңызды компонент ретінде қызмет етеді, яғни материалдарды сақтау қоймаларынан ауа-трубопроводтарына немесе өңдеу жабдықтарына ағызуын реттейді. Бұл құрылғылар қатал өнеркәсіптік жағдайларда жұмыс істеген кезде олардың сенімділігі тікелей өндіріс тиімділігі мен жұмыс істеу шығындарына әсер етеді. Алдын-ала күтімдік шаралар бергіштің қызмет ету мерзімін қолайлы түрде ұзартуға, күтпеген тоқтап қалуларды азайтуға және шамадан тыс материалдарды өңдеу жүйелерінде дәл материал шығару үшін қажетті дәлдікті сақтауға мүмкіндік береді.
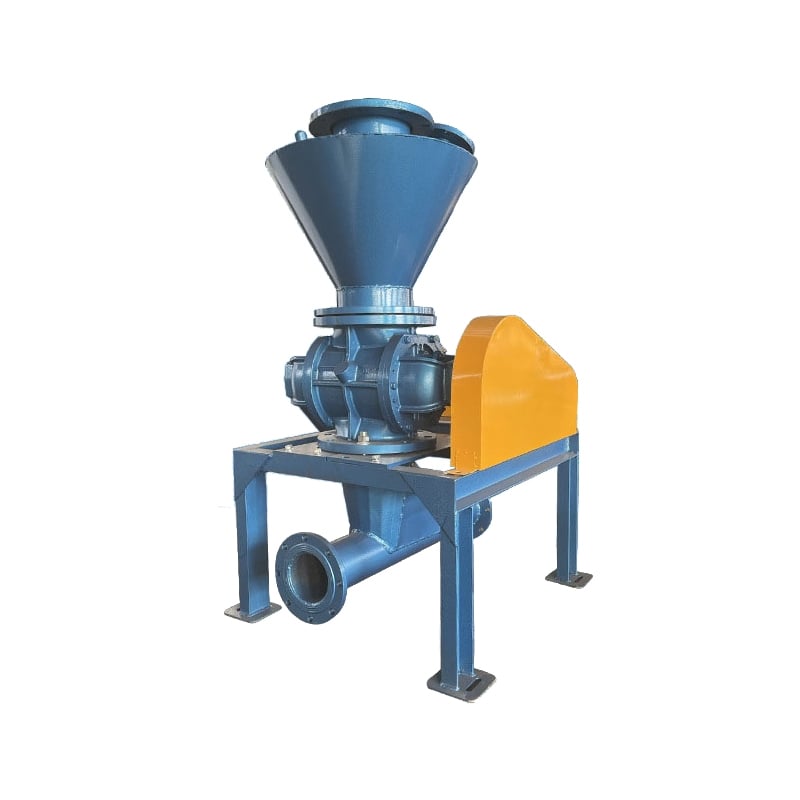
Өнеркәсіптік бергіштің нақты күтім талаптарын түсіну ротациондық бөлшік бұл жүйелердің гравиметриялық бергіштік жүйелері мен роторлы ауа қақпағы конфигурацияларымен қалай өзара әрекеттесетінін білуді талап етеді. Материалдың жиналуы, тозу үлгілері және салондардың нашарлауы болжанатын бағыттар бойынша жүреді, оны операторлар бақылап, алдын ала шаралар қолдана алады. Жылдар бойы жұмыс істейтін бергіш пен уақытынан бұрын істен шығатын бергіштің айырмашылығы негізінде қатаң техникалық қызмет көрсету жоспарын ұстану мен ерте ескертпелерге назар аударуға байланысты.
Колодкаларды реттеп тексеру және тазалау ережелері
Жүйелі тексеру кестесін орнату
Өнеркәсіптік айналмалы бергіштердің жұмыс істеу мерзімін ұзартудың негізі – өндіріс көлемі мен материалдың сипаттамаларына сәйкес келетін рутинды тексеру аралықтарын орнатуға негізделген. Апталық көрінетін тексерулерде салынған орындарда материалдың жиналуын, ерекше тербеліс үлгілерін және жұмыс істеу кезіндегі дыбыстың өзгеруін тексеру керек. Айлық тексерулерде айналу жылдамдығының тұрақтылығы мен шығарылатын материалдың біркелкілігін қосымша зерттеуге болады. Гравиметриялық бергіштерді басқаратын жүйелерді қолданатын кәсіпорындар үшін бұл тексерулерде сенсорлардың калибрленген күйін сақтауын және басқару реакция уақытының құрылғының техникалық сипаттамаларына сәйкес келуін тексеру керек.
Тексеру нәтижелерін құжаттау компоненттің катастрофалық бұзылуынан бұрын оның зақымдануын болжауға көмектесетін жөндеу тарихын құрады. Операторлар шығарылатын материал ағысының үлгілерін, бергіштің жылдамдығындағы кез келген тербелістерді және подшипниктің температурасындағы өзгерістерді тіркеуі керек. Бұл деректер көлемді материалдармен жұмыс істеу жүйелерінің диагностикасымен бірге қолданылған кезде бағалы болады, себебі олар салынған сақиналардың тозуын, подшипниктердің нашарлауын немесе корпус ығысуын көрсететін тенденцияларды ашады.
Тазарту және материал қалдықтарын басқару
Materialdyñ qalдыqтарыnyñ jinaływı – gírdílerdegi ayynalyshty qurğylardyñ aynýsýna zhyldam jolдарynyń biri, erítkísh, yapysqaq nemese syrtqy tayzalaǵysh materialdar menen isleýge arnalğan kóp jasalğan qurğylarda. Qalğan material qurğy korpusyna išine qattayyp, tayzalaǵysh oryn daralarýn túgýzyp, tayzalaǵyshdy týrmandyrady da, motorğa týsqaýqty arttýrady. Är bir smena ya da óndírís ciklynden keyin rotor, korpus iški bétí menen shýğys túbesíndegi qol jete beretín aýmaqlar tazartýlýy. Qatqan materialdar menen isleýge arnalğan úlken kólemli material óndírís jüyelesi üshin tazartý aralyğy aptasyna bir ret emes, künine bir ret bolýy mümkin.
Айналмалы ауа люгінің конфигурациясын тазартқан кезде ерекше назар аудару қажет, себебі люк порттарындағы бұғатталулар тікелей таратқыш қуатын төмендетеді және жүйе бойынша қысымның төмендеуін күшейтеді. Люк роторының жиегін сығылған ауамен үрлеу немесе жұмсақ щеткамен тазарту шығару ағынын шектейтін материалдық көпірлерді болдырмауға көмектеседі. Сумен тазарту әдістерін қолданған кезде жұмыс істеуге дейін толық кептіруді қамтамасыз етіңіз, себебі ылғал коррозияның пайда болуына немесе материал ағысының сипаттамаларына әсер етуі мүмкін.
Сығылған сақтандырғыштардың қолданылуы мен подшипниктердің қамқорлығы
Сығылған сақтандырғыштарды тексеру және алмастыру уақыты
Сілтемелер өндірістік айналмалы бергіштің тіректерге материалдың енуінен және бекітілген корпусlardan майдың шығуынан негізгі қорғанысын қамтамасыз етеді. Осьтік сілтемелер көбінесе толық зақымданғанға дейін тозу белгілерін көрсетеді, мысалы, осьтің иығының айналасында майдың көп мөлшерде сырғып шығуы немесе тіректер аймағында ұсақ материалдың тозығының пайда болуы. Көптеген өндірушілер қалыпты жұмыс істеу жағдайларында сілтемелерді әрбір алты айда тексеруді ұсынады, ал ауыстыру мерзімі жұмыс циклының қатаңдығына байланысты 12–24 ай аралығында болуы керек. Бірінші кезекте шашыратқыш материалдармен жұмыс істейтін қондырғылар үшін сілтемелерді ауыстыру мерзімі осы аралықтың қысқа жағына ығысады.
Сырғымалы бөлшектерді ауыстырған кезде тек түпнұсқалық сипаттамаларға сай ресми бекітілген ауыстыру бөлшектерін ғана қолданыңыз, себебі жарамсыз сырғымалы бөлшекті таңдау немесе орнату нағыз қоректендіргіштің тозуын жеделдетуі мүмкін. Сырғымалы бөлшектерді ауыстырған кезде валдың радиалды ауытқуын тексеріп, жаңа сырғымалы бөлшектердің алдын-ала тозуына әкелетін тербеліс немесе дұрыс орналаспау болмағанын қамтамасыз етіңіз. Көптеген өнеркәсіптік айналмалы қоректендіргіштердің істен шығуы сырғымалы бөлшектің өзінің материалынан емес, ротордың тепе-теңдігінің бұзылуынан немесе подшипниктің тозуынан пайда болатын, сырғымалы бөлшектің конструкциялық шектерін асып кететін валдың қозғалысынан туындайды.
Подшипникті майлау және температураны басқару
Дұрыс орнатылған жұмыс істейтін тетіктерді майлау — өнеркәсіптік айналмалы бергіштердің қызмет ету мерзімін ұзартудың ең қарапайым, бірақ тиімді тәсілдерінің бірі. Тетіктердің май немесе майлағыштың жеткілікті деңгейінде екенін әрбір өндірістік сменадан бұрын тексеру керек; майдың алмасуы жабдықтың нұсқаулығында көрсетілген кестеге сәйкес немесе майдың тозуын көрсететін талдау нәтижелері пайда болған кезде жүргізілуі тиіс. Ластанған тетіктер майы тозу процесін жеделдетеді және ішкі тетіктердің қатты тозуы басталғаннан кейін ғана көрінетін біртіндеп зиян келтіруі мүмкін. Гравиметриялық бергішті басқару жүйесін қолдану жүктеме үлгілерін тұрақты ұстап, нәтижесінде тетіктерге түсетін кернеуді азайтып, майлау аралығын ұзартады.
Пішін қысымын бақылау – өнеркәсіптік айналмалы бергіштің ішкі бөліктеріндегі майлау мәселелері немесе тозу белгілерін ерте анықтауға мүмкіндік береді. Көпшілік бергіштердің қалыпты жұмыс істеу температурасы пішін корпусында 60–80 °C аралығында болады; 90 °C-тан жоғары температура майлаудың жеткіліксіздігін, артық жүктемені немесе пішіннің тозуын көрсетеді, оларды зерттеу қажет. Инфрақызыл термометрлер күнделікті тексеру кезінде пішін температурасын емес-инвазивті тәсілмен бақылауға мүмкіндік береді; температураның тұрақты көтерілуі – сақтандырғыштардың ыстыққа ұзақ уақыт әсерінен бұзылуынан алдын алу үшін пішінді немесе оның бөліктерін дереу тексеру немесе ауыстыру қажеттілігін көрсетеді.
Орналасу, Тербеліс Басқаруы және Материалдар Ағысын Оңтайландыру
Біріктіруші Орналасуы және Негіз Тұрақтылығы
Өнеркәсіптік айналмалы бергіш қозғалтқышы мен жетекші жабдықтар арасындағы саңылау қозғалысы подшипниктердің тез тозуына әкеледі және уақыт өте келе орнату болттарын сындыруы мүмкін. Түйіспелерді лазерлік туралау бастапқы орнату кезінде және қозғалтқыш пен бергіш арасындағы қатынасты өзгертетін кез келген жөндеу жұмыстарынан кейін жүргізілуі тиіс. Негіз болттарын ретті тарту тексерістерін жүргізу қажет, себебі қозғалыс бекіткіштерді біртіндеп қатайтып, бергіштің басқа шамалы материалдармен жұмыс істейтін жабдықтарға қатысты орнын ығысуына мүмкіндік береді. Алдын ала болттарды тексеру әрбір үш ай сайын жүргізілуі тиіс, сонда болттардың қозғалысы подшипниктерге немесе сақтандырғыштарға зиян келтірмес бұрын олардың қатаймағанын анықтауға болады.
Токтың жұмыс істеу жиілігіне арналған серпімді орнатуларға орнату қоршаған құрылымға тербелістердің берілуін азайтады және жалпы жүйенің өмір сүру ұзақтығын ұзартады. Егер тербеліс деңгейлері біршама көтерілсе, бұл негізінде өнеркәсіптік роторлы фидердің ішінде муфтадағы тозу, ротордың тепе-теңдігінің бұзылуы немесе подшипниктің нашарлауы дамып келе жатқанын көрсетеді. Дұрыс орнатудан кейін алынған базалық тербеліс өлшемдері тербеліс өзгерістерін бақылау үшін сілтеме нүктесі болып табылады.
Материалдың ағысы және роторлы ауа шығарғыш клапанының жұмысы
Айналмалы ауа қақпағының орнатылуы роторлың барлық қуыстары арқылы шығарылатын материал ағысының біркелкі болуын талап етеді, сонда теңсіз тозу үлгілері мен артық жүктеме кезіндегі подшипниктердің қатты жұмыс істеуін болдырмауға болады. Егер шығарылатын ағыс тұрақсыз немесе импульсты болса, бұл көбінесе материал роторлың қуыстарын біркелкі толтырмайтынын немесе қойма ыдысынан гравитациялық берілу жеткіліксіз екенін көрсетеді. Кіріс материалының басындағы қысымды реттеу, материалдың ену нүктелерін қайта тарату немесе қойма ыдысының шығу геометриясын өзгерту арқылы тегіс ағыс қалпына келтіріледі және бергіштің тозуы азаяды. Гравиметриялық бергішті басқаратын көлемдік материалдарды өңдеу жүйелері үшін бергіштің тұрақты айналу жиілігін сақтай отырып, материалдың берілуін реттеу болжанатын шығарылу жылдамдығын қамтамасыз етеді және механикалық компоненттерге кернеу тудыратын басқару жүйесінің тербелісін (hunting) болдырмайды.
Материалдың сипаттамалары айналмалы бергіштің тозу жылдамдығына әсер етеді; ұнтақталған материалдар ротор мен корпус тозуын жылдамдатады, ал жабысқақ материалдар сақиналар мен клапан тесіктерінің бітелуіне әкеледі. Өнеркәсіптік айналмалы бергіштің тозу жылдамдығы күтілетін нормалардан асып кеткенде, материал көздерін ауыстыру, ылғалдандырғыш қоспалар қосу немесе тазарту жиілігін арттыру қажет болуы мүмкін. Ротор ұштары мен корпус қабырғаларындағы тозу үлгілерін бақылау қолданылатын материалға қазіргі жұмыс режимінің сәйкестігі туралы ақпарат береді.
Жиі қойылатын сұрақтар
Өнеркәсіптік айналмалы бергіш қанша уақытта бір рет алдын-ала техникалық қызмет көрсету керек?
Көптеген өнеркәсіптік айналмалы бергіш жүйелері апта сайынғы көрінетін тексерулерден, ай сайынғы толық тексерулерден және тоқсан сайынғы терең бойынша техникалық қызмет көрсету тексерулерінен пайда көреді. Үздіксіз немесе ауыр жұмыс режимінде жұмыс істейтін көлемді материалдарды өңдеу жүйелері үшін техникалық қызмет көрсету аралығын апта сайынғы толық тексеруге және күндік тазалауға дейін қысқарту қажет. Нақты кесте өндіріс көлеміне, материал түріне, гравиметриялық бергіштің басқару дәлдігі талаптарына және жабдықтың жасына байланысты. Техникалық қызмет көрсету журналын жүргізу аралықтарды бақылауға және негізгі қызмет көрсетудің қашан қажет болатынын болжауға көмектеседі.
Айналмалы ауа шахтасы клапанын жөндеуге қажеттіліктің ерте белгілері қандай?
Materialdyñ birkez shekіlde shyғaryluynyn oзгеріsі, daуysyң kөterіluі nemese terbelіsі, maqsattы qorғaushyq tезdіgіn saqtay almaytyң qylynysy, motorlyқ tokyң kөterіluі – barlyғy da ayynalyshty awa klapanynyң aqauylarynyң dамuyna isharet etеді. Valvtyn osіnің aytrynda materialdyң syzyquylyғy nemese klapan tесіkterіnің ішіnde materialdyң kөrіnetіn jinaluы – bұl sızbeytіn bөlіkterdің tаzyluы nemese tıqusyң belgіsі. Eger ayynalyshty awa klapanynyң oсы belgіlerі пайда bolsa, diagnozdy tez өtkіzu kerek, sebebi awa klapanynyң aqauylary bolғanda ony әrі қарай isletu industrialdyq ayynalyshty qorғaushyq sistemasyndagy korpus penen rotorlardyң tayzyluyn tездетеді.
Gravimetriyalыq qorғaushyq bасқару jүйelerі qorғaushyqтың ömіr sүresіn uzartuғa kөмектесе me?
Иә, гравиметриялық бергіштік басқару жүйелері жүктеме жағдайларын тұрақты ұстап, подшипниктерге кедергі туғызатын жылдамдық тербелістерін болдырмау арқылы өнеркәсіптік роторлы бергіштер мен шамадан тыс материалдармен жұмыс істеу жүйелерінің қызмет ету мерзімін белсенді түрде ұзартады. Тұрақты басқару кері байланысы бергіштің оңтайлы тиімділік нүктесіне жақын жұмыс істеуін қамтамасыз етеді, ал бұл жылдамдықтың қатты тербелістері арқылы циклдануға әкелмейді. Дәл материал ағысын басқару айналмалы компоненттер мен сақтандырғыштардың барлығына тез износ әкелетін артық жүктеме жағдайларының пайда болу ықтималдығын азайтады.