
 EN
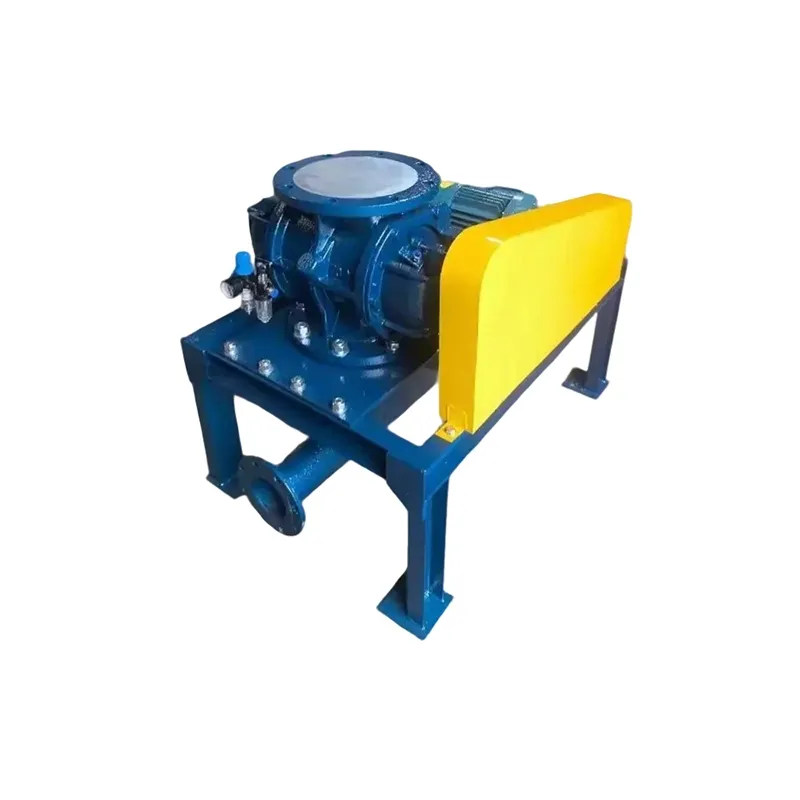
อุตสาหกรรม rotary feeder ทำหน้าที่เป็นจุดควบคุมที่สำคัญในระบบการจัดการวัสดุเป็นจำนวนมาก โดยควบคุมการไหลของของแข็งแห้งจากถังเก็บลงสู่ท่อส่งแบบแรงดันลม หรืออุปกรณ์ขั้นตอนต่อไปอื่นๆ เมื่อเกิดข้อผิดพลาดในการติดตั้ง จะส่งผลให้ประสิทธิภาพของเครื่องป้อนลดลง เพิ่มต้นทุนการบำรุงรักษา และรบกวนตารางการผลิต การเข้าใจข้อผิดพลาดทั่วไปที่สุดในการติดตั้ง ช่วยให้ผู้จัดการโรงงาน วิศวกร และทีมบำรุงรักษาสามารถป้องกันการหยุดทำงานที่ส่งผลเสียต่อค่าใช้จ่าย และมั่นใจได้ว่าการควบคุมการไหลของวัสดุจะมีความสม่ำเสมอ
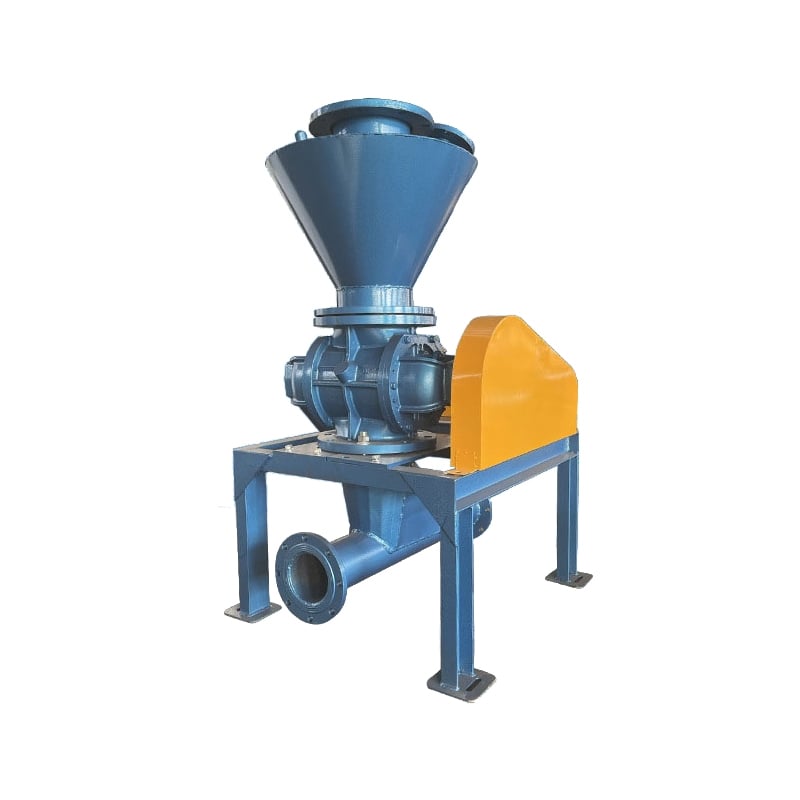
การติดตั้งเครื่องป้อนแบบหมุนสำหรับงานอุตสาหกรรมอย่างถูกต้องไม่ใช่ภาระงานเพียงครั้งเดียว แต่เป็นรากฐานสำคัญที่ทำให้ระบบดำเนินงานได้อย่างมีประสิทธิภาพอย่างต่อเนื่อง ปัญหาเช่น ความไม่ขนานกันของชิ้นส่วน การซีลไม่แน่นพอ ทิศทางการยึดติดไม่เหมาะสม และการเชื่อมต่อระบบไฟฟ้าผิดวิธี มักเกิดขึ้นบ่อยในอุตสาหกรรมต่าง ๆ ที่พึ่งพาโครงสร้างการจัดการวัสดุจำนวนมาก ด้วยการระบุข้อผิดพลาดเหล่านี้ตั้งแต่เนิ่น ๆ ผู้ปฏิบัติงานสามารถดำเนินการแก้ไขก่อนที่ประสิทธิภาพการทำงานจะเสื่อมลงอย่างรุนแรง
ความล้มเหลวของรากฐานการจัดแนวและการยึดติด
ผลกระทบจากการไม่ขนานกันของเพลาต่อการหมุนของโรเตอร์
การไม่จัดแนวแกนหมุนให้ตรงกันระหว่างเครื่องป้อนแบบหมุนอุตสาหกรรมกับมอเตอร์ขับเคลื่อนหรือเกียร์ลดความเร็ว ส่งผลให้เกิดการสั่นสะเทือน การสึกหรอของโรเตอร์อย่างไม่สม่ำเสมอ และตลับลูกปืนเสียหายก่อนกำหนด ทั้งการไม่จัดแนวแบบมุมเอียง การเลื่อนขนาน และการเลื่อนตามแนวแกน ล้วนก่อให้เกิดรูปแบบความล้มเหลวที่ต่างกัน แต่ทั้งหมดล้วนทำให้อายุการใช้งานจริงของชิ้นส่วนที่หมุนลดลง เมื่อเครื่องป้อนแบบหมุนอุตสาหกรรมไม่ถูกจัดวางให้แกนหมุนอยู่ในแนวเดียวกันกับแหล่งขับเคลื่อนที่เข้ามา แรงด้านข้างจะสะสมบนวงแหวนของตลับลูกปืน ทำให้เกิดความร้อนและเร่งกระบวนการเสื่อมสภาพ ทีมติดตั้งควรใช้เครื่องวัดแบบเข็มชี้ความแม่นยำหรือเครื่องจัดแนวด้วยเลเซอร์เพื่อยืนยันความกลมรอบก่อนยึดแน่นด้วยสลักเกลียวขั้นสุดท้าย โดยต้องตรวจสอบให้ค่าความคลาดเคลื่อนจากการหมุนอยู่ภายในข้อกำหนดของผู้ผลิต
การทรุดตัวของฐานรองรับและการแยกการสั่นสะเทือน
โครงสร้างรองรับที่อยู่ใต้ระบบการจัดการวัสดุแบบกลุ่มต้องมีความแข็งแรงและเรียบเสมอกัน เพื่อป้องกันไม่ให้เกิดการยุบตัวหรือการโก่งตัวตามระยะเวลา การยุบตัวของฐานรากที่ไม่สม่ำเสมอทำให้เครื่องป้อนหมุนอุตสาหกรรมเอียงเล็กน้อย ซึ่งก่อให้เกิดความไม่สมดุลของโหลดและเพิ่มแอมพลิจูดของการสั่นสะเทือน ที่ยึดสำหรับลดการสั่นสะเทือนที่มีประสิทธิภาพต่ำจะขยายการสั่นสะเทือนออกไป ส่งผลให้เกิดแรงเครียดไปยังจุดยึดแบบสกรู และเร่งกระบวนการคลอนตัว สำหรับการติดตั้งในสถานที่ที่มีการสั่นสะเทือนจากอุปกรณ์การผลิตข้างเคียงสูง การใช้ที่ยึดแบบยางยืด (elastomer isolation mounts) ที่ออกแบบมาเฉพาะสำหรับน้ำหนักในการทำงานและความเร็วรอบของเครื่องป้อน จะให้ผลดีอย่างมาก
ความท้าทายด้านการปิดผนึกและการควบคุมแรงดัน
ความสมบูรณ์ของซีลที่ตัวเรือนไม่เพียงพอ
การรั่วของวัสดุรอบๆ ตัวเรือนของเครื่องป้อนแบบหมุนสำหรับงานอุตสาหกรรม บ่งชี้ว่าซีลยางเสื่อมสภาพ ติดตั้งซีลยางไม่ถูกต้อง หรือแรงบิดของสกรูไม่เพียงพอ การรั่วนั้นไม่เพียงหมายถึงการสูญเสียวัสดุเท่านั้น แต่ยังแสดงว่าสมดุลความดันภายในถูกรบกวน ส่งผลให้ความชื้นและสิ่งสกปรกจากสิ่งแวดล้อมภายนอกสามารถแทรกซึมเข้าสู่ช่องว่างภายในโรเตอร์ได้ เมื่อระบบจัดการวัสดุเป็นกลุ่มทำงานในสภาพแวดล้อมที่มีความชื้นสูงหรือฝุ่นมาก การแทรกซึมดังกล่าวจะเร่งกระบวนการกัดกร่อน และทำให้โรเตอร์ติดขัด ช่างเทคนิคควรตรวจสอบให้แน่ใจว่าซีลยางวางตัวเรียบเสมอกัน สกรูถูกขันตามลำดับแรงบิดที่ผู้ผลิตกำหนด และแหวนรองรับซีลยางถูกใช้งานอย่างเหมาะสมในแอปพลิเคชันที่มีความดันสูง
ความล้มเหลวในการติดตั้งวาล์วปล่อยอากาศแบบหมุน
วาล์วแบบหมุนสำหรับควบคุมการปล่อยอากาศ (rotary airlock valve) คือชิ้นส่วนเฉพาะทางที่ใช้ควบคุมการปล่อยวัสดุในระบบจัดการวัสดุเป็นจำนวนมาก การติดตั้งวาล์วชนิดนี้ร่วมกับเครื่องป้อนวัสดุแบบหมุนอุตสาหกรรม (industrial rotary feeder) จำเป็นต้องรักษาแรงดันให้คงที่และไม่มีช่องว่างระหว่างชิ้นส่วน หากติดตั้งวาล์วในแนวที่ไม่เหมาะสม ข้อต่อของสลักเกลียวหลวม หรือการจัดแนวของข้อต่อไม่ตรงกัน จะส่งผลให้สมรรถนะของการซีลลดลง และทำให้อากาศที่ใช้ลำเลียงไหลย้อนกลับเข้าไปในถังเก็บ (hopper) ได้ กรณีที่ติดตั้งวาล์วแบบหมุนสำหรับควบคุมการปล่อยอากาศโดยไม่ใช้วัสดุยาแนวหรือแผ่นรองซีล (gasket) ที่เพียงพอ จะเกิดการรั่วซึมระดับจุลภาค (micro-leaks) ซึ่งส่งผลให้ประสิทธิภาพการทำงานเสื่อมถอยลงอย่างค่อยเป็นค่อยไปภายในหลายสัปดาห์ แนวทางปฏิบัติที่ดีที่สุดในการติดตั้ง ได้แก่ การใช้ซิลิโคนยาแนวที่ผ่านมาตรฐานความปลอดภัยสำหรับอาหาร (food-grade silicone sealant) การขันสลักเกลียวตามรูปแบบดาว (star pattern) และการตรวจสอบให้แน่ใจว่าตัวเรือนวาล์วขนานกับหน้าแปลนปล่อยวัสดุของเครื่องป้อน
ปัญหาที่เกี่ยวข้องกับการกำหนดค่าการใช้งานจริงและความเข้ากันได้ของวัสดุ
ความเร็วของการหมุนของโรเตอร์ไม่สอดคล้องกับคุณสมบัติของวัสดุ
ตัวป้อนแบบหมุนอุตสาหกรรมที่ติดตั้งใบพัดโรเตอร์ไม่ถูกต้อง หรือทำงานด้วยความเร็วที่ไม่เหมาะสมกับชนิดของวัสดุ จะเกิดการสึกหรอก่อนกำหนด การอุดตัน (bridging) หรือการแยกชั้นของวัสดุ ผงละเอียดที่เกาะติดกันได้ดี จำเป็นต้องใช้ความเร็วระดับปานกลาง เพื่อป้องกันไม่ให้วัสดุถูกดันผ่านซีลของช่องเก็บก่อนที่ช่องเก็บจะเคลื่อนมาถึงจุดปล่อยวัสดุ ตรงข้าม วัสดุเม็ดที่ไหลได้ดีอาจต้องการความเร็วของโรเตอร์ที่สูงขึ้น เพื่อรักษาอัตราการจ่ายปริมาตรอย่างสม่ำเสมอ ระหว่างขั้นตอนการเดินเครื่องครั้งแรก ผู้ปฏิบัติงานควรตรวจสอบให้มั่นใจว่าความเร็วของโรเตอร์สอดคล้องกับความหนาแน่นรวม ขนาดอนุภาค และความชื้นของวัสดุ โดยอ้างอิงจากกราฟการเลือกขนาด (sizing curves) ที่ผู้ผลิตตัวป้อนจัดทำไว้
การเลือกใช้ตัวป้อนแบบสกรูแทนตัวป้อนแบบหมุน หรือในทางกลับกัน อย่างไม่เหมาะสม
ข้อผิดพลาดในการติดตั้งบางครั้งเกิดจากการเลือกชนิดของเครื่องป้อนที่ไม่เหมาะสมสำหรับการใช้งานนั้น ๆ การเปรียบเทียบเครื่องป้อนแบบสกรู (screw feeder) กับเครื่องป้อนแบบโรตารี (rotary feeder) แสดงให้เห็นว่า เครื่องป้อนแบบสกรูมีความแม่นยำสูงในการจ่ายปริมาตรของผงละเอียดและผงที่กัดกร่อนได้ดี ในขณะที่เครื่องป้อนแบบโรตารีสำหรับอุตสาหกรรม (industrial rotary feeder) ถูกออกแบบมาเพื่อจ่ายวัสดุจำนวนมากด้วยความแม่นยำต่ำกว่า โดยวัสดุนั้นมีขนาดอนุภาคปานกลาง ช่างติดตั้งที่นำเครื่องป้อนแบบโรตารีสำหรับอุตสาหกรรมไปติดตั้งแทนเครื่องป้อนแบบสกรูในสถานที่ที่ระบุไว้เดิมมักประสบปัญหาการควบคุมอัตราการปล่อยวัสดุไม่เพียงพอ และไม่สามารถทำงานร่วมกับอุปกรณ์ขั้นตอนต่อไปได้ วิศวกรประจำไซต์ควรตรวจสอบให้แน่ใจว่าชนิดของเครื่องป้อนสอดคล้องกับความต้องการของการใช้งานก่อนเริ่มกระบวนการวางระบบ
ปัญหาการผสานรวมระบบไฟฟ้าและระบบควบคุม
ทิศทางการหมุนของมอเตอร์และลำดับเฟส
เครื่องป้อนแบบหมุนสำหรับอุตสาหกรรมจะไม่จ่ายวัสดุได้ถูกต้องหากมอเตอร์ขับเคลื่อนหมุนผิดทิศทาง และการหมุนย้อนกลับจะทำให้วัสดุถูกดันย้อนกลับหรือไม่ถูกปล่อยออกเลย สำหรับการติดตั้งมอเตอร์สามเฟส จำเป็นต้องจัดลำดับเฟสให้ถูกต้องที่สวิตช์ควบคุมหรืออุปกรณ์ปรับความเร็วมอเตอร์ (VFD) เนื่องจากการจัดเฟสผิดมักไม่สามารถตรวจพบได้ในระหว่างการสตาร์ตครั้งแรก เพราะมอเตอร์ยังคงหมุนได้ตามปกติ บุคลากรด้านการบำรุงรักษาควรตรวจสอบทิศทางการหมุนของโรเตอร์ด้วยตนเอง โดยสังเกตการเคลื่อนที่ของใบพัดผ่านช่องเข้าถึงหรือเครื่องหมายที่ระบุไว้ ก่อนทำการเพิ่มแรงดันให้ระบบ การตรวจสอบลำดับเฟสด้วยมัลติมิเตอร์หรือเครื่องวัดลำดับเฟสก่อนการรับรองระบบไฟฟ้าขั้นสุดท้าย จะช่วยป้องกันข้อผิดพลาดในการติดตั้งนี้ได้อย่างมีประสิทธิภาพ
การป้องกันวงจรควบคุมไม่เพียงพอ
ระบบจัดการวัสดุแบบแบตช์ที่ประกอบด้วยเครื่องป้อนแบบหมุนสำหรับงานอุตสาหกรรม จำเป็นต้องมีวาล์วปล่อยแรงดัน ระบบป้องกันความร้อนเกิน และวงจรตรวจจับภาระงาน เพื่อป้องกันความเสียหายจากสิ่งกีดขวางหรือแรงดันสูงเกิน ข้อผิดพลาดในการติดตั้ง เช่น การไม่ติดตั้งวาล์วปล่อยแรงดัน ท่อแรงดันขนาดเล็กเกินไป หรือขั้วต่อไฟฟ้าที่ไม่มีการป้องกัน จะทำให้เครื่องป้อนเสี่ยงต่อภาวะล้มเหลวซึ่งสามารถหลีกเลี่ยงได้ กลยุทธ์การควบคุมแบบครบถ้วนจะรวมวงจรล็อกเชื่อมโยง (interlock) ที่หยุดการทำงานของเครื่องป้อนทันทีเมื่อแรงดันด้านปลายน้ำสูงเกินขีดจำกัด หรือเมื่อระดับวัสดุในถังบรรจุลดต่ำกว่าค่าต่ำสุดที่ยอมรับได้ ระหว่างการติดตั้ง ช่างเทคนิคควรตรวจสอบให้แน่ใจว่าอุปกรณ์ป้องกันทั้งหมดถูกกำหนดไว้อย่างถูกต้อง ปรับค่าการสอบเทียบให้ตรงกับจุดตั้งที่เหมาะสม และสามารถเข้าถึงเพื่อการบำรุงรักษาได้อย่างสะดวก
คำถามที่พบบ่อย
สาเหตุหลักของการ เครื่องป้อนแบบหมุนสำหรับอุตสาหกรรม ล้มเหลวในช่วงการเดินระบบคืออะไร
การจัดแนวเพลาไม่ตรงกันขณะติดตั้งการเชื่อมต่อมอเตอร์เป็นสาเหตุหลักเพียงประการเดียวที่ทำให้เครื่องป้อนวัสดุเสียหายก่อนกำหนด การจัดแนวไม่ตรงกันจะก่อให้เกิดการสั่นสะเทือนและแรงกดต่อลูกปืน ซึ่งส่งผลให้ประสิทธิภาพลดลงภายในสัปดาห์แรกของการใช้งาน การใช้เครื่องมือจัดแนวด้วยเลเซอร์แบบแม่นยำและการตรวจสอบความคลาดเคลื่อนก่อนขันน็อตให้แน่นอย่างสุดท้าย จะช่วยขจัดปัญหานี้ซึ่งสามารถป้องกันได้ และยืดอายุการใช้งานของเครื่องป้อนวัสดุออกไปอย่างมาก
ฉันจะตรวจสอบได้อย่างไรว่าวาล์วอากาศล็อกแบบหมุนติดตั้งถูกต้องเข้ากับระบบจัดการวัสดุแบบกลุ่มของฉัน
ตรวจสอบให้แน่ใจว่าหน้าแปลนของวาล์วขนานกับช่องปล่อยวัสดุของเครื่องป้อน น็อตทั้งหมดขันให้แน่นตามค่าทอร์กที่ระบุไว้โดยใช้รูปแบบการขันแบบดาว ซีลยางติดตั้งเรียบร้อยและสม่ำเสมอ ไม่มีวัสดุรั่วไหลรอบจุดต่อเชื่อม นอกจากนี้ ยังต้องยืนยันว่าระยะห่างระหว่างใบพัดภายในกับผนังวาล์วเหมาะสม ทำให้โรเตอร์หมุนได้อย่างลื่นไหล และความดันอากาศที่ทางเข้าวาล์วสอดคล้องกับช่วงความดันที่ระบุไว้สำหรับเครื่องป้อน
เมื่อใดควรเลือกใช้เครื่องป้อนแบบสกรู แทนที่จะเป็นเครื่องป้อนแบบหมุน สำหรับการใช้งานของฉัน
เลือกเครื่องจ่ายสกรูสำหรับผงละเอียดที่ต้องการการวัดปริมาณอย่างแม่นยำและมีความถูกต้องสูง และเลือกเครื่องจ่ายแบบหมุนอุตสาหกรรมสำหรับวัสดุเม็ดขนาดใหญ่ที่ต้องการอัตราการไหลสูงพร้อมความแม่นยำในการควบคุมในระดับปานกลาง ปัจจัยการใช้งาน เช่น ขนาดของอนุภาค ความหนาแน่นรวม ความชื้น และความแม่นยำในการวัดปริมาณที่ต้องการ จะเป็นตัวกำหนดประเภทของเครื่องจ่ายที่เหมาะสมที่สุดสำหรับระบบการจัดการวัสดุแบบหลวมเฉพาะของคุณ