
 EN
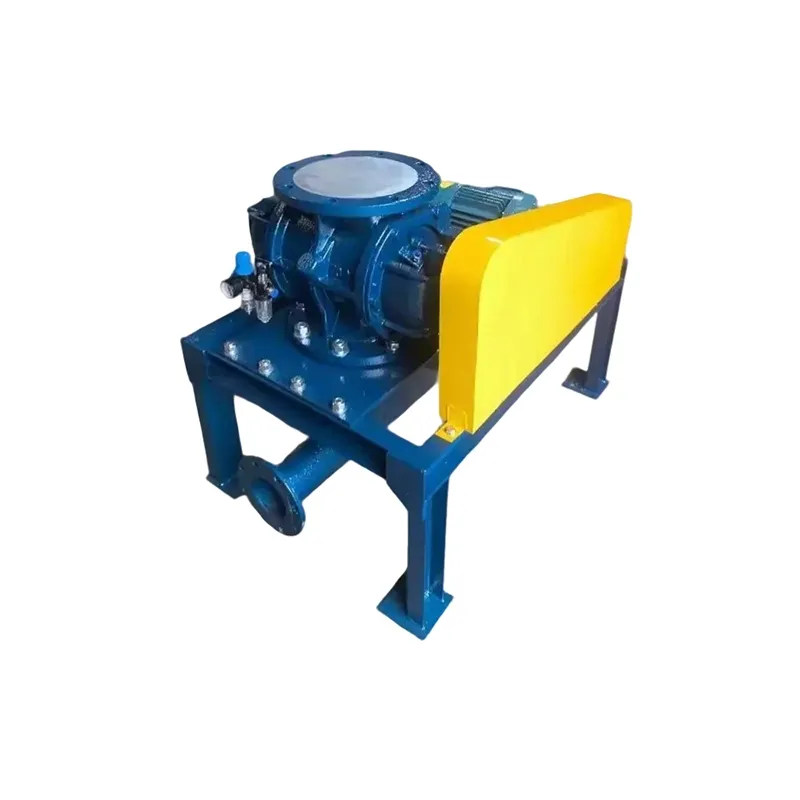
Индустриялык ротордук кормушка чоң көлөмдүү материалдарды иштетүү системаларында маанилүү башкаруу чекити катары иштейт, анда кургак заттардын агымын хопперден пневматикалык ташуу сызыктарына же башка төмөнкү жактагы жабдууларга реттейт. Орнотуу ката-кылдылыгы болгондо, фидердин надеждуулугу төмөндөйт, ремонттук чыгымдар көбөйөт жана өндүрүш графиги бузулат. Эң көп кездешүүчү орнотуу ката-кылдылыктарын түшүнүү өндүрүштүн башчыларына, инженерлерге жана ремонттук бригадаларга кыйынча токтоо убактысын алдын алууга жана материалдын туруктуу агымын камсыз кылууга жардам берет.
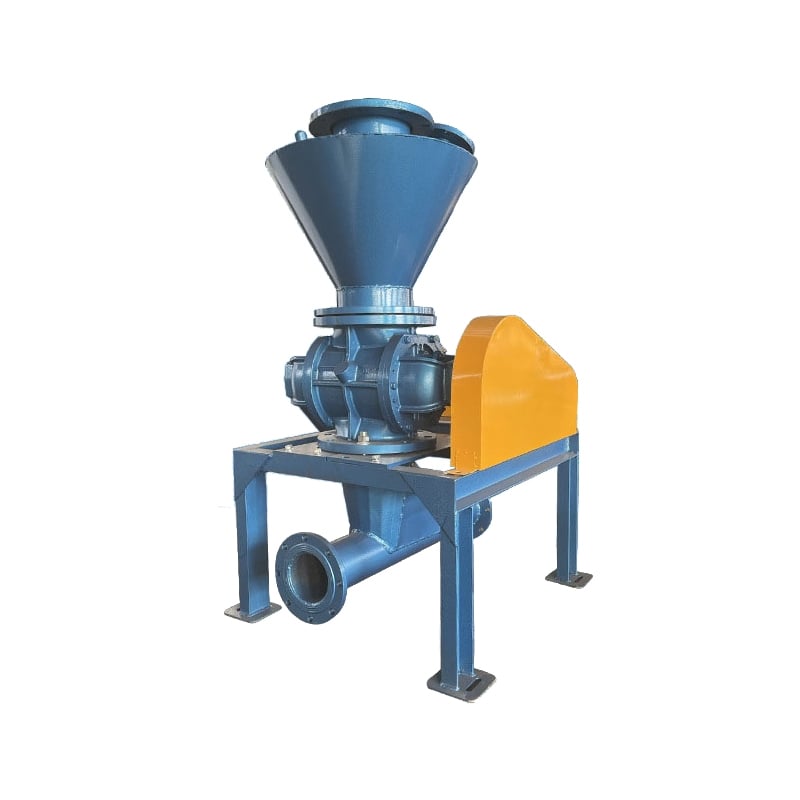
Өнөрөттүк бурулган таркаткычтын туура орнотулушу – бир жолку иш, башкача айтканда, узак мөөнөткү иштөөнүн негизи. Бул өнөрөттүк таркаткычтардын иштөөсүнө таасир этүүчү көп учурдагы кемчиликтерге: баштапкы орнотулуштун түзүлбөөсү, жетишсиз тыгыздануу, туура эмес орнотулуштун багыты жана электр туташтырууда ката киргизилүүсү кирет. Бул кемчиликтерди иштөөнүн сапаты төмөндөгөнгө чейин тез табуу менен операторлор аларга туура чараларды колдонушу мүмкүн.
Түзүлбөө жана орнотулуштун негизинде пайда болгон кемчиликтер
Осьтун түзүлбөөсү ротордун иштөөсүнө таасир этүү
Ишканалык бурулуучу фидер менен анын кыймылдаткыч мотору же редуктору ортосундагы валдын түзөлбөгөн орнашуусу вибрацияны, бурулуучу бөлүктүн бирдей эмес издөөсүн жана подшипниктин өнөгүшүн тудурат. Бурчтук түзөлбөгөн орнашуу, параллель орундун чыгышы же осьтук түзөлбөгөн орнашуу ар кандай ишке каршылыктын түрлөрүн тудурат, бирок баарысы айлануучу бөлүктөрдүн функционалдуу жашоо узактыгын кыскартат. Ишканалык бурулуучу фидер келген кыймылдаткыч менен коаксиалдыкта орнолбогондо, подшипниктеги жаргызга жанынан күчтөр таасир этет, жылуулукту пайда кылат жана деградацияны тездетет. Орнотуу бригадалары тескери бекемдөөгө чейин концентрикалыкты текшерүү үчүн тактыктын индикаторлорун же лазердик түзөлбөгөн орнашуу куралдарын колдонушу керек, анткени бул башкаруу чегинде башкаруу чегине ылайык калышы керек.
Негиздин чөгүшү жана вибрациядан изоляция
Булк материалдарды иштетүүчү системалардын астындагы таяныч конструкция узак мөөнөткө чейин чөгүштүрүүгө же чапталууга жол бербей, катуу жана деңгээлдүү болушу керек. Деңгээлсиз негиздин чөгүшү өнөрөттүк бурулуучу фидерди жалгыз гана чайкап, жүктөмдүн татаалдыгын жана титрөөнүн амплитудасын көтөрөт. Титрөөнү изоляциялоочу жаман орнотулган таянычтар титрөөнү күчөтүп, болттун бириктирүүлөрүнө күч ташыйт жана алардын чачырануусун тездетет. Жанындагы өнөрөттүк жабдуулардан келген жогорку орточо титрөөнүн таасири тийгенин объекттерге орнотулганда, фидердин иштөө салмагы жана бурулуу тездигине ылайык бааланган эластомер изоляциялык таянычтарды колдонуу маанилүү пайда берет.
Туура жабылуу жана басымды башкаруу менен байланыштуу кыйынчылыктар
Жетишсиз корпусдун туура жабылуусу
Өнөрханалдык бурулуучу фидердин корпусунун айланасындагы материалдын сүзүлүшү — жамылгылардын бузулушуна, жамылгылардын туура орнотулбашына же болтторго берилген күч-моменттин жетишсиздигине көрсөтөт. Сүзүлүш — бул жоголгон продукт гана эмес, ичиндеги басымдын тең салмагы бузулганын да белгилейт; бул сырткы токойлуу жана чиркелүү агындар ротордун ичине кирип калууна шарт түзөт. Көпчүлүк материалдарды иштетүүчү системалар токойлуу же чиркелүү шарттарда иштегенде, мындай кирүү ротордун коррозиясын тездетет жана ротордун токтоп калышын көтөрөт. Техниктер жамылгылардын бирдей орнотулганын, болттордун өндүрүүчүнүн күч-моментинин схемасы боюнча тартылганын жана жогорку басымды туташтыруу үчүн жамылгыларды колдоп турган кошумча сактагычстардын бар экенин текшерүү керек.
Бурулуучу аба килттик клапандын интеграциялык бузулуштары
Айлануучу аба килтти вентили – бул чоң көлөмдүү материалдарды иштетүүчү системаларда материалды чыгарууну башкаруу үчүн арнайы жасалган компонент. Ал өнөрөсөлүк айлануучу фидер менен бириккенде басымды туруктуу сактоо жана зазорлорду жок кылуу зарыл. Туура эмес вентильдин орнотулушу, болттордун бекитилешинин жумшактыгы же үйлэшпөгөн муфталардын тегиздиги тыгыздануунун бузулушуна алып келет жана транспорттоочу абанын хопперге кайта кирүүсүнө шарт түзөт. Айлануучу аба килтти вентилди жетиштүү тыгыздаштыруу заты же прокладкасыз орноткондо микролекалар пайда болот, алар аткаруу сапатын апталар ичинде төмөндөтөт. Орнотуу боюнча иштетүүнүн эң жакшы ыкмаларына тамак-аш үчүн жарамдуу кремнийлүү тыгыздаштыруу затын колдонуу, болтторду жульдама тартибде тартып бекитүү жана вентильдин корпусунун фидердин чыгаруу фланцына параллель орнотулгандыгын текшерүү кирет.
Иштетүүнүн конфигурациясы жана материалдын үйлэшпөгөндүгүнүн маселелери
Ротордун айлануу тездиги менен материалдын касиеттери үйлэшпөгөндүгү
Технологиялык бурулуучу фидерди натыйжалуу иштетүү үчүн ротордун кырларынын конфигурациясы туура тандалган жана материалдын түрүнө ылайыктуу айлануу жыштыгында иштетилген болушу керек. Бул талаптардын бирин да сактабааса, фидердин тез износу, материалдын тосулуп калышы же бөлүнүшү мүмкүн. Жонокой, бириккен тозоңдун үчүн материалдын карманга киргизилгенден кийин чыгаруу чыгышына жетпей, кармандын тыгыздалган жерлеринен өтүп кетиштен сактануу үчүн орточо айлануу жыштыгы керек. Ал эми жакшы агып кетүүчү гранулярлык материалдар үчүн туруктуу көлөмдүү дозалоо үчүн тезирээк ротордун айлануу жыштыгы талап кылынат. Фидердин ишке киргизилгенде операторлор материалдын чогулма тыгыздыгы, бөлүкчөлөрдүн чоңдугу жана нымдуулугу боюнча фидерди чыгарган компаниянын өлчөмдөө графиктерине шилтеме берип, ротордун айлануу жыштыгынын туура экендигин текшерүү керек.
Винттүү фидер менен бурулуучу фидердин тандалышындагы туура эмес тандоо
Орнотуу ката түрлөрүн туура тандабаас кэдээдээ болот. Винттүрлүү ташыгыч менен бурулуучу ташыгычтын салыштырмасы винттүрлүү ташыгычтардын чоң талаа жана абразивдүү тозолорду так көлөмдүү өлчөөгө жакшы ылайыктуулугун, ал эми өнөрөлүк бурулуучу ташыгычтардын орточо чоңдуктагы бөлүктөрдүн чоң көлөмдүү, аз тактыктагы ташыгычына ылайыктуулугун көрсөтөт. Винттүрлүү ташыгыч үчүн белгиленген жерге өнөрөлүк бурулуучу ташыгыч орноткон орнотуучулар көпчилік учурда чыгаруу тездигинин жетишсиз контролюн жана төмөнкү жактагы жабдуулар менен уйгурулбаштыгын баамдайт. Сайт инженерлери иштөөгө киргизүү башталганга чейин ташыгыч түрүнүн колдонуу талаптарына туура келгенин текшерүү керек.
Электр жана Башкаруу Системасынын Интеграциясындагы Каталар
Мотордун Айлануу Багыты жана Фаза Тартиби
Иштетилген бургулуу берүүчү дөңгөлөк мотордуу жылдызма тескери багытта айланганда туура өлчөмдөнөт, ал эми тескери айлануу материалды артка түртөт же чыгарбай калат. Үч фазалуу мотордун орнотулушу стартёрдө же VFD-де туура фаза тартибин талап кылат, анткени баштапкы ишке киргизүүдө туура эмес фазалануу көпчүлүк учурда мотор иштеп турганы үчүн байкалбай калат. Техникалык кызматкерлер системаны басымга подвергунуу алдында ротордун багытын көз менен баалоо үчүн кирүү тескери жана белгилер аркылуу канаттардын кыймылын баалоо керек. Аяктоо электр тейлөөсүнө чейин мультиметр же фаза тартиби аныктоочу колдонуу менен жөнөкөй фаза тартиби текшерүүсү бул орнотуу катаасын болтурбайт.
Башкаруу тизмегинин коргоосу жетишсиз
Иштетилген бургулуу фидерди камтыган чоң көлөмдүү материалдарды иштетүүчү системалар блоктолгоо же ашыкча басымдан зыян көрбөс үчүн басымды түзөтүүчү клапандар, термалдык жүктөмдүн каршылыгынан коргоо жана жүктү сезүүчү тизмектерге ээ болушу керек. Түзөтүүчү клапандардын жоктугу, басымды ташуучу шлангдардын кичине өлчөмдүүлүгү же электр багытталган терминалдардын корголбоосу сыяктуу түзөтүүдөгү кемчиликтер фидердин иштебей калышына алып келет, бул алдын ала болтургуу мүмкүн болгон. Толук башкаруу стратегиясы фидерди токтотуучу блоктоловчуларды интеграциялайт, эгер төмөнкү басым чегинен ашса же хоппердеги деңгээл жетиштүү минимумдан төмөн түшсө. Түзөтүү мезгилинде техниктер бардык коргогуч куралдардын белгиленген, туура орнотулган жана тазалоого жана текшерүүгө жетишилбес үчүн жетиштүүлүгүн текшерүү керек.
ССС
Баштапкы себеп санаяттык бурулуучу фидер ишке киргизүү мезгилиндеги иштебей калуунун?
Мотордун куплинг орнотулушунда валдын түзөлбөгөн орнотулушу – баштапкы фидердин иштебей калышынын эң көп таралган себеби. Түзөлбөгөн орнотулуш вибрация жана подшипниктерге таасир этет, бул иштөөнүн биринчи апталарында өнүмдүүлүктү төмөндөт. Тактык лазердик түзөтүү куралдарын колдонуу жана акыркы бекитүүдөн мурун баштапкы чыбыкты текшерүү – бул оңой гана болтургучу проблеманы жоюп, фидердин иштөө мөөртүн көпчилүккө узартат.
Ротациялык аба килттик клапанымды чоң көлөмдүү материалдарды иштетүү системасына туура орнотулганын кандай текшерсем?
Клапаннын фланцы фидердин чыгаруу тескегине параллель экендигин, бардык болттор белгиленген моментте жылдыз сызыгы боюнча тартылганын, прокладкалар дээрлик тегиз орнотулганын жана туташтыруу жеринде материалдын агып чыгышы жок экендигин текшерүү. Ошондой эле, ички пластиналардын арасындагы аралык ротордун тегиз айлануусуна мүмкүндүк бергенин жана клапаннын киргизүүсүндөгү аба басымы фидердин белгиленген басым диапазонуна дал келгенин текшерүү.
Кандай учурда менин колдонум үчүн шнек фидери же ротациялык фидерди тандашым керек?
Талап кылынган так өлчөмдөгү жана жогорку тактыкта токтотулган майда тозолор үчүн винттүү токтотуучуну, ал эми жогорку өтүштүүлүк менен орточо тактыкта токтотулган чоң баштагы гранулярдык материалдар үчүн өнөрпосулук ротордук токтотуучуну тандаңыз. Колдонуу факторлору — булча размери, чоңдук тыгыздыгы, нымдуулугу жана талап кылынган өлчөмдөгү тактык — сиздин белгилүү чоңдуктагы материалдарды иштетүү системаларыңыз үчүн эң жакшы токтотуучуну аныктайт.