
 EN
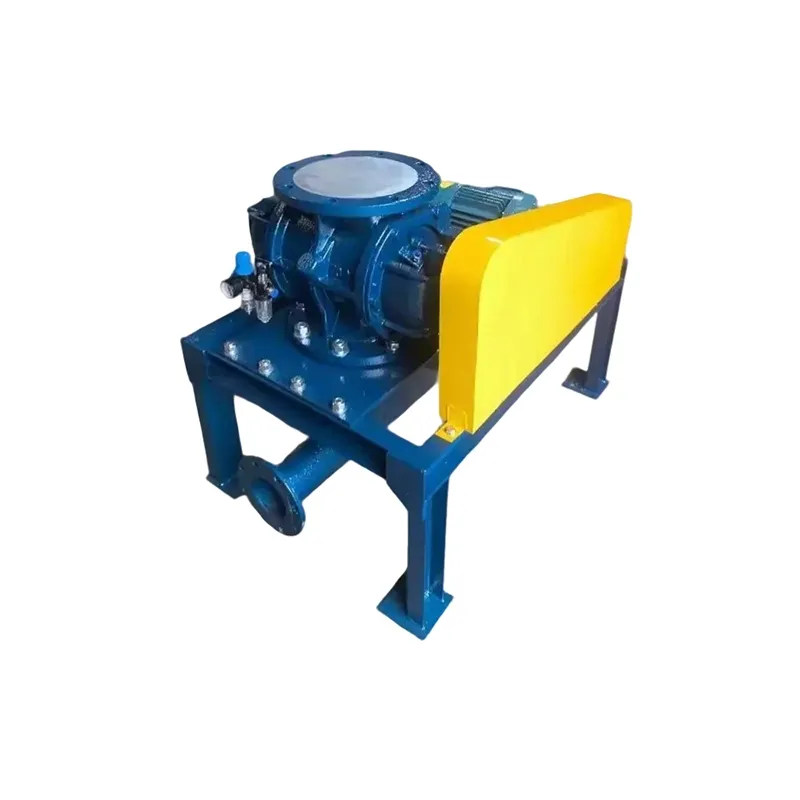
Industriell drehfütterer stellt einen kritischen Steuerpunkt in Systemen für die Schüttgut-Handhabung dar und reguliert den Durchfluss trockener Feststoffe aus Trichtern in pneumatische Förderleitungen oder andere nachgeschaltete Geräte. Bei Einbau-Fehlern wird die Zuverlässigkeit des Zuführers beeinträchtigt, die Wartungskosten steigen und Produktionsabläufe werden gestört. Das Verständnis der häufigsten Einbau-Fehler hilft Facility-Managern, Ingenieuren und Wartungsteams, kostspielige Ausfallzeiten zu vermeiden und eine konsistente Steuerung des Materialflusses sicherzustellen.
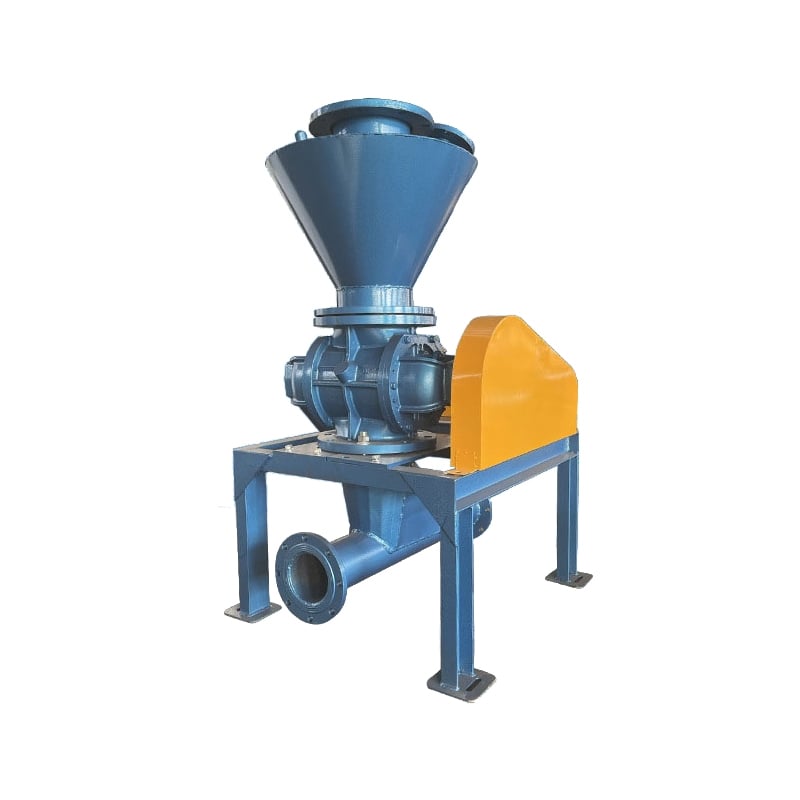
Die fachgerechte Montage eines industriellen Drehzuführers ist keine einmalige Aufgabe, sondern die Grundlage für eine dauerhafte Betriebseffizienz. Fehlausrichtung, unzureichende Dichtung, falsche Montageorientierung und unsachgemäße elektrische Integration sind Probleme, die in Branchen mit Systemen zur Schüttgutförderung regelmäßig auftreten. Durch frühzeitiges Erkennen dieser Fehlerquellen können Betreiber Korrekturmaßnahmen ergreifen, bevor es zu einer gravierenden Leistungseinbuße kommt.
Ausrichtungs- und Montagegrundlagenfehler
Auswirkung der Wellenfehlausrichtung auf den Rotorenbetrieb
Eine Wellenfehlausrichtung zwischen dem industriellen Drehzuführer und seinem Antriebsmotor oder Getriebe verursacht Vibrationen, ungleichmäßigen Rotorenverschleiß und vorzeitigen Lagerausfall. Winkelabweichungen, parallele Versätze oder axiale Fehlausrichtungen führen jeweils zu unterschiedlichen Ausfallarten, verringern jedoch sämtlich die nutzbare Lebensdauer rotierender Komponenten. Wenn ein industrieller Drehzuführer nicht koaxial mit dem anliegenden Antrieb ausgerichtet ist, entstehen seitliche Kräfte auf den Lagerringen, was Wärmeentwicklung und eine beschleunigte Alterung bewirkt. Montageteams sollten präzise Tasteruhren oder Laser-Ausrichtungswerkzeuge verwenden, um die Konzentrizität vor dem endgültigen Verschrauben zu überprüfen und sicherzustellen, dass die Rundlaufabweichung innerhalb der Herstellerangaben bleibt.
Fundamentabsenkung und Schwingungsentkopplung
Die Tragstruktur unter Anlagen zur Schüttgutförderung muss steif und eben sein, um eine Setzung oder Durchbiegung im Laufe der Zeit zu verhindern. Eine ungleichmäßige Fundamentsetzung führt dazu, dass sich der industrielle Drehzuführer leicht neigt, wodurch Lastungleichgewichte entstehen und die Schwingungsamplitude zunimmt. Unzureichende Schwingungsisolierungen verstärken die Schwingungen und leiten mechanische Spannungen an verschraubte Verbindungen weiter, was deren Lockerung beschleunigt. Installationen in Betrieben mit hoher Umgebungs-Schwingungsbelastung durch benachbarte Verarbeitungsanlagen profitieren erheblich von Elastomer-Isolierlagern, die für das Betriebsgewicht und die Drehzahl des Zuführers ausgelegt sind.
Dichtungs- und Druckmanagement-Herausforderungen
Unzureichende Gehäusedichtheit
Materialaustritt um das Gehäuse eines industriellen Drehzuführers weist auf defekte Dichtungen, unsachgemäße Dichtungsmontage oder unzureichendes Schraubendrehmoment hin. Ein Austritt bedeutet nicht nur Produktverlust; er signalisiert zudem, dass der innere Druckausgleich gestört ist, wodurch Umgebungsfeuchtigkeit und Verunreinigungen in den Rotorkanal eindringen können. Bei Betrieb von Schüttgutförderanlagen in feuchten oder staubigen Umgebungen beschleunigt dieses Eindringen die Korrosion und begünstigt das Festlaufen des Rotors. Techniker sollten sicherstellen, dass die Dichtungen gleichmäßig sitzen, die Schrauben dem vom Hersteller vorgegebenen Anzugsmuster folgen und Stützringe die Dichtungen bei Hochdruckanwendungen unterstützen.
Fehlgeschlagene Integration von Rotary Airlock Valve
Das Drehluftabsperreventil ist ein spezielles Bauteil zur Steuerung der Materialentnahme in Anlagen für die Schüttgutförderung; seine Integration mit einem industriellen Drehzuführer muss einen konstanten Druck aufrechterhalten und Lücken ausschließen. Eine falsche Ventilausrichtung, lose Schraubverbindungen oder eine fehlerhafte Ausrichtung der Kupplung beeinträchtigen die Dichtintegrität und ermöglichen das Zurückströmen der Förderluft in den Trichter. Wird ein Drehluftabsperreventil ohne ausreichendes Dichtmittel oder Dichtmaterial installiert, treten Mikro-Leckagen auf, die die Leistung über Wochen hinweg mindern. Zu den bewährten Installationsverfahren zählen das Auftragen von lebensmittelgeeignetem Silikondichtmittel, das Anziehen der Schrauben im Sternmuster sowie die Überprüfung, ob der Ventilkörper parallel zur Austrittsflansch des Zuführers liegt.
Betriebliche Konfiguration und Kompatibilitätsprobleme mit dem Fördergut
Drehzahlunterschied des Rotors gegenüber den Materialeigenschaften
Ein industrieller Drehzuführer mit falscher Rotorblattkonfiguration oder mit unpassender Drehzahl für die jeweilige Materialart weist vorzeitigen Verschleiß, Brückenbildung oder Materialtrennung auf. Feine, kohäsive Pulver erfordern moderate Drehzahlen, um zu verhindern, dass das Material durch die Taschendichtungen gedrückt wird, bevor die Taschen den Austragpunkt erreichen. Freifließende körnige Materialien hingegen benötigen möglicherweise höhere Rotordrehzahlen, um eine gleichmäßige volumetrische Dosierung sicherzustellen. Während der Inbetriebnahme sollten die Betreiber mithilfe der Dimensionierungskurven des Zuführerherstellers bestätigen, dass die Rotordrehzahl mit der Schüttdichte, der Korngröße und dem Feuchtigkeitsgehalt des Materials übereinstimmt.
Falsche Auswahl zwischen Schneckenzuführer und Drehzuführer
Installationsfehler resultieren manchmal aus der Auswahl des falschen Förderertyps für die jeweilige Anwendung. Ein Vergleich zwischen Schneckenförderer und Drehförderer zeigt, dass Schneckenförderer sich besonders für eine präzise volumetrische Dosierung feiner, abrasiver Pulver eignen, während ein industrieller Drehförderer für eine höhere Förderkapazität bei geringerer Genauigkeit konzipiert ist und sich für Schüttgüter mit mittlerer Korngröße eignet. Installateure, die einen industriellen Drehförderer an einer Stelle nachrüsten, für die ursprünglich ein Schneckenförderer vorgesehen war, stoßen häufig auf unzureichende Entleerungsregelung und Inkompatibilität mit nachgeschalteten Geräten. Standortingenieure sollten vor Inbetriebnahme überprüfen, ob der Förderertyp den Anwendungsanforderungen entspricht.
Probleme bei der elektrischen und steuerungstechnischen Integration
Drehrichtung des Motors und Phasenfolge
Ein industrieller Drehzuführer misst nicht korrekt, wenn der Antriebsmotor sich in falscher Richtung dreht; eine umgekehrte Drehrichtung bewirkt, dass das Material rückwärts geschoben wird oder gar nicht ausgetragen wird. Bei Dreiphasen-Motoranlagen ist die richtige Phasenfolge am Stern-Dreieck-Schalter oder am Frequenzumrichter (VFD) erforderlich, da eine falsche Phasenfolge bei der Erstinbetriebnahme oft unentdeckt bleibt – der Motor läuft nämlich trotzdem. Wartungspersonal sollte die Drehrichtung des Rotors physisch überprüfen, indem es die Schaufelbewegung durch Zugangsöffnungen oder Markierungen beobachtet, bevor das System unter Druck gesetzt wird. Eine einfache Drehfeldprüfung mit einem Multimeter oder einem Phasenfolgeprüfer vor der endgültigen elektrischen Abnahme verhindert diesen Installationsfehler.
Unzureichender Schutz der Steuerschaltung
Systeme für die Handhabung von Schüttgütern, die einen industriellen Drehzuführer enthalten, müssen über Druckentlastungsventile, thermischen Überlastschutz und lastabhängige Steuerkreise verfügen, um Schäden durch Verstopfung oder Überdruck zu vermeiden. Installationsfehler wie fehlende Entlastungsventile, zu kleine Druckleitungen oder ungeschützte elektrische Anschlüsse setzen den Drehzuführer Versagensursachen aus, die hätten vermieden werden können. Eine vollständige Steuerstrategie integriert Verriegelungskreise, die den Drehzuführer automatisch abschalten, sobald der Druck stromabwärts die zulässigen Grenzwerte überschreitet oder der Füllstand im Trichter unter die akzeptablen Mindestwerte fällt. Während der Installation müssen Techniker sicherstellen, dass alle Schutzeinrichtungen vorgesehen sind, auf die korrekten Sollwerte kalibriert wurden und für Wartungsarbeiten leicht zugänglich sind.
FAQ
Was ist die Hauptursache für industrielle Drehzuführung versagen bei der Inbetriebnahme?
Eine falsche Wellenausrichtung bei der Montage der Motor-Kupplung ist die häufigste Ursache für einen vorzeitigen Ausfall des Dosiergeräts. Eine Fehlausrichtung erzeugt Vibrationen und Lagerbelastungen, die die Leistung bereits in den ersten Betriebswochen beeinträchtigen. Der Einsatz präziser Laser-Ausrichtungswerkzeuge sowie die Überprüfung des Laufumfangs vor dem endgültigen Anziehen der Verbindung vermeidet dieses vermeidbare Problem und verlängert die Lebensdauer des Dosiergeräts deutlich.
Wie überprüfe ich, ob ein rotierendes Luftschleusenventil korrekt in mein Schüttgut-Handlingsystem eingebaut ist?
Stellen Sie sicher, dass der Ventilflansch parallel zur Austrittsöffnung des Dosiergeräts ausgerichtet ist, alle Schrauben sternförmig gemäß Spezifikation angezogen sind, die Dichtungen gleichmäßig sitzen und keine Materialleckage an der Verbindungsstelle auftritt. Prüfen Sie zudem, ob der innere Blattspielabstand eine reibungslose Rotoren-Drehung zulässt und ob der Luftdruck am Ventileinlass innerhalb des vom Dosiergerät spezifizierten Druckbereichs liegt.
Wann sollte ich einen Schnecken-Dosierer statt eines Rotations-Dosierers für meine Anwendung wählen?
Wählen Sie einen Schraubenförderer für feine Pulver, die eine präzise Dosierung und hohe Genauigkeit erfordern, und entscheiden Sie sich für einen industriellen Drehförderer für grobkörnige Schüttgüter mit hohem Durchsatz und mittlerer Steuerpräzision. Anwendungsparameter wie Korngröße, Schüttdichte, Feuchtigkeitsgehalt und erforderliche Dosiergenauigkeit bestimmen den optimalen Fördertyp für Ihr spezifisches Schüttgut-Handlingsystem.
Inhaltsverzeichnis
- Ausrichtungs- und Montagegrundlagenfehler
- Dichtungs- und Druckmanagement-Herausforderungen
- Betriebliche Konfiguration und Kompatibilitätsprobleme mit dem Fördergut
- Probleme bei der elektrischen und steuerungstechnischen Integration
-
FAQ
- Was ist die Hauptursache für industrielle Drehzuführung versagen bei der Inbetriebnahme?
- Wie überprüfe ich, ob ein rotierendes Luftschleusenventil korrekt in mein Schüttgut-Handlingsystem eingebaut ist?
- Wann sollte ich einen Schnecken-Dosierer statt eines Rotations-Dosierers für meine Anwendung wählen?