
 EN
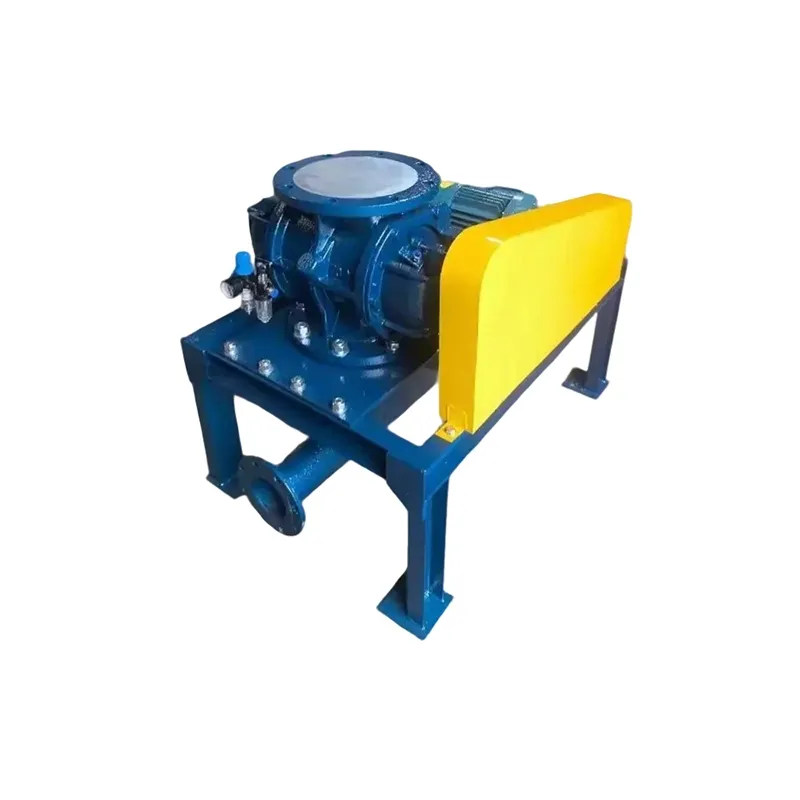
صناعي مغذية دوارة يُشكّل نقطة تحكّم جوهرية في أنظمة مناولة المواد السائبة، حيث ينظّم تدفق المواد الصلبة الجافة من الصوامع إلى خطوط النقل الهوائي أو غيرها من المعدات اللاحقة. وعند حدوث أخطاء في التركيب، فإنها تُضعف موثوقية المغذي، وتزيد تكاليف الصيانة، وتعطل جداول الإنتاج. وبفهم أكثر الأخطاء الشائعة في التركيب، يستطيع مدراء المرافق والمهندسين وفرق الصيانة منع توقف التشغيل المكلف وضمان التحكّم المتسق في تدفق المواد.
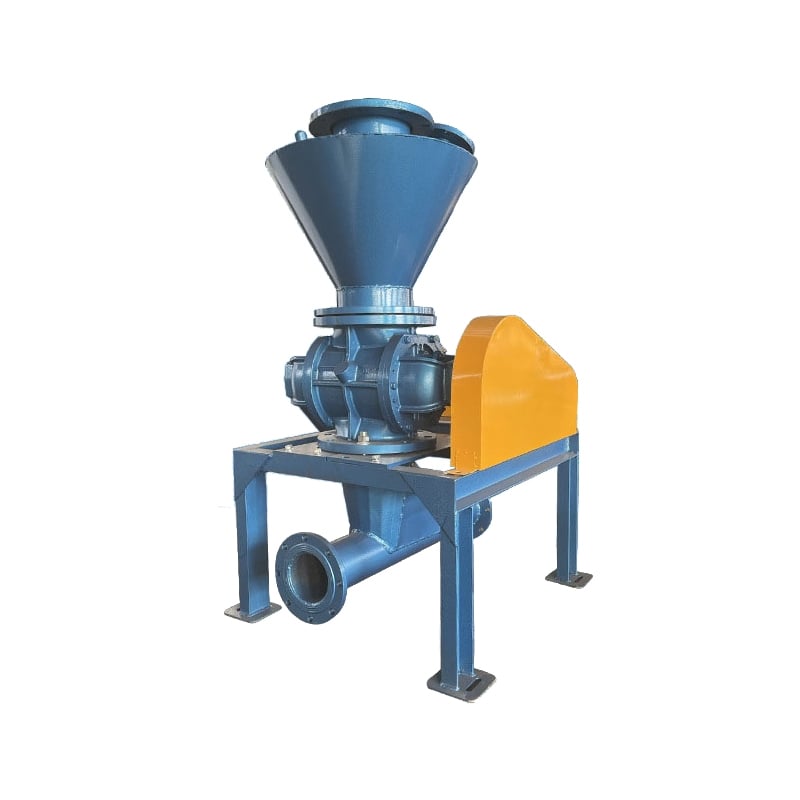
التثبيت السليم لموزِّع دوَّار صناعي ليس مهمةً لمرة واحدة فقط، بل هو الأساس الذي يُبنى عليه الكفاءة التشغيلية المستدامة. وتشمل المشكلات الشائعة التي تظهر في مختلف القطاعات التي تعتمد على أنظمة مناولة المواد السائبة عدم المحاذاة، وضعف الختم، وتثبيت الجهاز باتجاه غير صحيح، والتكامل الكهربائي غير الملائم. وبما أن المشغلين يستطيعون التعرُّف على هذه المخاطر مبكرًا، فإنهم يصبحون قادرين على اتخاذ الإجراءات التصحيحية قبل أن تتفاقم درجة انخفاض الأداء.
أعطال أساس التثبيت والمحاذاة
أثر عدم محاذاة العمود على تشغيل الدوار
يؤدي عدم انتظام المحور بين المغذّي الدوراني الصناعي ومحرّكه أو مخفض السرعة إلى اهتزازات، وتآكل غير منتظم للدوار، وفشل مبكر في المحامل. ويُسبّب كلٌّ من عدم انتظام الزاوية، والانحراف الموازي، والانحراف المحوري أنماط فشل مختلفة، لكنها جميعًا تقلّل العمر التشغيلي للمكونات الدوارة. وعندما لا يكون المغذّي الدوراني الصناعي مُرتَّبًا بشكل محوري مع مدخل القوة، تتراكم قوى جانبية على أسطح المحامل، ما يولّد حرارةً ويسرع من التدهور. وينبغي لفرق التركيب استخدام مؤشرات دورانية دقيقة أو أدوات ليزر لضبط المحاذاة للتحقق من التمركز قبل تثبيت البراغي نهائياً، وذلك لضمان بقاء الانحراف ضمن المواصفات التي يحدّدها المصنّع.
استقرار الأساس والعزل الاهتزازي
يجب أن يكون الهيكل الداعم الموجود تحت أنظمة مناولة المواد السائبة صلبًا ومستويًا لمنع الغور أو الانحراف مع مرور الزمن. ويؤدي غور الأساس غير المتساوي إلى ميل جهاز التغذية الدوّار الصناعي قليلًا، ما يُحدث اختلالات في الأحمال ويزيد سعة الاهتزاز. وتضخّم وسادات العزل الضعيفة للهزة الاهتزازات، فتنقل الإجهادات إلى الوصلات المثبتة بالبراغي وتسارع عملية فكّها. وتستفيد التركيبات في المرافق التي تشهد اهتزازًا محيطيًّا عاليًا ناتجًا عن معدات المعالجة القريبة بشكل كبير من وسادات عزل مصنوعة من المطاط، ومُصنَّفة لتحمل وزن جهاز التغذية وسرعته الدورانية أثناء التشغيل.
التحديات المتعلقة بالإغلاق وإدارة الضغط
ضعف سلامة إغلاق الغلاف
تسرب المادة حول غلاف المغذّي الدوراني الصناعي يشير إلى فشل الحشوات، أو تركيب الحشوات بشكل غير صحيح، أو عدم كفاية عزم تشديد البراغي. التسرب لا يمثل فقط فقدان المنتج فحسب، بل يدل أيضًا على أن توازن الضغط الداخلي قد اضطرب، ما يسمح بدخول الرطوبة والملوثات من الجو المحيط إلى تجويف الدوار. وعندما تعمل أنظمة مناولة المواد السائبة في بيئات رطبة أو مليئة بالغبار، فإن هذا الدخول يُسرّع من عملية التآكل ويشجّع على التصاق الدوار. ويجب على الفنيين التأكد من أن الحشوات موضوعة بشكل متساوٍ، وأن البراغي مشدودة وفق نمط العزم الموصى به من قِبل الشركة المصنعة، وأن الحلقات الداعمة تدعم الحشوات في التطبيقات ذات الضغط المرتفع.
أعطال دمج صمام القفل الهوائي الدوراني
صمام القفل الدوراني للهواء هو عنصر متخصص يُستخدم للتحكم في تصريف المواد في أنظمة مناولة المواد السائبة، ويجب أن تضمن دمجه مع المغذي الدوراني الصناعي الحفاظ على ضغطٍ ثابتٍ وإزالة أي فراغات. إن تركيب الصمام بشكل غير صحيح، أو وجود وصلات براغي فضفاضة، أو عدم انتظام في محاذاة التوصيلات يؤدي إلى تدهور سلامة الإغلاق والسماح بانعكاس الهواء الناقل إلى الخزان. وعند تركيب صمام القفل الدوراني دون استخدام مادة مانعة للتسرب أو طوق إغلاق كافٍ، تظهر تسريبات دقيقة تؤدي تدريجيًّا إلى انخفاض الأداء على مدى أسابيع. ومن أفضل الممارسات أثناء التركيب: استخدام مادة سيليكونية آمنة للاستعمال الغذائي كمانع للتسرب، وشَد البراغي وفق نمط النجمة، والتأكد من أن جسم الصمام موازٍ لشفة تصريف المغذي.
مشاكل التهيئة التشغيلية وتوافق المواد
عدم تطابق سرعة الدوار مع خصائص المادة
إنَّ جهاز التغذية الدوَّار الصناعي المُركَّب بتكوين غير صحيح لشفرات الدوار أو العامل بسرعة غير مناسبة لنوع المادة سيتعرَّض لتآكل مبكِّر أو انسداد أو فصل للمادة. فتحتاج المساحيق الناعمة الملتصقة إلى سرعات معتدلة لمنع دفع المادة عبر ختم الجيوب قبل وصول الجيوب إلى نقطة التفريغ. أما المواد الحبيبية ذات التدفق الحر، فربما تتطلَّب سرعات أعلى للدوار للحفاظ على قياس حجميٍّ ثابت. وخلال مرحلة التشغيل الأولي، يجب على المشغِّلين التأكُّد من أن سرعة الدوار تتوافق مع كثافة المادة الظاهرية وحجم جزيئاتها ومحتواها من الرطوبة، وذلك بالرجوع إلى منحنيات تحديد الأحجام التي يوفِّرها مصنع جهاز التغذية.
اختيار غير مناسب بين جهاز التغذية اللولبي وجهاز التغذية الدوَّار
أحيانًا تنشأ أخطاء التركيب من اختيار نوع المُغذّي غير المناسب للتطبيق. ويبيّن مقارنة بين المُغذّي اللولبي والمُغذّي الدوراني أن المُغذّي اللولبي يتميّز بدقة عالية في القياس الحجمي للمساحيق الناعمة والكاشطة، بينما يركّز المُغذّي الدوراني الصناعي على القدرة العالية والدقة الأقل في قياس المواد السائبة ذات الأحجام الجزيئية المعتدلة. وغالبًا ما يواجه المُركِّبون الذين يستبدلون مُغذّيًا دوّارًا صناعيًّا في موقع كان مُخصَّصًا أصلاً لمُغذٍ لولبي تحكّمًا غير كافٍ في معدل التفريغ وعدم توافق مع المعدات اللاحقة. وينبغي على المهندسين الميدانيين التأكّد من أن نوع المُغذّي يتطابق مع متطلبات التطبيق قبل بدء التشغيل.
مشاكل دمج الأنظمة الكهربائية وأنظمة التحكّم
اتجاه دوران المحرك وتسلسل الطور
لن يقيس الموزع الدوراني الصناعي بشكلٍ دقيق إذا دوران محرك القيادة في الاتجاه الخاطئ، ويؤدي الدوران العكسي إلى دفع المادة للخلف أو عدم تصريفها على الإطلاق. وتتطلب تركيبات المحرك ثلاثي الطور ترتيبًا صحيحًا للمراحل عند جهاز التشغيل أو محول التردد المتغير (VFD)، لأن الخطأ في ترتيب المراحل غالبًا ما يمر دون اكتشاف أثناء التشغيل الأولي، إذ يستمر المحرك في الدوران رغم ذلك. وينبغي لموظفي الصيانة التحقق جسديًّا من اتجاه دوران الدوار بمراقبة حركة الشفرات عبر فتحات الوصول أو بالعلامات المُرسومة قبل رفع الضغط على النظام. وبإمكان إجراء بسيط لفحص ترتيب المراحل باستخدام متعدد القياسات أو جهاز ترتيب المراحل قبل إتمام التوقيع النهائي على التوصيلات الكهربائية أن يمنع هذا الخطأ في التركيب.
حماية غير كافية لدائرة التحكم
نظام معالجة المواد السائبة التي تتضمن موزِّعًا دوَّارًا صناعيًّا يجب أن تكون مزودة بصمامات تخفيف الضغط، وحماية من التحمُّل الحراري، ودوائر استشعار الحمل لمنع التلف الناتج عن الانسداد أو ارتفاع الضغط. وأي إهمال في التركيب — مثل عدم تركيب صمامات التخفيف، أو استخدام خطوط ضغط أصغر من الحجم المطلوب، أو ترك الطرفية الكهربائية دون حماية — يعرِّض الموزِّع لمخاطر الفشل التي كان يمكن تجنُّبها. وتتضمن الاستراتيجية الكاملة للتحكم دوائر ترابط توقف تشغيل الموزِّع تلقائيًّا إذا تجاوز الضغط في الجزء التالي الحدود المسموح بها، أو إذا انخفض مستوى المادة في الخزان عن الحد الأدنى المقبول. وخلال عملية التركيب، يجب على الفنيين التأكُّد من أن جميع أجهزة الحماية مُحدَّدة وفق المواصفات، ومُعايرة عند القيم المُقرَّرة بدقة، وسهلة الوصول لغرض الصيانة.
الأسئلة الشائعة
ما السبب الرئيسي لـ مغذٍ صناعي دوار الفشل أثناء مرحلة التشغيل الأولي؟
عدم اصطفاف العمود أثناء تركيب الاقتران المحرك هو السبب الأكثر شيوعًا لفشل المغذي في مراحله المبكرة. ويؤدي هذا عدم الاصطفاف إلى اهتزاز وإجهاد في المحامل، ما يؤدي إلى تدهور الأداء خلال الأسابيع الأولى من التشغيل. وباستخدام أدوات محاذاة ليزرية دقيقة والتحقق من الانحراف الدوراني قبل التثبيت النهائي، يمكن القضاء على هذه المشكلة التي يمكن تفاديها، مما يطيل عمر المغذي بشكل كبير.
كيف أتحقق من أن صمام قفل الهواء الدوراني مُركَّب بشكل صحيح مع أنظمة مناولة المواد السائبة الخاصة بي؟
تحقَّق من أن شفة الصمام موازية لمنفذ إخراج المغذي، وأن جميع البراغي مشدودة وفق المواصفات المحددة وبترتيب نجمي، وأن الحشوات موضوعة بشكل منتظم، وألا يكون هناك تسرب لأي مادة حول نقطة الاتصال. وبالإضافة إلى ذلك، تأكَّد من أن المسافة بين الشفرات الداخلية تسمح بدوران الدوار بسلاسة، وأن ضغط الهواء عند مدخل الصمام متوافق مع مدى الضغط المُحدَّد للمغذي.
متى يجب أن أختار مغذيًا حلزونيًّا مقابل مغذيًا دوّارًا لتطبيق معين؟
اختر موزِّعَ المسامير لمساحيق دقيقة تتطلب قياسًا دقيقًا ودقة عالية، واختر موزِّعًا دوَّارًا صناعيًّا للمواد الحبيبية السائبة التي تحتاج إلى إنتاجية عالية مع دقة تحكُّم معتدلة. وتحدد عوامل التطبيق مثل حجم الجسيمات وكثافتها الظاهرية ومحتواها من الرطوبة والدقة المطلوبة في القياس النوع الأمثل لموزِّع المواد السائبة في أنظمتك المُخصَّصة.