
 EN
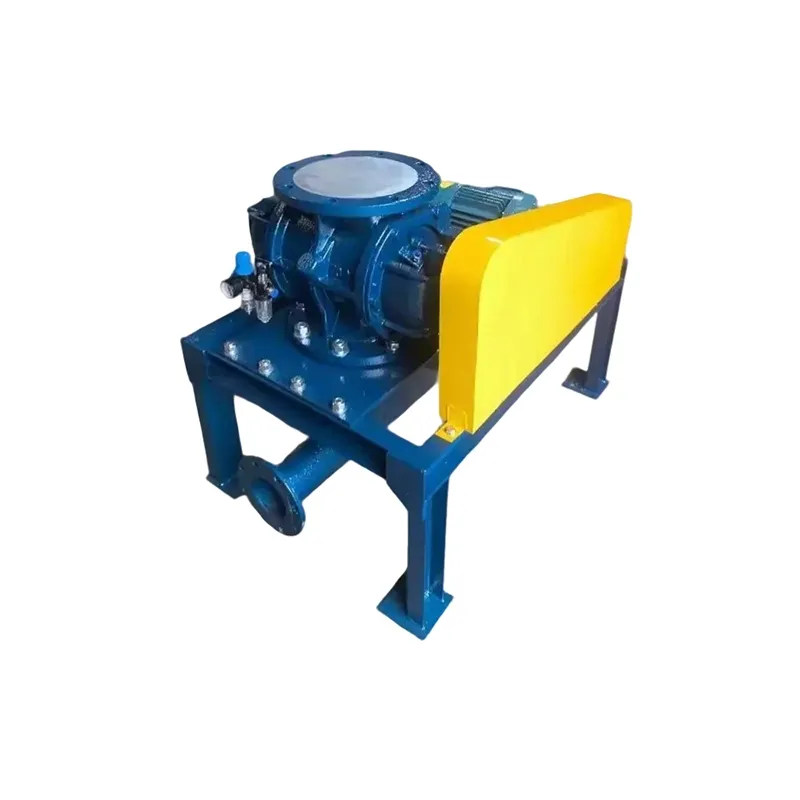
Teollinen kierrantoajoittin toimii kriittisenä ohjauspisteenä massamateriaalin käsittelyjärjestelmissä säätäen kuivien kiinteiden aineiden virtausta varastoputkista paineilmakuljetuslinjoihin tai muuhun alapuolella olevaan laitteistoon. Kun asennusvirheitä tapahtuu, ne heikentävät syöttimen luotettavuutta, lisäävät huoltokustannuksia ja häiritsevät tuotantoaikataulua. Yleisimpien asennusvirheiden tunteminen auttaa tehdashallintoa, insinöörejä ja huoltotiimejä estämään kalliita pysähtymisiä ja varmistamaan johdonmukaisen materiaalivirran säädön.
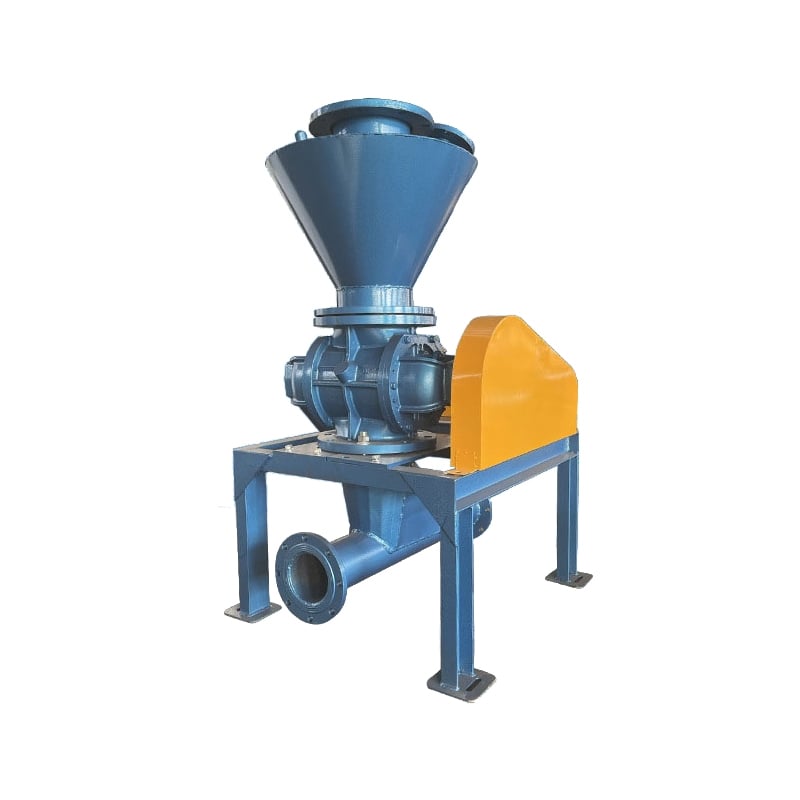
Teollisen pyörivän syöttimen oikea asennus ei ole yksikertainen tehtävä, vaan se muodostaa kestävän toimintatehokkuuden perustan. Akselin vinoutuma, riittämätön tiivistys, väärä kiinnitysasento ja virheellinen sähköinen integraatio ovat ongelmia, jotka esiintyvät usein eri teollisuuden aloilla, joissa käytetään massamateriaalin käsittelyjärjestelmiä. Tunnistamalla nämä ongelmat varhaisessa vaiheessa käyttäjät voivat toteuttaa korjaavia toimenpiteitä ennen kuin suorituskyvyn heikkeneminen muuttuu vakavaksi.
Akselin vinoutuma ja kiinnityksen perustan epäonnistuminen
Akselin vinoutuman vaikutus roottorin toimintaan
Teollisen pyörivän syöttimen ja sen käyttömoottorin tai vähentäjän välisen akselin epäsuorakulmaisuus aiheuttaa värinää, epätasaisen roottorin kulumisen ja varhaisen laakerin vaurioitumisen. Kulmaepäsuorakulmaisuus, rinnakkainen poikkeama tai aksiaalinen epäsuorakulmaisuus aiheuttavat kukin erilaisia vikaantumismalleja, mutta kaikki vähentävät pyörivien komponenttien käyttöikää. Kun teollinen pyörivä syöttin ei ole koaksiaalisesti asennettu tulevaan voimanvälitykseen, laakerien juoville kohdistuu sivusuuntainen voima, joka tuottaa lämpöä ja nopeuttaa rappeutumista. Asennustiimien tulisi käyttää tarkkoja kiertoindikaattoreita tai laser-tasausvälineitä tarkistakseen keskitetyyden ennen lopullista ruuvaukseen, varmistaen, että pyörähdyspoikkeama pysyy valmistajan määrittelemien tarkkuusvaatimusten sisällä.
Perustan painuminen ja värinän eristäminen
Erämaahan käsittelyjärjestelmien alla olevan tukirakenteen on oltava jäykkä ja tasainen, jotta vältetään painuminen tai taipuminen ajan myötä. Epätasaisen perustan painuminen saa teollisuuden pyörivän syöttimen kallistumaan hieman, mikä aiheuttaa kuormien epätasapainon ja lisää värähtelyn amplitudia. Huonot värähtelyn eristyskiinnitykset vahvistavat värähtelyjä, joista jännitys siirtyy ruuviliitoksiin ja nopeuttaa niiden löystymistä. Asennukset tiloissa, joissa läheisessä prosessointilaitteessa esiintyy korkeaa ympäröivää värähtelyä, hyötyvät merkittävästi elastomeerieristyskiinnityksistä, jotka on suunniteltu syöttimen käyttöpainolle ja pyörimisnopeudelle.
Tiivistystä ja paineen hallintaa koskevat haasteet
Riittämätön koteloitiin liittyvän tiivistyksen eheys
Teollisen pyörivän syöttimen kotelon ympärillä havaittu materiaalin vuoto viittaa epäonnistuneisiin tiivistimiin, virheelliseen tiivistimien asennukseen tai riittämättömään ruuvien kiristysmomenttiin. Vuoto ei ainoastaan merkitse tuotteen menetystä; se myös osoittaa, että sisäinen painetasapaino on häiriintynyt, mikä mahdollistaa ympäristön kosteuden ja epäpuhtauksien pääsyn roottorikammioon. Kun erämaisissa materiaalin käsittelyjärjestelmissä toimitaan kosteissa tai pölyisissä ympäristöissä, tämä tunkeutuminen nopeuttaa korroosiota ja edistää roottorin tarttumista. Teknikoiden tulee varmistaa, että tiivistimet on asennettu tasaisesti, ruuvit noudattavat valmistajan määrittelemää kiristysmomenttijärjestystä ja että varatiivistimet tukevat tiivistimiä korkeapaineisissa sovelluksissa.
Pyörivän ilmansulun venttiilin integraatiovirheet
Pyörivä ilmansulkuventtiili on erikoiskomponentti, jota käytetään materiaalin poistamisen säätöön massamateriaalin käsittelyjärjestelmissä, ja sen integrointi teolliseen pyörivään syöttimeen vaatii paineen vakautta ja aukkojen poistamista. Virheellinen venttiilin asento, löysät ruuviyhteydet tai epäsoiva kytkimen tasaus heikentävät tiivistyksen kokonaisuutta ja mahdollistavat kuljetusilman takaisin pääsyn varastointisäiliöön. Kun pyörivä ilmansulkuventtiili asennetaan ilman riittävää tiivistysainetta tai tiivistepalaa, syntyy mikrovuotoja, jotka heikentävät suorituskykyä viikkojen aikana. Asennuksen parhaat käytännöt sisältävät elintarvikkeisiin soveltuvan silikoni-tiivistysaineen käytön, ruuvien kiristämisen tähtikuvioon ja venttiilin rungon suuntaamisen yhdensuuntaisesti syöttimen poistoputken liitospinnan kanssa.
Käyttökonfiguraatio ja materiaaliyhteensopivuusongelmat
Rotorin nopeuden epäsovitteisuus materiaalin ominaisuuksiin
Teollisuuden pyörivä syöttölaite, jossa on vääränlainen roottorisivun asennus tai joka toimii materiaalin tyypille sopimattomalla nopeudella, kokee ennenaikaista kulumista, tukkeutumisia tai materiaalin eriytymistä. Hienot, koheesiiviset jauheet vaativat kohtalaisia nopeuksia, jotta materiaalia ei työnnetä taskusuojien läpi ennen kuin taskut saavuttavat purkupaikan. Toisaalta vapaasti virtaavat raekertaiset materiaalit saattavat vaatia nopeampaa roottorin pyörimisnopeutta jatkuvan tilavuussyöttömittauksen varmistamiseksi. Käynnistysvaiheessa käyttäjien tulee varmistaa, että roottorin nopeus vastaa materiaalin lujuutta, hiukkasenkokoja ja kosteusprosenttia, viitaten syöttölaitteen valmistajan mitoituskäyriin.
Ruuvisyöttimen ja pyörivän syöttimen valintavirhe
Asennusvirheet johtuvat joskus väärän tyypin syöttimen valinnasta sovellukseen. Ruuvisyöttimen ja pyörivän syöttimen vertailu osoittaa, että ruuvisyöttimet ovat erinomaisia tarkassa tilavuuspohjaisessa mittauksessa hienoille, koville jauheille, kun taas teollinen pyörivä syöttin on optimoitu suurempitehoiselle, vähemmän tarkalle mittaukselle massamaisille materiaaleille keskimittaisilla hiukkasikoilla. Asentajat, jotka korvaavat paikallisesti alkuperäisesti määritellyn ruuvisyöttimen teollisella pyörivällä syöttimellä, kohtaavat usein riittämättömän purkunopeuden säädön ja epäyhteensopivuuden alapuolella olevan laitteiston kanssa. Sivuston insinöörien tulee varmistaa, että syöttimen tyyppi vastaa sovelluksen vaatimuksia ennen käyttöönottoa.
Sähkö- ja ohjausjärjestelmien integrointiongelmat
Moottorin pyörimissuunta ja vaihejärjestys
Teollinen pyörivä syöttölaite ei mitannut oikein, jos moottorin pyörimissuunta on väärä, ja käänteinen pyörimissuunta aiheuttaa materiaalin työntämisen taaksepäin tai sen purkamattomuuden kokonaan. Kolmivaiheisten moottorien asennuksissa vaaditaan oikea vaihejärjestys käynnistimessä tai taajuusmuuttajassa, koska virheellinen vaihejärjestys jää usein havaitsematta alustavassa käynnistyksessä, sillä moottori kuitenkin pyörii. Huoltohenkilön tulee tarkistaa roottorin pyörimissuunta fyysisesti havainnoimalla siiven liikettä pääsyaukojen tai merkintöjen kautta ennen järjestelmän paineistamista. Yksinkertainen vaihejärjestyksen tarkistus multimetrit tai vaihejärjestysmittari avulla ennen lopullista sähköistä hyväksyntää estää tämän asennusvirheen.
Riittämätön ohjauspiirin suojaus
Erämaakäsittelyjärjestelmät, joihin kuuluu teollinen pyörivä syöttölaite, vaativat paineenvapautusventtiilit, lämpöylikuormitussuojaus ja kuorman tunnistamiseen perustuvat piirit estääkseen vaurioita tukoksista tai liiallisesta paineesta. Asennuksessa tehdyt puutteet, kuten puuttuvat vapautusventtiilit, liian pienikokoiset paineputket tai suojaamattomat sähköliitännät, altistavat syöttölaitteen vioittumismuodoille, jotka olisi voitu estää. Täydellinen ohjausstrategia sisältää lukituspiirit, jotka pysäyttävät syöttölaitteen, jos alapuolisen osan paine ylittää rajat tai jos varastokäytävän täyttötaso laskee hyväksytyn minimin alapuolelle. Asennuksen aikana teknikoiden on varmistettava, että kaikki suojalaitteet on määritelty, kalibroitu oikeille asetusarvoille ja niiden huolto on mahdollista.
UKK
Mikä on pääasiallinen syy teollinen pyörivä syöttölaite viatulle käyttöönotolle?
Akselin epäsuoruus moottorikytkennän asennuksen aikana on yleisin syy varhaiseen syöttimen vikaantumiseen. Epäsuoruus aiheuttaa värinää ja laakerien kuormitusta, mikä heikentää suorituskykyä jo käyttöajan ensimmäisten viikkojen aikana. Tarkkojen laser-tasausvälineiden käyttö ja pyörivän osan runoutin tarkistaminen ennen lopullista kiinnitystä poistavat tämän estettävissä olevan ongelman ja pidentävät merkittävästi syöttimen käyttöikää.
Miten voin tarkistaa, onko pyörivä ilmansulkuventtiili asennettu oikein joukkomateriaalin käsittelyjärjestelmiini?
Tarkista, että venttiilin liitoslaippa on yhdensuuntainen syöttimen poistoportin kanssa, kaikki ruuvit on kiristetty määritellyn momentin mukaisesti tähtikuvioon, tiivisteet ovat tasaisesti paikoillaan ja materiaalia ei vuoda liitoskohdasta. Lisäksi varmista, että sisäisten siipien välistä väliä on riittävästi sileän roottorin pyörimisen mahdollistamiseksi ja että venttiilin tulopuolen ilmanpaine vastaa syöttimen nimellispainearvoja.
Milloin minun pitäisi valita ruuvisyöttin vs. pyörivä syöttin sovellukseeni?
Valitse ruuvisyöttölaite hienoille jaukoille, jotka vaativat tarkkaa mittauskykyä ja korkeaa tarkkuutta, ja valitse teollinen pyörivä syöttölaite suurille raakamateriaalikerroille, joille vaaditaan korkeaa käsittelykapasiteettia ja kohtalaista säätötarkkuutta. Sovelluskohtaiset tekijät, kuten hiukkaskoko, tilavuuspaino, kosteusprosentti ja vaadittu mittausarkuus, määrittävät parhaan syöttölaitetyypin tiettyihin raakamateriaalien käsittelyjärjestelmiin.