
 EN
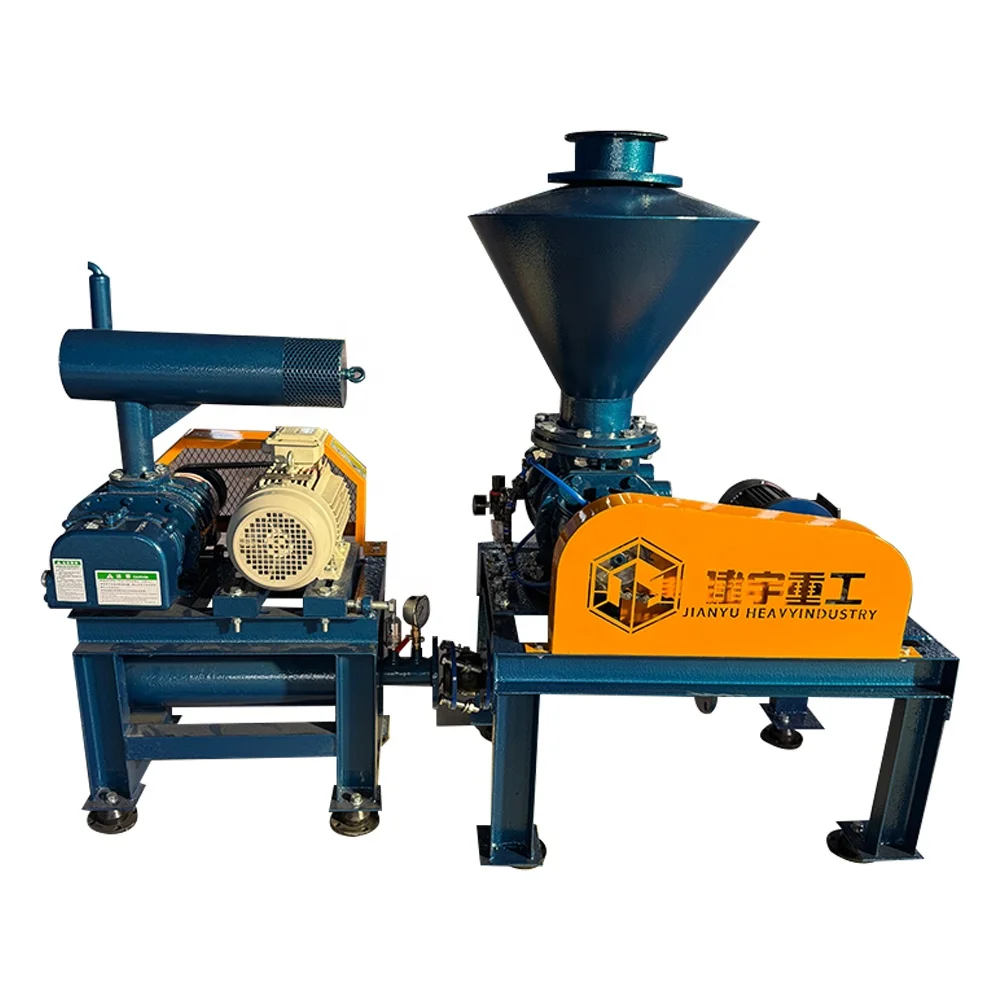
А роторний лопатевий нагнітач є критичним активом у багатьох промислових операціях, забезпечуючи стабільний потік повітря для пневматичного транспорту, обробки матеріалів та застосувань, чутливих до тиску. Ці машини позитивного витіснення працюють шляхом утримання повітря між обертовими кулачками та корпусом, примушуючи його проходити через вихідні отвори з мінімальними пульсаціями. Розуміння вимог щодо технічного обслуговування, які забезпечують роботу цього обладнання на піковій ефективності, є обов’язковим для мінімізації простоїв, подовження терміну служби обладнання та захисту продуктивності ваших операцій. Належне обслуговування безпосередньо забезпечує надійну роботу, знижене енергоспоживання та нижчі загальні експлуатаційні витрати в різноманітних застосуваннях нагнітачів позитивного витіснення.
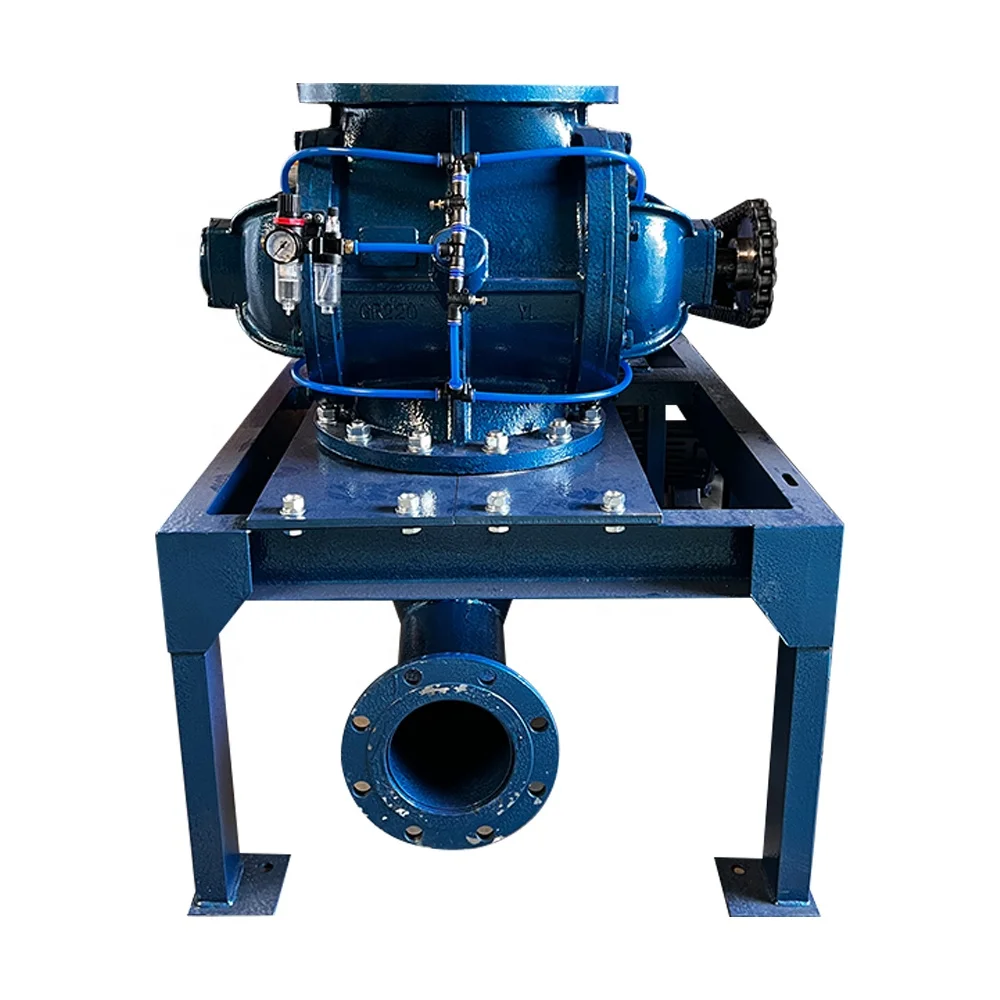
Ефективним ротаційний дутяк обслуговування та усунення несправностей починаються з комплексного розуміння принципу роботи цих машин і причин погіршення їхньої продуктивності. Специфікації повітряних насосів низького тиску й високого об’єму вимагають точного інженерного проектування, жорстких допусків і постійної мастильної змащеності для надійної роботи. Невиконання регулярних заходів технічного обслуговування призводить до ланцюгової реакції проблем: прискорюється знос підшипників, порушується герметичність ущільнень, температура на виході небезпечно підвищується, а ефективність різко знижується. У цьому посібнику розглядаються стратегії профілактичного обслуговування, які зберігають ваші інвестиції й забезпечують надійне й економічне виконання обладнанням вимог експлуатації.
Основні графіки профілактичного обслуговування
Управління мастильними матеріалами та мастильними маслами
Правильне мащення є основою надійності та тривалого терміну експлуатації роторних лопатевих нагнітачів. Олія циркулює через внутрішні канали, охолоджує поверхні підшипників, зменшує тертя й захищає критичні компоненти від зношування. Використання олії тієї марки та в’язкості, що вказана виробником, є обов’язковим. Синтетичні олії часто забезпечують кращу продуктивність у різних температурних діапазонах і подовжують інтервали заміни порівняно зі звичайними мінеральними оліями. Перевіряйте рівень олії щотижня на агрегатах із масловим щупом і підтримуйте його в межах позначених значень, щоб забезпечити достатній захист.
Встановлення задокументованого графіку заміни мастила запобігає відкладенню технічного обслуговування, що призводить до накопичення проблем у майбутньому. Більшість виробників рекомендують замінювати мастило кожні 500–1000 годин роботи, залежно від умов експлуатації, чистоти повітря та типу мастила. У спекотному й пиллястому середовищі може знадобитися частіша заміна. Під час заміни мастила перевіряйте відпрацьоване мастило на наявність металевих частинок, зміни кольору або ознак забруднення водою. Ці ознаки свідчать про внутрішнє зношення або протікання системи охолодження, що вимагає негайного виявлення й усунення перед відновленням нормальної роботи.
Перевірка й заміна повітряного фільтра
Чистота повітряного впуску безпосередньо впливає на обслуговування роторних нагнітачів та успішність усунення несправностей. Забруднення частинками прискорює внутрішнє зношування, особливо на точних лопатях та поверхнях підшипників. Перевіряйте повітряні фільтри через регулярні інтервали й замінюйте їх, коли перепад тиску перевищує рекомендації виробника. Забруднений фільтр змушує нагнітач працювати інтенсивніше, підвищуючи температуру нагнітання й знижуючи ефективність, тоді як у застосуваннях з позитивним зміщенням нагнітачів потрібна стабільна продуктивність. Очищайте елементи фільтрів стисненим повітрям, подаючи його з чистого боку, а ніколи — з забрудненого, щоб уникнути заглиблення накопичених частинок глибше в фільтруючий матеріал.
Розгляньте можливість встановлення магнітних пробок для скидання та оглядових отворів на лініях випуску, щоб контролювати наявність забруднювачів, які можуть обходити первинну фільтрацію. Поява частинок у випускному потоці свідчить про несправність фільтра або забруднення на попередніх етапах. Негайно усуньте виявлені проблеми, щоб запобігти пошкодженню системи на подальших етапах і забезпечити надійну роботу нагнітачів об’ємного типу на вашому підприємстві.
Моніторинг роботи та контроль температури
Контроль температури випускного потоку
Температура випуску є критичним показником стану вашого роторного лопатевого нагнітальника. Із часом експлуатації або зниженням ефективності роботи температура випуску підвищується, що свідчить про зростання внутрішнього опору або про зношення деталей, яке вимагає уваги. Надмірне нагрівання прискорює розклад мастила, погіршує стан ущільнювальних матеріалів та значно скорочує термін служби підшипників. Встановіть систему моніторингу температури на випускних патрубках і визначте максимальні робочі пороги відповідно до технічних характеристик обладнання. Для низьконапірних високопродуктивних повітряних насосів типові граничні температури випуску становлять від 200°F до 230°F залежно від моделі та умов застосування.
Коли температури розряду перевищують нормальні межі, систематично встановлюйте їхні первинні причини. Забруднені повітряні фільтри змушують вентилятор працювати інтенсивніше, що призводить до надлишкового нагрівання. Зношені лопаті або підшипники збільшують внутрішнє тертя й енергетичні втрати. Недостатнє охолодження або порушення циркуляції мастила прискорюють підвищення температури. Виявляючи та усуваючи причини підвищення температури вчасно, ви запобігаєте катастрофічним відмовам і забезпечуєте безпечні умови експлуатації.
Оцінка шуму та вібрації
Незвичайні шуми або вібраційні патерни є ранніми сигналами про виникнення проблем у процесі обслуговування та усунення несправностей роторних нагнітачів. У нормальних умовах експлуатації виникає характерний гул і регулярний пульсуючий тон. Шкребучі звуки, писк або нерегулярні ритмічні шуми свідчать про пошкодження підшипників, ослаблення компонентів або контакт лопатей із корпусом. Надмірна вібрація, що передається через опорні ніжки, вказує на невідповідність осей, зношені підшипники або структурну розбалансованість — ці явища вимагають негайного втручання, перш ніж пошкодження пошириться на пов’язані системи.
Встановіть базові акустичні та вібраційні профілі під час нормальної експлуатації, щоб оперативно виявляти зміни, що свідчать про виникнення проблем. Періодичний моніторинг вібрації за допомогою переносних приладів забезпечує об’єктивні дані про стан обладнання й сприяє прогнозуванню потреб у технічному обслуговуванні до того, як відбудуться неочікувані відмови.
Цілісність ущільнень та контроль тиску в системі
Оцінка стану ущільнень
Ущільнювальні кільця на валу запобігають витоку мастила та проникненню забруднень, що погіршує продуктивність і надійність роторних лопатевих нагнітачів. Постійне виділення мастила навколо валів зазвичай свідчить про деградацію ущільнень, яку потрібно усунути шляхом заміни до повного виходу з ладу. Відмова ущільнень прискорюється, коли тиск на нагнітанні перевищує проектні параметри або коли якість мастила погіршується. Підтримання правильного тиску на нагнітанні в межах обмежень, встановлених виробником, захищає ущільнення й значно подовжує їхній термін експлуатації.
Для нагнітачів об’ємного типу, де вимагаються високі експлуатаційні показники, проводьте щоквартальні перевірки ущільнень, щоб вчасно виявити ознаки зносу. Фіксуйте спостереження та плануйте заміну ущільнень під час регламентного технічного обслуговування, а не чекайте на аварійну відмову, що призводить до невідкладного простою.
Перевірка функціонування звільнювального клапана
Клапани аварійного звільнення захищають ваш роторний лопатевий нагнітач і пов’язані системи від небезпечних стрибків тиску. Ці компоненти мають функціонувати надійно, щоб запобігти пошкодженню обладнання й забезпечити цілісність експлуатації. Перевірте реакцію клапана аварійного звільнення, поступово підвищуючи зворотний тиск у системі й одночасно спостерігаючи за манометрами. Клапан має плавно відкриватися при заданому значенні тиску й забезпечувати стабільну дію звільнення протягом усього нормального діапазону роботи. У специфікаціях повітряного насоса низького тиску й високої продуктивності зазвичай встановлюють значення тиску звільнення на основі конструкції обладнання, граничних характеристик матеріалів та вимог застосування.
Якщо клапани аварійного звільнення не реагують належним чином або залишаються відкритими, негайно виконайте технічне обслуговування або замініть їх. Заклинені клапани призводять до неконтрольованих умов тиску або дозволяють неконтрольований викид, що порушує роботу системи й створює небезпечні умови для персоналу та обладнання.
Часті запитання
Як часто потрібно змінювати мастило в роторному лопатевому нагнітачі?
Інтервали заміни мастила зазвичай становлять від 500 до 1000 робочих годин, залежно від умов експлуатації та типу мастила. У спекотніших і більш пилових середовищах може знадобитися частіша заміна. Завжди дотримуйтесь конкретних рекомендацій виробника вашого обладнання й візуально контролюйте стан мастила на ознаки забруднення або деградації, що можуть вимагати ранньої заміни навіть за відсутності досягнення запланованих інтервалів.
Що викликає надмірну температуру нагнітання в роторному нагнітачі?
Надмірна температура нагнітання зазвичай виникає через засмічені повітряні фільтри, що змушують нагнітач працювати інтенсивніше, зношені внутрішні компоненти, які збільшують тертя, недостатню циркуляцію або охолодження мастила, або надмірний протитиск у системі, що перевищує проектні межі. Систематично аналізуйте зростання температури: перевірте стан фільтрів, огляньте систему на наявність витоків, переконайтеся у правильному рівні та циркуляції мастила, а також підтвердіть, що тиск у системі залишається в межах специфікацій виробника для ваших застосувань з об’ємними нагнітачами.
Як можна виявити ранні ознаки пошкодження підшипників роторного нагнітальника?
Уважно слухайте: гучне тертя, писк або нерегулярні шумові патерни, що відрізняються від звичайних звуків під час експлуатації. Стежте за температурою на виході — неочікуване підвищення вказує на зростання тертя. Перевіряйте наявність незвичайних вібрацій, що передаються через кріплення обладнання. Огляньте мастило на наявність металевих частинок — це свідчить про внутрішнє зношування. Разом ці ознаки вказують на пошкодження підшипників, що вимагає заміни підшипників або професійного обслуговування до повного виходу з ладу, щоб уникнути каскадних пошкоджень обладнання та дорогоцінного простою.