
 EN
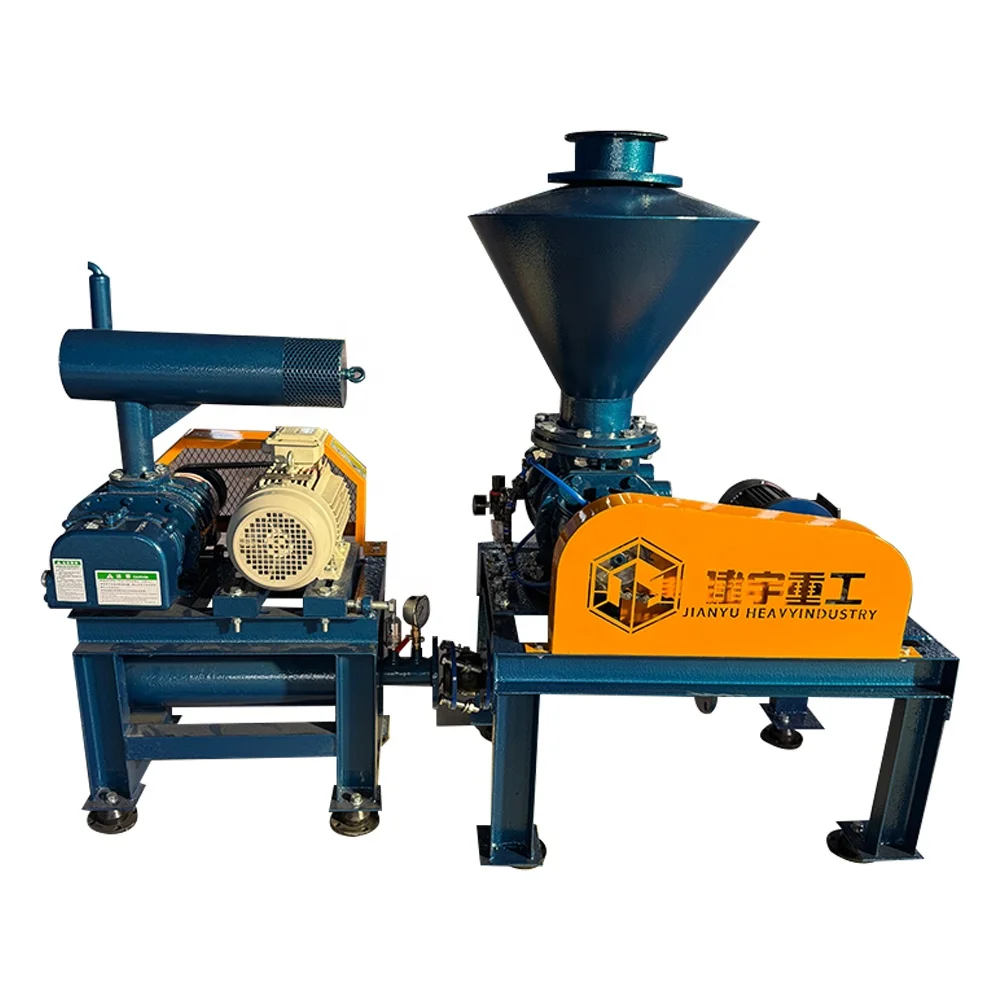
Asoplador de lóbulos rotativos representa un activo crítico en muchas operaciones industriales, proporcionando un caudal de aire constante para el transporte neumático, la manipulación de materiales y aplicaciones sensibles a la presión. Estas máquinas de desplazamiento positivo funcionan atrapando aire entre lóbulos rotativos y la carcasa, forzándolo a pasar por los orificios de descarga con mínima pulsación. Comprender los requisitos de mantenimiento que mantienen este equipo funcionando con máxima eficiencia es fundamental para minimizar el tiempo de inactividad, prolongar la vida útil del equipo y proteger la productividad operativa. El cuidado adecuado se traduce directamente en un rendimiento fiable, un menor consumo energético y unos costes operativos totales más bajos en diversas aplicaciones de soplantes de desplazamiento positivo.
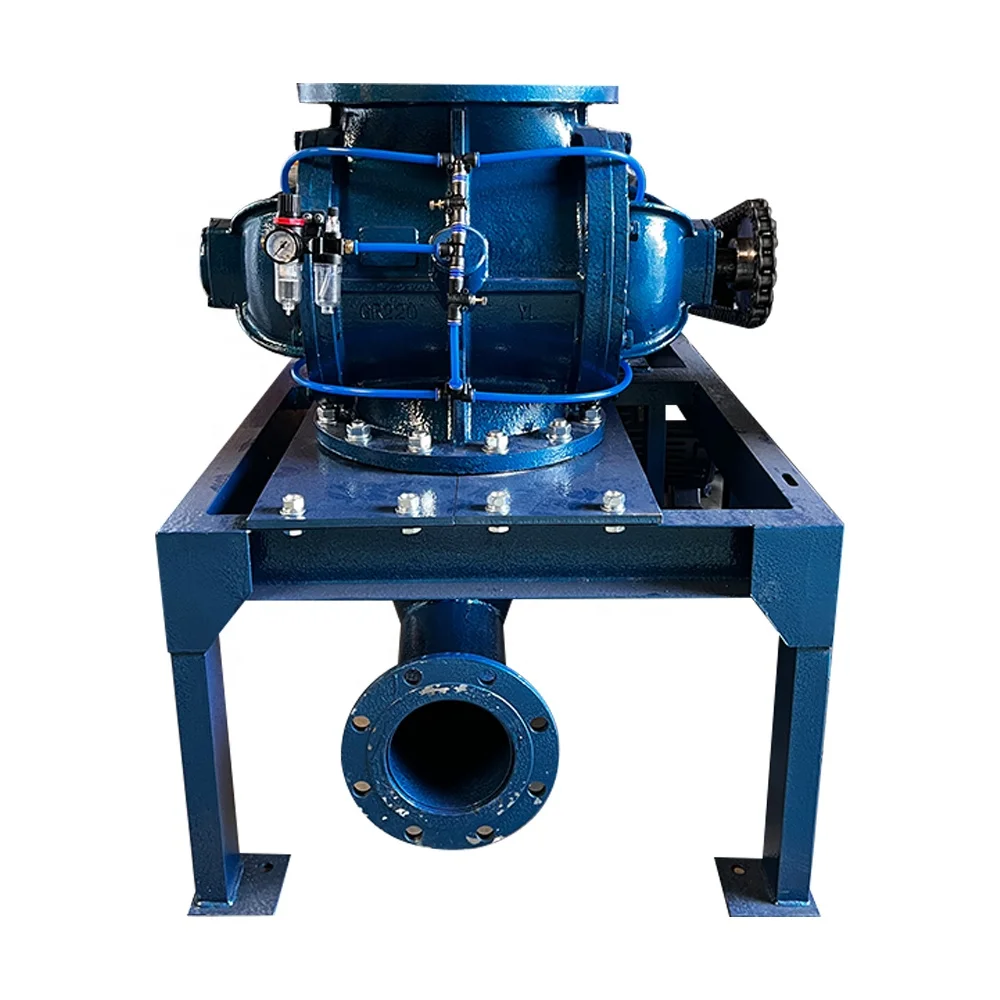
Efectivo soplador rotativo el mantenimiento y la resolución de problemas comienzan con una comprensión exhaustiva del funcionamiento de estas máquinas y de las causas de la degradación del rendimiento. Las especificaciones de las bombas de aire de baja presión y alto volumen exigen ingeniería de precisión, tolerancias ajustadas y lubricación constante para funcionar de forma fiable. Descuidar las prácticas rutinarias de mantenimiento desencadena una serie de problemas: el desgaste de los rodamientos se acelera, la integridad de las juntas se ve comprometida, las temperaturas de descarga aumentan peligrosamente y la eficiencia cae drásticamente. Esta guía explora las estrategias de mantenimiento que protegen su inversión y garantizan que su equipo cumpla de forma fiable y rentable con los requisitos operativos.
Programas esenciales de mantenimiento preventivo
Gestión del aceite y la lubricación
La lubricación adecuada constituye la base de la fiabilidad y la durabilidad de los sopladores de lóbulos rotativos. El aceite circula a través de pasajes internos, enfriando las superficies de los rodamientos, reduciendo la fricción y protegiendo los componentes críticos contra el desgaste. El uso del grado y la viscosidad de aceite especificados por el fabricante es obligatorio. Los aceites sintéticos suelen ofrecer un rendimiento superior en distintos rangos de temperatura y permiten prolongar los intervalos entre cambios comparados con los aceites minerales convencionales. Verifique semanalmente el nivel de aceite en los equipos equipados con varillas medidoras y mantenga dicho nivel dentro del rango indicado para garantizar una protección adecuada.
Establecer un programa documentado de cambio de aceite evita decisiones de mantenimiento diferido que agravan los problemas con el tiempo. La mayoría de los fabricantes recomiendan cambiar el aceite cada 500 a 1000 horas de funcionamiento, según las condiciones de operación, la limpieza del aire y el tipo de aceite. Los entornos calurosos y polvorientos pueden requerir cambios más frecuentes. Al cambiar el aceite, inspeccione el aceite drenado en busca de partículas metálicas, decoloración o signos de contaminación por agua. Estos indicadores revelan patrones de desgaste interno o fugas en el sistema de refrigeración, lo que exige una investigación inmediata antes de reanudar la operación normal.
Inspección y sustitución del filtro de aire
La limpieza de la entrada de aire afecta directamente el mantenimiento del soplante rotativo y las tasas de éxito en la resolución de problemas. La contaminación por partículas acelera el desgaste interno, especialmente en los lóbulos de precisión y las superficies de los rodamientos. Inspeccione los filtros de entrada a intervalos regulares y reemplácelos cuando la diferencia de presión supere las recomendaciones del fabricante. Un filtro obstruido obliga al soplante a trabajar con mayor esfuerzo, elevando las temperaturas de descarga y reduciendo la eficiencia, mientras que las aplicaciones de soplantes de desplazamiento positivo exigen un rendimiento constante. Limpie los elementos filtrantes con aire comprimido aplicado desde el lado limpio, nunca desde el lado sucio, para evitar que las partículas acumuladas penetren más profundamente en el medio filtrante.
Considere instalar tapones magnéticos de drenaje y puertos de inspección en las líneas de descarga para monitorear los residuos que puedan eludir la filtración primaria. La presencia de partículas en la descarga indica un fallo del filtro o una contaminación aguas arriba. Aborde estos hallazgos de inmediato para prevenir daños al sistema aguas abajo y garantizar aplicaciones confiables de soplantes de desplazamiento positivo en sus instalaciones.
Monitoreo operativo y control de temperatura
Gestión de la temperatura de descarga
La temperatura de descarga sirve como un indicador crítico de la salud de su soplante de lóbulos rotativos. A medida que la máquina envejece o pierde eficiencia, la temperatura de descarga aumenta, lo que señala resistencia interna o patrones de desgaste que requieren atención. El exceso de calor acelera la degradación del aceite, deteriora los materiales de los sellos y reduce drásticamente la vida útil de los rodamientos. Instale monitoreo de temperatura en los puertos de descarga y establezca umbrales máximos de operación alineados con las especificaciones del equipo. Las especificaciones típicas de las bombas de aire de baja presión y alto volumen establecen temperaturas máximas de descarga entre 200 °F y 230 °F, según el modelo y el contexto de aplicación.
Cuando las temperaturas de descarga superan los rangos normales, investigue sistemáticamente las causas fundamentales. Los filtros de aire obstruidos obligan al soplador a trabajar con mayor esfuerzo, generando calor excesivo. Las lóbulos o rodamientos desgastados incrementan la fricción interna y las pérdidas de energía. Una refrigeración inadecuada o una circulación de aceite comprometida aceleran el aumento de temperatura. Al identificar y corregir rápidamente los factores que provocan el aumento de temperatura, se evitan fallos catastróficos y se mantienen condiciones operativas seguras.
Evaluación de ruidos y vibraciones
Patrones inusuales de ruido o vibración proporcionan señales tempranas de advertencia sobre problemas emergentes en los protocolos de mantenimiento y resolución de averías de los sopladores rotativos. El funcionamiento normal produce un zumbido característico y un tono de pulsación regular. Sonidos de rozamiento, chillidos o ruidos rítmicos irregulares indican daños en los rodamientos, componentes sueltos o contacto entre las lóbulos y la carcasa. Una vibración excesiva transmitida a través de las patas de montaje indica desalineación, rodamientos desgastados o aflojamiento estructural, lo que requiere atención inmediata antes de que el daño se propague a los sistemas conectados.
Establezca firmas de referencia de sonido y vibración durante el funcionamiento normal para reconocer cambios que indiquen problemas emergentes. La monitorización periódica de vibraciones mediante instrumentos portátiles proporciona datos objetivos sobre el estado del equipo y ayuda a predecir los requisitos de mantenimiento antes de que ocurran fallos inesperados.
Integridad de los sellos y control de la presión del sistema
Evaluación del estado de los sellos
Las juntas de eje evitan la fuga de aceite y la entrada de contaminantes que afectan el rendimiento y la fiabilidad de los sopladores de lóbulos rotativos. La filtración de aceite alrededor de las zonas del eje suele indicar una degradación de las juntas, lo que requiere su sustitución antes de que se produzca una avería total. La avería de las juntas se acelera cuando las presiones de descarga superan las especificaciones de diseño o cuando las condiciones del aceite empeoran. Mantener la presión de descarga dentro de los límites establecidos por el fabricante protege las juntas y prolonga considerablemente su vida útil operativa.
Para aplicaciones de sopladores de desplazamiento positivo que exigen un rendimiento riguroso, realice inspecciones trimestrales de las juntas para detectar patrones tempranos de desgaste. Registre las observaciones y programe la sustitución de las juntas durante las ventanas planificadas de mantenimiento, en lugar de esperar a una avería catastrófica que provoque una parada de emergencia.
Prueba funcional de la válvula de alivio
Las válvulas de alivio de seguridad protegen su soplante de lóbulos rotativos y los sistemas conectados contra sobrepresiones peligrosas. Estos componentes deben funcionar de forma fiable para evitar daños en el equipo y mantener la integridad operativa. Pruebe la respuesta de la válvula de alivio aumentando gradualmente la contrapresión del sistema mientras observa los manómetros. La válvula debe abrirse de forma suave en el punto de ajuste y mantener una acción de alivio constante dentro del rango normal de operación. Las especificaciones típicas de las bombas de aire de bajo presión y alto caudal establecen los puntos de ajuste de alivio según el diseño del equipo, las calificaciones de los materiales y los requisitos de la aplicación.
Si las válvulas de alivio no responden correctamente o se quedan abiertas, debe repararlas o sustituirlas inmediatamente. Las válvulas atascadas generan condiciones de presión incontroladas o permiten una descarga no regulada, lo que afecta negativamente el rendimiento del sistema y crea condiciones peligrosas para el personal y el equipo.
Preguntas frecuentes
¿Con qué frecuencia debe cambiarse el aceite en un soplante de lóbulos rotativos?
Los intervalos para el cambio de aceite suelen oscilar entre 500 y 1.000 horas de funcionamiento, según las condiciones operativas y el tipo de aceite. En entornos más cálidos o polvorientos, puede ser necesario cambiarlo con mayor frecuencia. Siempre siga las recomendaciones específicas del fabricante de su equipo y observe visualmente el estado del aceite en busca de signos de contaminación o degradación, lo que podría requerir su reemplazo anticipado, independientemente de los intervalos programados.
¿Qué provoca una temperatura de descarga excesiva en un soplador rotativo?
Las temperaturas de descarga excesivas suelen deberse a filtros de aire obstruidos, lo que obliga al soplador a trabajar con mayor esfuerzo; componentes internos desgastados, que incrementan la fricción; circulación o refrigeración inadecuadas del aceite; o presión de retorno del sistema que supera los límites de diseño. Investigue los aumentos de temperatura de forma sistemática: revise el estado del filtro, examine posibles fugas, verifique los niveles y la circulación del aceite, y confirme que la presión del sistema se mantenga dentro de las especificaciones del fabricante para sus aplicaciones con sopladores de desplazamiento positivo.
¿Cómo puedo detectar signos tempranos de fallo en los rodamientos del soplante rotativo?
Escuche ruidos de rozamiento, chillidos o patrones de ruido irregulares que difieran de los sonidos normales de operación. Supervise la temperatura de descarga para detectar aumentos inexplicables, lo que indicaría un incremento de la fricción. Verifique si hay vibraciones inusuales transmitidas a través de los puntos de montaje del equipo. Inspeccione el aceite en busca de partículas metálicas, lo que sugeriría desgaste interno. Estos indicadores, en conjunto, apuntan a daños en los rodamientos, lo que requiere su sustitución o servicio profesional antes de que un fallo completo provoque daños en cadena al equipo y paradas costosas.