
 EN
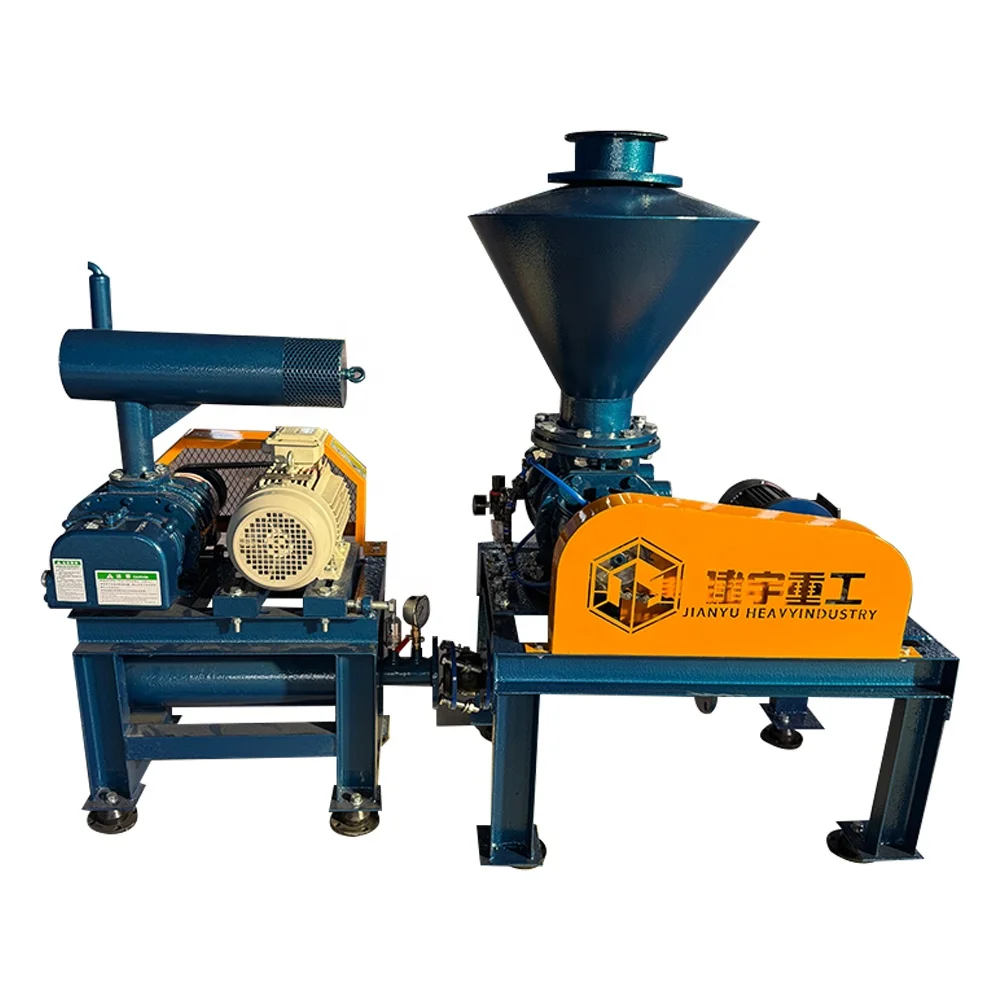
Asoufflante à lobes rotatifs représente un atout critique dans de nombreuses opérations industrielles, assurant un débit d’air constant pour le transport pneumatique, la manutention des matériaux et les applications sensibles à la pression. Ces machines à déplacement positif fonctionnent en piégeant l’air entre des lobes rotatifs et le carter, puis en le forçant à traverser les orifices de refoulement avec une pulsation minimale. Comprendre les exigences d’entretien permettant de maintenir cet équipement à son rendement optimal est essentiel pour réduire les temps d’arrêt, prolonger la durée de vie des machines et préserver la productivité opérationnelle. Un entretien adéquat se traduit directement par des performances fiables, une consommation énergétique réduite et des coûts d’exploitation globaux plus faibles dans diverses applications de soufflantes à déplacement positif.
Efficace soufflante rotative l’entretien et la résolution des pannes commencent par une compréhension approfondie du fonctionnement de ces machines et des causes de la dégradation de leurs performances. Les spécifications des pompes à air à basse pression et grand débit exigent une ingénierie précise, des tolérances serrées et une lubrification constante pour un fonctionnement fiable. Négliger les pratiques d’entretien courant entraîne une succession de problèmes : l’usure des roulements s’accélère, l’étanchéité des joints se détériore, les températures de refoulement augmentent dangereusement et le rendement chute vertigineusement. Ce guide examine les stratégies d’entretien préventif permettant de préserver votre investissement et d’assurer que vos équipements répondent de façon fiable et économique aux exigences opérationnelles.
Calendriers essentiels d’entretien préventif
Gestion de l’huile et de la lubrification
Une lubrification adéquate constitue le fondement de la fiabilité et de la longévité des soufflantes à lobes rotatifs. L’huile circule dans les canaux internes, refroidit les surfaces des roulements, réduit les frottements et protège les composants critiques contre l’usure. L’utilisation de la référence et de la viscosité d’huile spécifiées par le fabricant est impérative. Les huiles synthétiques offrent souvent des performances supérieures sur une large gamme de températures et permettent d’allonger les intervalles de vidange par rapport aux huiles minérales classiques. Vérifiez le niveau d’huile hebdomadairement sur les unités équipées d’une jauge, et maintenez ce niveau dans la plage indiquée afin d’assurer une protection suffisante.
Établir un calendrier documenté de changement d’huile empêche des décisions de maintenance reportées qui aggravent les problèmes par la suite. La plupart des fabricants recommandent un changement d’huile tous les 500 à 1 000 heures de fonctionnement, selon les conditions d’exploitation, la propreté de l’air et le type d’huile utilisé. Les environnements chauds et poussiéreux peuvent nécessiter des changements plus fréquents. Lors du changement d’huile, inspectez l’huile drainée à la recherche de particules métalliques, de décoloration ou de signes de contamination par l’eau. Ces indices révèlent des schémas d’usure internes ou des fuites dans le système de refroidissement, qui exigent une investigation immédiate avant de reprendre le fonctionnement normal.
Inspection et remplacement du filtre à air
La propreté de l’admission d’air influence directement la maintenance des soufflantes rotatives et le taux de réussite de leur dépannage. La contamination par des particules accélère l’usure interne, notamment sur les lobes de précision et les surfaces des roulements. Vérifiez les filtres d’admission à intervalles réguliers et remplacez-les dès que la différence de pression dépasse les recommandations du fabricant. Un filtre obstrué oblige la soufflante à fournir un effort accru, ce qui élève les températures de refoulement et réduit le rendement, alors que les applications impliquant des soufflantes à déplacement positif exigent des performances stables. Nettoyez les éléments filtrants à l’aide d’air comprimé appliqué depuis le côté propre, jamais depuis le côté sale, afin d’éviter de pousser les particules accumulées plus profondément dans le matériau filtrant.
Envisagez d’installer des bouchons de vidange magnétiques et des portes d’inspection sur les lignes de refoulement afin de surveiller les débris pouvant contourner le filtre principal. La présence de particules dans le flux de refoulement indique une défaillance du filtre ou une contamination en amont. Traitez immédiatement ces constatations pour éviter des dommages au système en aval et assurer un fonctionnement fiable des soufflantes à déplacement positif dans votre installation.
Surveillance opérationnelle et régulation thermique
Gestion de la température de refoulement
La température de refoulement constitue un indicateur critique de l’état de santé de votre soufflante à lobes rotatifs. À mesure que la machine vieillit ou perd de son efficacité, la température de refoulement augmente, signalant une résistance interne ou des usures nécessitant une attention particulière. Une chaleur excessive accélère la dégradation de l’huile, détériore les matériaux des joints et réduit considérablement la durée de vie des roulements. Installez une surveillance de la température aux orifices de refoulement et définissez des seuils de température maximale en fonction des spécifications de l’équipement. Les caractéristiques techniques des pompes à air à basse pression et haut débit fixent généralement la température maximale de refoulement entre 200 °F et 230 °F, selon le modèle et le contexte d’application.
Lorsque les températures de décharge dépassent les plages normales, identifiez systématiquement les causes profondes. Des filtres à air obstrués obligent le ventilateur à travailler plus intensément, ce qui génère une chaleur excessive. Des lobes ou des roulements usés augmentent les frottements internes et les pertes d’énergie. Un refroidissement insuffisant ou une circulation d’huile défectueuse accélèrent la montée en température. En identifiant rapidement les facteurs responsables de cette élévation thermique et en y remédiant, vous évitez des pannes catastrophiques et préservez des conditions de fonctionnement sûres.
Évaluation des bruits et des vibrations
Des bruits ou des vibrations inhabituels constituent des signaux d'alerte précoce de problèmes émergents dans les protocoles de maintenance et de dépannage des soufflantes rotatives. Un fonctionnement normal produit un bourdonnement caractéristique et un son pulsé régulier. Des sons grinçants, stridents ou des bruits rythmiques irréguliers suggèrent des dommages aux roulements, des composants desserrés ou un contact entre les lobes et le carter. Une vibration excessive transmise par les pieds de fixation indique un désalignement, des roulements usés ou une détente structurelle nécessitant une intervention immédiate afin d'éviter la propagation des dommages aux systèmes connectés.
Établissez des signatures sonores et vibratoires de référence lors du fonctionnement normal afin de détecter rapidement toute modification révélatrice de problèmes naissants. Une surveillance périodique des vibrations à l’aide d’instruments portatifs fournit des données objectives sur l’état de l’équipement et permet de prévoir les besoins en maintenance avant qu’une panne ne survienne de façon imprévue.
Intégrité des joints et régulation de la pression du système
Évaluation de l’état des joints
Les joints d’arbre empêchent les fuites d’huile et l’intrusion de contaminants, ce qui compromettrait les performances et la fiabilité des soufflantes à lobes rotatifs. Une fuite d’huile autour des zones d’arbre indique généralement une dégradation des joints, nécessitant leur remplacement avant une défaillance totale. La défaillance des joints s’accélère lorsque les pressions de refoulement dépassent les spécifications conçues ou lorsque la qualité de l’huile se détériore. Le maintien d’une pression de refoulement adéquate, dans les limites fixées par le fabricant, protège les joints et prolonge considérablement leur durée de vie opérationnelle.
Pour les applications de soufflantes volumétriques exigeant des performances rigoureuses, procédez à des inspections trimestrielles des joints afin de détecter précocement les signes d’usure. Documentez les observations et planifiez le remplacement des joints durant les fenêtres de maintenance prévues, plutôt que d’attendre une défaillance catastrophique entraînant un arrêt d’urgence.
Essai fonctionnel de la vanne de sécurité
Les soupapes de sécurité protègent votre soufflante à lobes rotatifs et les systèmes qui y sont raccordés contre les surpressions dangereuses. Ces composants doivent fonctionner de manière fiable afin d’éviter les dommages matériels et de préserver l’intégrité du fonctionnement. Pour tester la réaction d’une soupape de sécurité, augmentez progressivement la contre-pression du système tout en surveillant les manomètres. La soupape doit s’ouvrir en douceur au seuil prédéfini et assurer une action de décharge constante sur toute la plage normale de fonctionnement. Les caractéristiques techniques des pompes à air à basse pression et haut débit définissent généralement les seuils de déclenchement des soupapes en fonction de la conception de l’équipement, des résistances mécaniques des matériaux et des exigences liées à l’application.
Si une soupape de sécurité ne réagit pas correctement ou reste coincée en position ouverte, procédez immédiatement à son entretien ou à son remplacement. Une soupape coincée engendre des conditions de pression incontrôlées ou autorise une évacuation non régulée, compromettant ainsi les performances du système et créant des risques pour le personnel et les équipements.
FAQ
À quelle fréquence faut-il changer l’huile d’une soufflante à lobes rotatifs ?
Les intervalles de vidange d’huile varient généralement entre 500 et 1 000 heures de fonctionnement, selon les conditions d’exploitation et le type d’huile utilisé. Des environnements plus chauds ou plus poussiéreux peuvent nécessiter des vidanges plus fréquentes. Suivez toujours les recommandations spécifiques du fabricant de votre équipement et surveillez visuellement l’état de l’huile à la recherche de signes de contamination ou de dégradation, ce qui pourrait imposer un remplacement anticipé, indépendamment des intervalles prévus.
Quelle est la cause d’une température de refoulement excessive sur un souffleur rotatif ?
Une température de refoulement excessive résulte couramment de filtres à air obstrués, forçant le souffleur à fournir un effort accru, de composants internes usés augmentant les frottements, d’une circulation ou d’un refroidissement insuffisants de l’huile, ou d’une contre-pression système dépassant les limites de conception. Pour diagnostiquer une hausse de température, procédez méthodiquement : vérifiez l’état du filtre, recherchez d’éventuelles fuites, contrôlez le niveau et la circulation de l’huile, et assurez-vous que la pression du système reste conforme aux spécifications du fabricant pour vos applications de souffleurs volumétriques.
Comment détecter les premiers signes de défaillance des roulements d’un souffleur rotatif ?
Écoutez attentivement les bruits de grincement, de sifflement ou des motifs sonores irréguliers qui diffèrent des sons normaux de fonctionnement. Surveillez la température de refoulement pour repérer toute augmentation inexpliquée, signe d’une augmentation du frottement. Vérifiez la présence de vibrations inhabituelles transmises aux points de fixation de l’équipement. Examinez l’huile à la recherche de particules métalliques, révélatrices d’une usure interne. Ces indicateurs, pris ensemble, signalent une détérioration des roulements nécessitant soit leur remplacement, soit une intervention professionnelle avant qu’une défaillance complète n’entraîne des dommages en cascade sur l’équipement et des arrêts coûteux.