
 EN
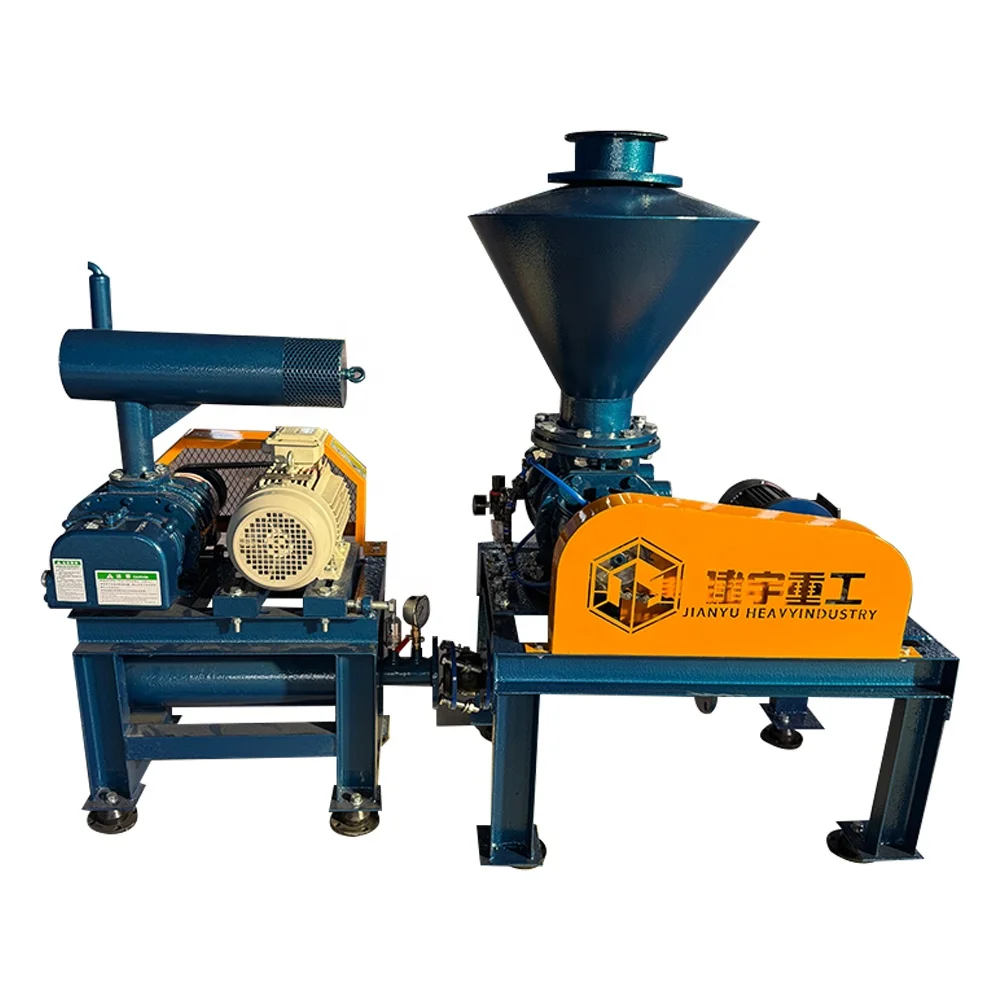
Aロータリーローブブロワー 多くの産業現場において、空気の連続供給を実現する重要な設備であり、空気圧による物資輸送、材料ハンドリング、圧力に敏感な用途などに広く活用されています。この容積式ブロワーは、回転するローブとハウジングの間に空気を閉じ込め、脈動を極力抑えて吐出ポートから空気を押し出す方式で動作します。こうした機器を最高効率で安定稼働させるために必要な保守・点検作業を正しく理解することは、ダウンタイムの最小化、機器寿命の延長、そして生産性の維持・向上にとって不可欠です。適切な保守管理は、信頼性の高い運転性能、エネルギー消費量の削減、および多様な容積式ブロワー用途における総合的な運用コスト低減へと直結します。
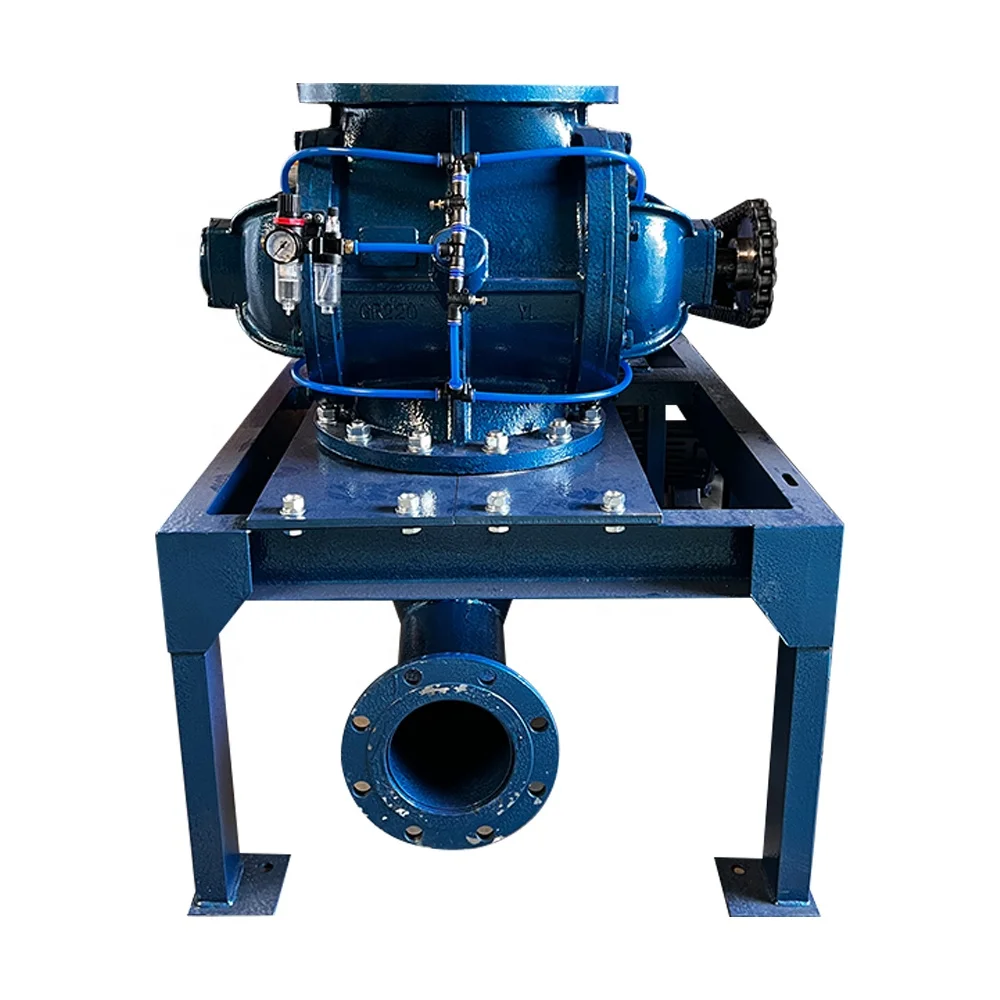
効果的である 回転式ブロワ 保守およびトラブルシューティングは、これらの機械がどのように動作し、性能が低下する原因が何であるかを包括的に理解することから始まります。低圧・高流量エアポンプの仕様は、信頼性のある動作のために、精密な設計、厳密な公差管理、そして一貫した潤滑が求められます。日常的な保守作業を怠ると、さまざまな問題が連鎖的に発生します。たとえば、ベアリングの摩耗が加速し、シールの気密性が損なわれ、吐出温度が危険なほど上昇し、効率が急激に低下します。本ガイドでは、ご投資を守り、設備が運用要件を確実かつコスト効率よく満たせるよう維持するための保守戦略について解説します。
必須の予防保守スケジュール
油と潤滑液管理
適切な潤滑は、ロータリーローブブロワーの信頼性と寿命を支える基盤です。オイルは内部通路を循環し、軸受面を冷却し、摩擦を低減し、重要な部品を摩耗から守ります。メーカー指定のオイル種類および粘度を使用することは絶対条件です。合成オイルは、通常の鉱物油と比べて広範囲の温度条件下で優れた性能を発揮し、交換間隔も延長できます。ドップスティック付き機器では、週1回オイル量を点検し、目盛り範囲内に保つことで、十分な潤滑保護を確保してください。
文書化されたオイル交換スケジュールを確立することで、後回しにされた保守作業が積み重なり、将来的に問題を悪化させるのを防げます。ほとんどのメーカーでは、運転条件、空気の清浄度、使用オイルの種類に応じて、500~1,000時間ごとのオイル交換を推奨しています。高温で粉塵の多い環境では、より頻繁な交換が必要になる場合があります。オイル交換時には、排出したオイルを点検し、金属片の混入、変色、水分混入の兆候がないか確認してください。これらの異常は、内部部品の摩耗状態や冷却システムの漏れを示すものであり、通常運転を再開する前に直ちに原因を調査する必要があります。
エアフィルターの点検および交換
空気吸入口の清掃状態は、ロータリーブロワーの保守およびトラブルシューティングの成功率に直接影響します。粉塵などの異物が混入すると、特に高精度のローバー部や軸受面の摩耗が加速します。吸入口フィルターは定期的に点検し、圧力差がメーカー推奨値を超えた場合には交換してください。フィルターが目詰まりすると、ブロワーはより高い負荷で運転を余儀なくされ、吐出温度が上昇し、効率が低下します。特に容積式ブロワーでは、安定した性能が求められます。フィルター要素の清掃には、必ず清浄側から圧縮空気を吹きかけて行い、汚染側から吹きかけることは避けてください。そうしないと、堆積した粒子がフィルターメディアの奥深くへ押し込まれてしまいます。
一次フィルターを通過した異物を監視するために、排出ラインに磁気ドレインプラグおよび点検用ポートの設置を検討してください。排出側で粒子が確認された場合、これはフィルターの劣化または上流側の汚染を示しています。こうした異常は直ちに対応し、下流側の機器損傷を防ぎ、施設内の容積式ブロワーの信頼性を維持してください。
運転状態の監視と温度管理
吐出温度の管理
吐出温度は、ロータリーローブブロワーの状態を把握する上で極めて重要な指標です。機器が経年劣化したり効率が低下すると、吐出温度が上昇し、内部の抵抗増大や摩耗の兆候を示します。過度な熱は、オイルの劣化を促進し、シール材の性能を低下させ、ベアリングの寿命を著しく短縮します。吐出口に温度監視装置を設置し、機器の仕様書に準拠した最大許容吐出温度を明確に設定してください。低圧高流量エアーポンプの仕様では、機種や用途に応じて、最大吐出温度が華氏200°F~230°F(約93°C~110°C)の範囲で定められるのが一般的です。
放電温度が通常の範囲を超えた場合は、原因を体系的に特定・調査してください。エアフィルターの目詰まりによりブロワーの負荷が増し、過剰な熱が発生します。ローブやベアリングの摩耗は内部摩擦とエネルギー損失を増大させます。冷却能力の不足やオイル循環の不具合も温度上昇を加速させます。これらの温度上昇要因を早期に特定・是正することで、重大な故障を未然に防ぎ、安全な運転状態を維持できます。
音響および振動の評価
異常な音や振動は、ロータリーブロワーの保守・トラブルシューティングにおいて、問題が発生する前の早期警告信号となります。正常な運転時には、特有のブーンという音と規則的なパルス音が発生します。ガリガリ音、キーキー音、あるいは不規則なリズミカルな音は、ベアリングの損傷、部品の緩み、またはローブとハウジングの接触を示唆しています。マウント脚を通じて伝わる過度な振動は、取付位置のずれ、ベアリングの摩耗、あるいは構造的な緩みを意味し、関連機器への被害が広がる前に直ちに対応する必要があります。
正常運転時の音や振動の基準値(ベースライン)をあらかじめ把握しておけば、変化を素早く察知し、潜在的な問題を早期に検出できます。携帯型振動計を用いた定期的な振動モニタリングにより、設備の状態を客観的に評価でき、故障が予期せず発生する前に、必要な保守作業を予測することが可能です。
シールの気密性とシステム圧力制御
シールの状態評価
シャフトシールは、ロータリーローブブロワーの性能および信頼性を損なう油漏れや異物の侵入を防ぎます。シャフト周辺から油がにじみ出る(ウェーピング)現象は、通常、シールの劣化を示しており、完全な故障に至る前に交換が必要です。吐出圧力が設計仕様を超えて上昇したり、潤滑油の状態が悪化したりすると、シールの劣化が加速します。メーカーが定める吐出圧力範囲内での運用を維持することで、シールの保護と実用寿命の大幅な延長が可能です。
性能が厳しく要求される容積式ブロワーでは、四半期ごとのシール点検を実施し、早期の摩耗パターンを検出してください。観察結果を記録し、緊急停止を招く重大な故障を待つのではなく、計画保全のタイミングでシール交換を実施するよう予め手配しましょう。
安全弁の機能試験
安全弁は、ロータリーローブブロワーおよび接続されたシステムを危険な圧力上昇から守ります。これらの部品は、機器の損傷を防ぎ、運用上の信頼性を確保するために、確実に機能する必要があります。安全弁の作動確認は、バックプレッシャーを徐々に高めながら圧力計を観察することで行います。弁は設定圧でスムーズに開き、通常の運転範囲全体で安定した逃し動作を維持する必要があります。低圧・大流量空気ポンプの仕様では、通常、設備の設計、材料の耐圧性能、および用途要件に基づいて安全弁の作動圧が定められます。
安全弁が適切に作動しない、あるいは開いたまま固着した場合は、直ちに点検または交換してください。固着した弁は制御不能な圧力状態を引き起こすか、あるいは制御されない排気を許容することになり、いずれもシステムの性能を損ない、作業員および設備にとって危険な状況を招きます。
よくある質問
ロータリーローブブロワーのオイル交換頻度はどのくらいですか?
オイル交換の間隔は、通常、使用条件やオイルの種類に応じて500~1,000時間の運転時間で設定されます。高温・多塵な環境では、より頻繁な交換が必要になる場合があります。必ず機器メーカーが定める具体的な推奨事項に従ってください。また、オイルの状態を定期的に目視点検し、汚染や劣化の兆候(変色、異臭、沈殿物の発生など)が見られた場合は、スケジュールに関わらず早期の交換を実施してください。
ロータリーブロワーの吐出温度が異常に高くなる原因は何ですか?
吐出温度の異常上昇は、主に以下の要因によって引き起こされます:空気フィルターの目詰まりによるブロワー負荷の増加、内部部品の摩耗による摩擦熱の増大、潤滑油の循環不良または冷却不十分、およびシステムの背圧が設計限界を超えること。温度上昇の原因を体系的に特定するには、まずフィルターの状態を確認し、次に漏れの有無を点検し、さらに潤滑油の量と循環状況を確認したうえで、システム圧力が当該容積式ブロワーのメーカー仕様範囲内であることを検証してください。
ロータリーブロワーのベアリング故障の初期兆候をどのように検出できますか?
通常の運転音と異なる、ガリガリ音、キーキー音、あるいは不規則な騒音が発生していないか確認してください。放熱温度に説明のつかない上昇がないかも監視し、摩擦増加の兆候を捉えます。設備の取付部から伝わる異常な振動もチェックします。また、オイル中に金属粉が混入していないかも点検し、内部摩耗の有無を確認します。これらの兆候が複数見られる場合、ベアリングの損傷が進行している可能性が高く、完全な故障に至る前に、ベアリング交換または専門業者による修理が必要です。放置すると、他の機器への連鎖的損傷や高額なダウンタイムにつながるおそれがあります。