
 EN
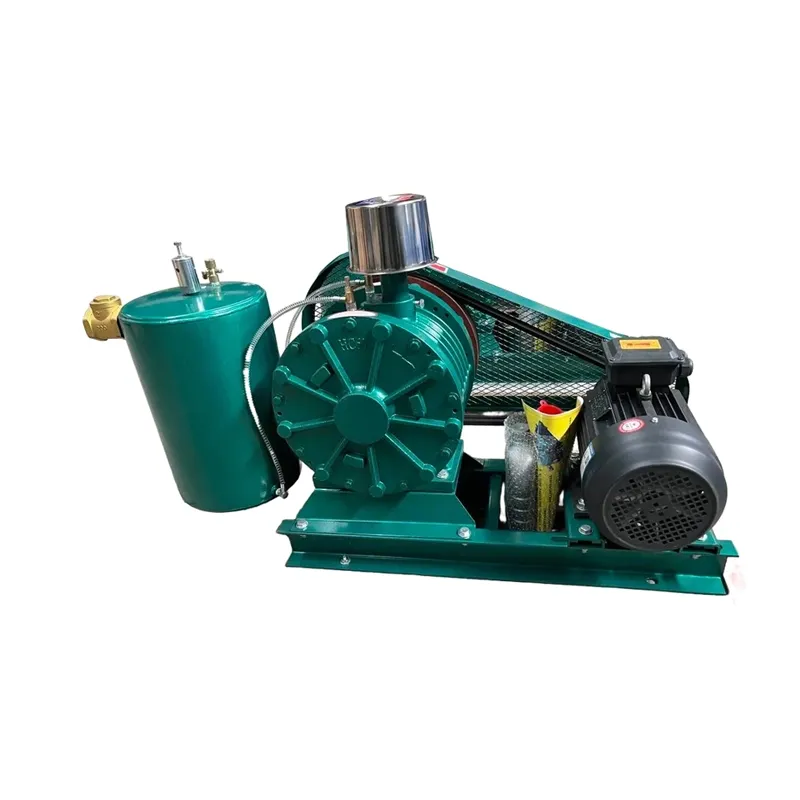
А роторний лопатевий нагнітач працює як нагнітач позитивного витиснення, що забезпечує стабільну подачу повітря за різних умов тиску. Розуміння експлуатаційних умов, що забезпечують пікову продуктивність, є критичним для промислових застосувань — від аерації стічних вод до пневматичної транспортування. Здатність роторного лопатевого нагнітача підтримувати сталу продуктивність значною мірою залежить від температури, тиску, умов на вході та стандартів технічного обслуговування.
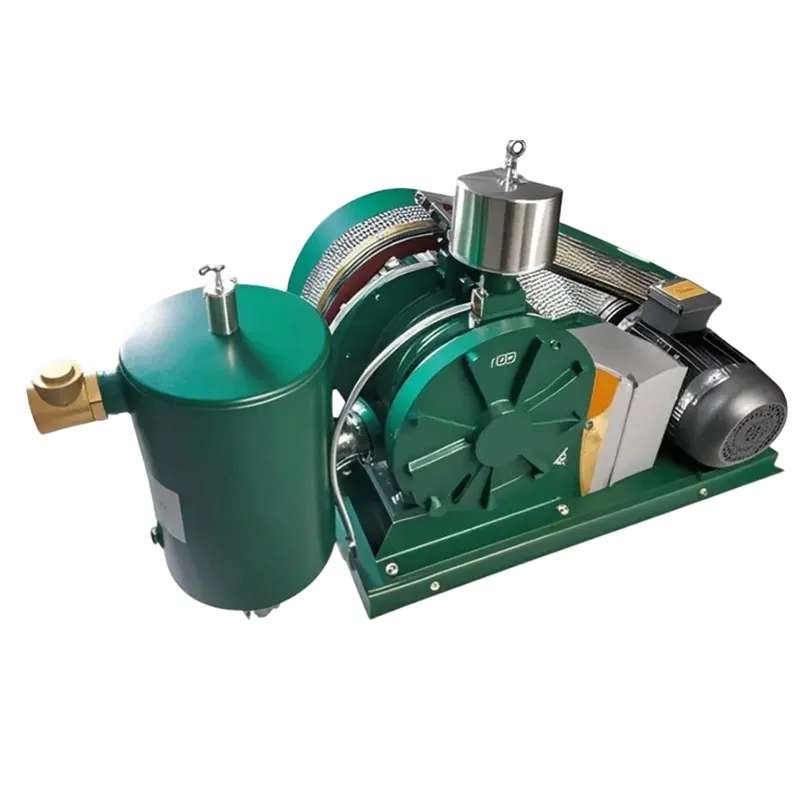
Максимальна продуктивність роторного лобового нагнітальника досягається не автоматично — для цього операторам та службам технічного обслуговування потрібно активно керувати екологічними чинниками, системним тиском та механічним станом. Коли ці параметри відповідають оптимальним значенням, роторний лобовий нагнітальник може забезпечувати надійну й ефективну роботу протягом багатьох років. Якщо ж вони виходять за межі оптимальних діапазонів, ефективність знижується, а навантаження на обладнання зростає. У цій статті розглядаються конкретні умови експлуатації, що визначають успішну роботу роторного лобового нагнітальника, а також способи їх постійного забезпечення.
Температура та тепловий контроль
Вплив температури навколишнього середовища
Зовнішня температура безпосередньо впливає на щільність повітря на вході роторного лопатевого нагнітача та його здатність до охолодження. Холодне повітря, що надходить у роторний лопатевий нагнітач, має більшу щільність, тому для переміщення того самого об’єму потрібно більше механічної роботи, що призводить до зростання енергоспоживання та генерації тепла всередині агрегату. Навпаки, гаряче зовнішнє повітря зменшує щільність на вході й дозволяє нагнітачу працювати з меншим навантаженням, але температура на виході суттєво підвищується. Більшість конструкцій роторних лопатевих нагнітачів передбачають оптимальний діапазон зовнішніх робочих температур, зазвичай від 32 °F до 104 °F (від 0 °C до 40 °C). Робота поза цим діапазоном створює надмірне навантаження на підшипники ротора та ущільнення.
Контроль температури на виході
Температура вихідного потоку роторного лопатевого нагнітача є критичним показником продуктивності. Під час роботи за високого перепаду тиску стиснення повітря всередині корпусу призводить до утворення внутрішнього тепла. У багатьох застосуваннях об’ємних нагнітачів температура вихідного потоку під навантаженням перевищує 200 °F (93 °C). Тривала робота при температурі вихідного потоку, що перевищує межі, встановлені виробником, може призвести до деградації матеріалів роторів, прискореного зношування ущільнень та зниження ефективності мащення підшипників. Належне охолодження, достатні повітряні фільтри на впуску та відповідні налаштування клапанів аварійного зниження тиску сприяють підтримці температури вихідного потоку в безпечному діапазоні для тривалої ефективної роботи роторного лопатевого нагнітача.
Оптимізація системного тиску та витрати
Узгодження вимог до тиску
Ротаційний лобовий нагнітач забезпечує майже постійний об’єм у широкому діапазоні тиску, на відміну від центробіжних конструкцій. Однак ця характеристика нагнітача позитивного витіснення стає недоліком, якщо зворотний тиск у системі перевищує проектні межі. Порівнюючи ротаційний нагнітач із центробіжним нагнітачем з огляду на гнучкість щодо тиску, ротаційна конструкція витримує вищі тривалі тиски, але за рахунок зростання механічного навантаження й енергоспоживання. Більшість промислових ротаційних лобових нагнітачів мають номінальне значення максимального тиску нагнітання — зазвичай 15–20 psig для стандартних конфігурацій. Перевищення цього тиску призводить до надмірного прогину роторів, збільшеного зносу й скорочення терміну служби підшипників.
Стабільність витрати та змінність навантаження
Застосування об’ємних нагнітачів вигідно використовує природну стабільність подачі повітря у роторних лопатевих конструкціях. На відміну від центробіжних нагнітачів, продуктивність яких залежить від обертів, роторний лопатевий нагнітач забезпечує майже постійну подачу об’єму незалежно від коливань тиску в межах його номінального діапазону. Ця надійність робить роторний лопатевий нагнітач ідеальним для застосувань, де потрібна стабільна подача повітря, наприклад, аерація стічних вод або транспортування матеріалів. Однак, якщо навантаження на виході змінюється непередбачувано, можуть виникати неконтрольовані стрибки тиску на виході. Експлуатація роторного лопатевого нагнітача разом із відповідними системами зниження тиску та байпасу захищає агрегат і забезпечує максимальну ефективність під час роботи зі змінним навантаженням.
Умови на вході та пріоритети технічного обслуговування
Якість повітря та стандарти фільтрації
Чисте повітря на вході є основою ефективної роботи та тривалого терміну служби роторного лопатевого нагнітача. Пил, волога та забруднювачі, що потрапляють у вхідний отвір, прискорюють знос роторів і підшипників, погіршують мастильні плівки та підвищують температуру на виході. Графік технічного обслуговування та усунення несправностей роторного лопатевого нагнітача має передбачати регулярний огляд і заміну вхідних фільтрів. Більшість виробників рекомендують замінювати фільтри, коли перепад тиску на фільтруючому елементі досягає 2–3 дюймів водяного стовпа. Недбале ставлення до обслуговування фільтрів змушує роторний лопатевий нагнітач працювати інтенсивніше, споживати більше енергії та швидше зношуватися.
Контроль вологості та вологи
Вологість та волога в повітрі на вході є значною перешкодою для стабільної роботи роторного лопатевого нагнітача. Висока вологість збільшує густину повітря на вході, через що нагнітач витрачає додаткову енергію на одиницю об’єму переміщеного повітря. Ще важливіше те, що водяна пара може конденсуватися всередині корпусу під час періодів охолодження, що призводить до корозії внутрішніх поверхонь і забруднення мастильної оливи підшипників. Багато застосувань об’ємних нагнітачів у вологих кліматах вигідно поєднують із системами осушення повітря на вході або сепараторами вологи. Спостереження за записами технічного обслуговування та усунення несправностей роторного лопатевого нагнітача на предмет ознак проникнення вологи — наприклад, зміни кольору оливи чи іржавлення роторів — допомагає операторам вчасно виявити й усунути проблеми, пов’язані з вологістю, перш ніж вони призведуть до механічної аварії.
Механічний стан та стабільність роботи
Змащення та якість оливи
Правильне мащення є обов’язковим для досягнення максимальної продуктивності роторного лобового нагнітальника. Підшипники та зубчасті передачі, що забезпечують обертання роторів, залежать від чистого мастила з підходящою в’язкістю, щоб мінімізувати тертя й утворення тепла. Протокол технічного обслуговування роторного лобового нагнітальника має передбачати регулярний аналіз мастила для виявлення металевого зносу, забруднень та змін в’язкості. Використання мастила тієї марки, що вказана виробником, гарантує ефективність мащення в усьому діапазоні робочих температур. Інтервали заміни мастила залежать від конструкції та сфери застосування, але більшість промислових агрегатів потребують заміни мастила раз на рік або після 4000–8000 годин роботи.
Вирівнювання та контроль вібрації
Вирівнювання ротора та вібрація системи безпосередньо впливають на термін служби та ефективність роторних лопатевих нагнітачів. Невірне вирівнювання між приводним двигуном та корпусом нагнітача призводить до коливань ротора, збільшує тертя й прискорює знос підшипників. Порівнюючи продуктивність роторних лопатевих нагнітачів із центробіжними нагнітачами, роторна конструкція є чутливішою до помилок вирівнювання, оскільки роторні лопаті працюють з меншими зазорами для збереження об’ємної ефективності. Ефективна програма технічного обслуговування та усунення несправностей роторних лопатевих нагнітачів передбачає періодичний аналіз вібрації та перевірку вирівнювання валів. Підвищені рівні вібрації часто свідчать про деградацію підшипників, пошкодження ротора або нестабільність фундаменту, що вимагає негайного втручання.
Часті запитання
Який діапазон температур на вході забезпечує максимальну ефективність роторного лопатевого нагнітача?
Більшість роторних лопатевих нагнітачів досягають максимальної ефективності, коли температура повітря на вході знаходиться в межах від 32 °F до 104 °F (від 0 °C до 40 °C). Робота поза цим діапазоном збільшує споживання енергії та теплове навантаження. Холодне повітря вимагає більшої механічної роботи через його більшу щільність, тоді як гаряче повітря надмірно підвищує температуру на виході. Експлуатанти мають встановити систему контролю температури та розглянути можливість використання систем охолодження або обігріву, якщо зовнішні умови регулярно перевищують ці межі.
Як часто слід проводити технічне обслуговування та діагностику роторних лопатевих нагнітачів?
Графік технічного обслуговування та діагностики роторних лопатевих нагнітачів залежить від інтенсивності застосування та умов навколишнього середовища. У більшості промислових застосувань нагнітачів з позитивним витисканням передбачаються щомісячні візуальні огляди, щоквартальні перевірки фільтрів та щорічний аналіз мастила. Для високонавантажених застосувань або агресивних умов навколишнього середовища можуть знадобитися частіші інтервали. Регулярне технічне обслуговування запобігає неочікуваним зупинкам і значно подовжує термін служби обладнання.
Коли вибір між роторним лопатевим і центробіжним нагнітачем ґрунтується на вимогах до тиску?
Роторний лопатевий нагнітач є переважним варіантом, коли застосування вимагають стабільної подачі високого тиску, надійної продуктивності позитивного витиснення та постійної витрати незалежно від коливань тиску. Роторний лопатевий нагнітач зазвичай ефективно працює при постійному тиску 15–20 psig. Якщо ж у застосуванні потрібне регулювання тиску з нижчим енергоспоживанням при менших значеннях тиску, центробіжний нагнітач може виявитися ефективнішим, хоча й втрачає стабільність продуктивності позитивного витиснення.