
 EN
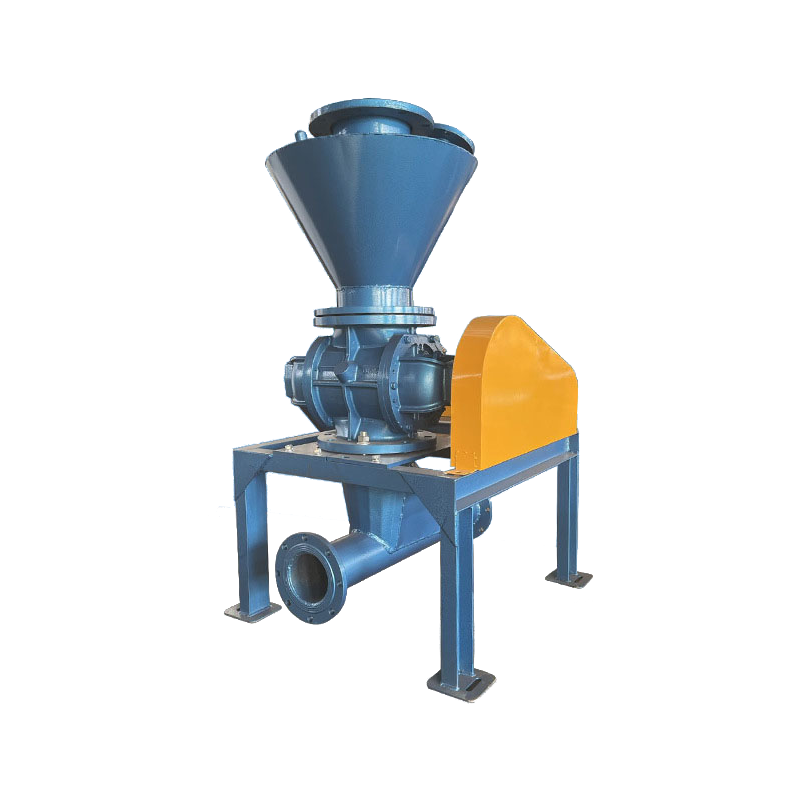
Moderne pulverhåndteringsoperasjoner krever effektivitet, nøyaktighet og pålitelighet. En pneumatisk vakuumtranseptor representerer en omstøtende løsning for industrier som håndterer fine materialer – fra farmasøytiske produkter til matvareprosessering. Ved å utnytte lufttrykkforskjeller transporterer disse systemene pulver og granulater rent, trygt og konsekvent – noe som reduserer manuelt arbeid, minimerer produktnedbrytning og senker driftskostnadene. Å forstå hvordan en pneumatisk vakuumtransportør forbedrer effektiviteten avslører hvorfor ledende produsenter prioriterer denne teknologien i sine materialoverføringsarbeidsflyter.
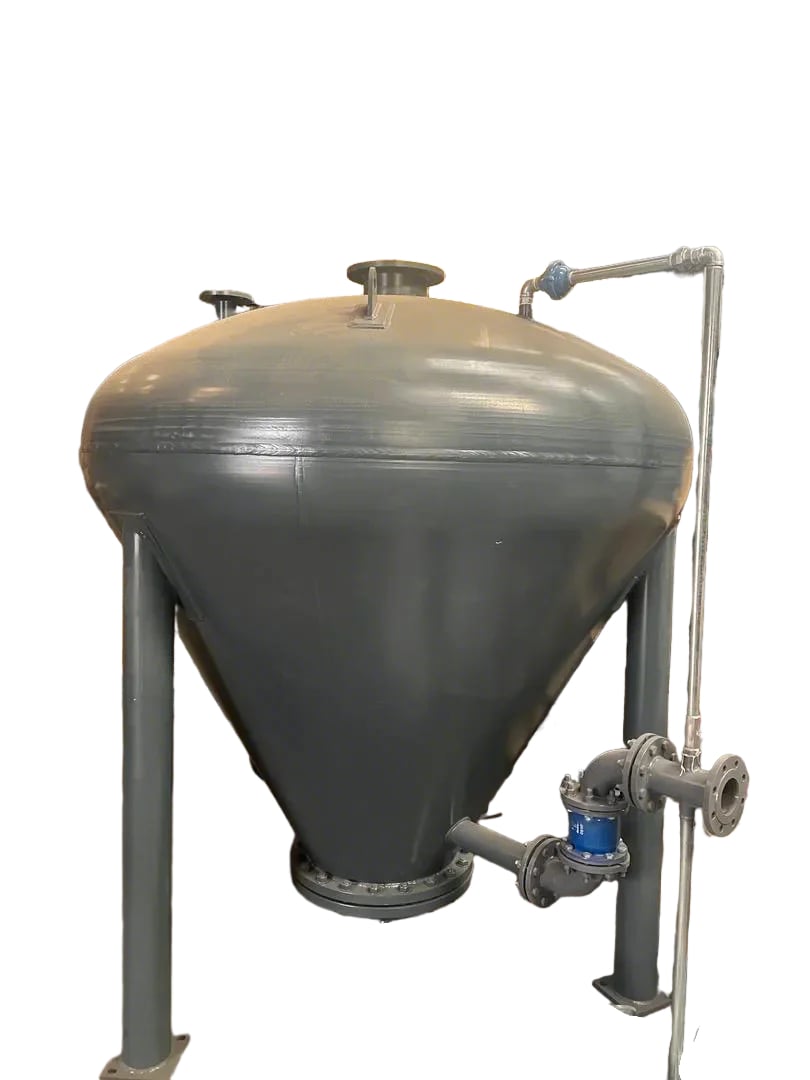
Effektivitet i pulverhåndtering går utover hastighet. En pneumatisk vakuumtransportør integrerer flere materialeoverføringsfunksjoner i én enkelt, integrert løsning. Den eliminerer spilling, reduserer krysskontaminering, beskytter produktintegriteten og minsker arbeidstakers eksponering for farlig eller irriterende støv. Resultatet er en forenklet prosess som oppfyller strenge regulatoriske krav samtidig som den øker produksjonshastigheten og reduserer nedetid – avgjørende fordeler i konkurranseutsatte industrielle markeder der marginene avhenger av operativ utmerkelse.
Hvordan pneumatiske vakuumtransportører sikrer suksess i materialeoverføring
Kjerneprinsipper for drift og systemfordeler
Markedet pneumatisk transportanlegg designen bak moderne vakuumtransportører bygger på å skape et undertrykksmiljø som trekker pulver gjennom innkapslede rørledninger. I motsetning til tradisjonelle gravitasjonsfødte eller mekaniske transportører holder denne metoden materialene fullstendig innkapslet og beskytter dem mot miljøforurensninger. En pneumatisk vakuumtransportør virker ved å generere luftstrøm gjennom en vakuumppumpe, noe som skaper sug ved oppsamlingpunktet. Pulveret kommer inn i systemet, blandes kortvarig med luftstrømmen og reiser gjennom tette kanaler til destinasjonspunktet, der separasjon skjer.
Denne innkapslede designen forbedrer drifteffektiviteten betydelig. Spilling er nesten helt eliminert, noe som reduserer rengjøringsarbeidet og materialtapet betydelig. Produktkvaliteten forblir konstant, siden pulver opplever minimal opprøring og nedbrytning i forhold til vibrerende siler eller åpne rør. Industrier som håndterer følsomme materialer – som farmasøytiske virkestoffer, spesialkjemikalier eller mattilskudd – finner at en pneumatisk vakuumtransportør beholder sammensetningsintegriteten samtidig som den øker gjennomstrømningen med 30–50 % sammenlignet med manuelle eller halvautomatiserte alternativer.
Fordeler knyttet til energiforbruk og kostnadsreduksjon
Effektivitetsgevinster overføres direkte til driftskostnadene. Moderne pneumatiske transportsystemer bruker frekvensomformere og optimaliserte pumpekonstruksjoner for å tilpasse energiforbruket til faktiske belastningsforhold. I stedet for å kjøre kontinuerlig med full kapasitet justerer en pneumatisk vakuumtransportør motorens hastighet og luftstrømmen basert på materialstrømmen i sanntid, noe som reduserer energispenning betydelig. Pneumatisk transport i tynnfasemodus – der pulverkonsentrasjonen forblir lav i forhold til luftvolumet – krever mindre energi enn alternativene i tykkfasemodus, noe som gjør den ideell for pulver med lav viskositet og standard produksjonsmiljøer.
Fordelen med lavere totalkostnader forsterkes ytterligare når man tar hensyn til reduserte arbeidskrav, lengre vedlikeholdsintervaller og minimalt produkttap. En anlegg som bytter fra manuelle bøttesystemer eller gravitasjonsrør til en pneumatisk vakuumtransportør oppnår vanligvis investeringsavkastning innen 18–24 måneder kun gjennom besparelser på arbeidskraft. Miljøfordeler oppstår også: lukkede systemer eliminerer støvutslipp, noe som reduserer kostnadene knyttet til overholdelse av reguleringer og forbedrer luftkvaliteten på arbeidsplassen.
Optimalisering av design for pneumatisk transportsystem for maksimal ytelse
Tilpasse systemkonfigurasjonen til materialegenskapene
Effektiv design av pneumatiske transportsystemer starter med grundig karakterisering av materialet. Partikkelstørrelse, tetthet, fuktkvotient og slibende egenskaper påvirker direkte rørdiameter, luftfart og valg av separeringsutstyr. Fint pulver krever nøyaktig justering av luftstrømmen for å unngå tilstopping; tette eller koherente materialer krever høyere fart og noen ganger spesialisert pulverbehandling. Ingeniører som designer et pneumatisk vakuumtransportanlegg må balansere motstridende krav: tilstrekkelig fart for å opprettholde materialeflyten uten å forårsake overdreven slitasje eller energiforbruk.
Avstand og høyde påvirker også designvalg. Horisontal transport skiller seg grunnleggende fra vertikal hevelse. Lengre løp krever rør med større diameter og muligens mellomliggende forsterkningspunkter for å opprettholde hastighet. En pneumatisk vakuumtransportør som brukes til en overføringsstrekning på 500 fot krever andre spesifikasjoner enn én som dekker 50 fot. Moderne designprogramvare modellerer luftstrømningsdynamikk, trykkfall og slitasjemønstre, noe som gjør at ingeniører kan optimere komponentstørrelser og minimere uventede driftsproblemer etter installasjon.
Integrering med prosessutstyr
En pneumatiske vakuumtransportør må integreres sømløst med utstyret før og etter i prosessen. Oppsamlingpunktene må kunne håndtere ulike beholderdesign – som tromler, bulksekker eller siloer – uten at manuelle overføringer eller driftsjusteringer er nødvendige. Tømme-/utløspunktene må lede materialet inn i kverner, blandere, reaktorer eller pakkeutstyr med minimal avsettningstid. Dårlig integrasjon skaper flaskehalser som opphever effektivitetsfordelene med selve transportørsystemet.
Moderne løsninger inkluderer automatiserte kontrollsystemer som synkroniserer transportørens drift med produksjonslinjens rytme. Sensorer registrerer når materiale ankommer oppsamlingpunktene og utløser transportperioder automatisk. Ved utløsning forhindre nivåsensorer både overfylling og manglende tilførsel til utstyret som følger i prosessen. Denne integrasjonen transformerer en pneumatisk vakuumtransportør fra en selvstendig transportenhet til et samordnet ledd i en fullt optimert produksjonsprosess.
Vedlikehold av vakuumtransportsystem for vedvarende pålitelighet
Forebyggende vedlikeholdsprotokoller og komponentpleie
Vedlikehold av vakuumtransfersystemet avgjør om effektivitetsgevinster varer i årevis eller svekkes på grunn av økende nedetid og reparasjoner. Planlagt forebyggende vedlikehold – utført med faste intervaller i stedet for først etter at feil oppstår – sikrer at en pneumatisk vakuumtransportør fungerer i henhold til designspesifikasjonene. Filterpatroner må rengjøres eller byttes regelmessig for å opprettholde separasjonseffektiviteten og unngå trykkfall. Ytelsen til vakuum pumpen svekkes gradvis; overvåking av sugnivå gir operatører tidlig advarsel om redusert effektivitet, før transportpåliteligheten påvirkes.
Slitasjonsdelar i utløpsseksjonen, særskild syklonseparatorar og samlebunkar, utsetjast for direkte materialepåverknad og slitasjonskrefter. Regelleg inspeksjon for erosjon gjev moglegheit for tidleg utskifting før gjennomslag påverkar systemintegriteten. Smøringsskjema for pumpeleiarar og motorkoplingar utvider utstyrslevetida betydeleg. Mange anlegg etablerer vedlikehaldsvindauge for vakuumtransportssystem under planlagt produksjonsnedstenging, noko som hindrar uventa stopp og sikrar operasjonell føreseielegheit.
Diagnostisk overvakning og feilsøking
Avanserte pneumatiske vakuumtransportanlegg inneholder trykktransdusere, strømningsensorer og digitale kontrollere som kontinuerlig overvåker systemets ytelse. Disse diagnostikkfunksjonene oppdager subtile endringer – økende utløpstrykk, redusert luftstrøm eller uregelmessige sykeltider – som indikerer fremvoksende problemer. Operatører kan dermed håndtere vedlikeholdsoppgaver for vakuumtransportsystemet proaktivt i stedet for å reagere på transportfeil som stopper produksjonen.
Vanlige problemer inkluderer materiebroer i oppsamlingsskoper, luftlekkasjer i tettede tilkoblinger og filterforstopping. Feilsøkingsprosedyrer hjelper operatører med å raskt identifisere grunnsakene. Forebygging av materiebroer innebär ofte bruk av vibratorelementer eller rørere ved oppsamlingspunkter. Luftlekkasjer krever periodisk inspeksjon av klemtilkoblinger og pakninger. Filtervedlikehold er den viktigste faktoren; tilstoppede filtre reduserer vakuumkapasiteten og tvinger systemet inn i en nedgradert ytelsesmodus. Å etablere tydelig vedlikeholds dokumentasjon for vakuumtransportsystemer sikrer konsekvens mellom skift og reduserer kostbare feil.
Ofte stilte spørsmål
Hva gjør tynnfas-pneumatisk transport egnet for de fleste pulverapplikasjoner?
Diluert-fase-pneumatisk transport holder pulverpartikler svevende i en luftstrøm med høy volum og lav tetthet, vanligvis med hastigheter mellom 3 000–4 500 fot per minutt. Denne metoden minimerer partikkelkollisjoner og materiellnedbrytning, noe som gjør den ideell for varmesensitive eller sprøe pulver. Lavere energiforbruk sammenlignet med tet-fase-alternativer reduserer driftskostnadene uten å påvirke god gjennomstrømning. En pneumatisk vakuumtransportør som opererer i diluert fase egner seg for standard industriell pulverhåndtering innen farmasi, matprosessering, kjemikalier og plastproduksjon.
Hvordan beskytter lukket transport produktkvaliteten i følsomme industrier?
Innkapslet design eliminerer luftbåren støv og forhindrer krysskontaminering fra miljøkilder. En pneumatiske vakuumtransportør opprettholder produktets renhet ved å inneholde materialet under hele transporten, noe som er avgjørende for farmasøytiske aktive stoffer, spesialmatråvarer og regulert kjemikalier. Den innkapslede transportbanen forhindrer også fuktabsorpsjon under fuktige forhold og beskytter lysfølsomme materialer mot nedbrytning. Disse kvalitetssikringstiltakene støtter direkte overholdelse av reguleringer i industrier der dokumentasjon av materialekomposisjon og renhet krever strenge kontroller.
Hvilken tilbakebetalingstid kan anlegg forvente ved installasjon av en pneumatiske vakuumtransportør?
De fleste anlegg får tilbake investeringen i pneumatisk vakuumtransport utstyr innen 18–24 måneder gjennom redusert arbeidskraft, eliminering av spilling og energioptimering. Ytterligere besparelser oppstår fra redusert produkttap, lavere rengjøringskostnader og lavere kostnader knyttet til overholdelse av reguleringer. Konkrete avkastninger avhenger av grunnleggende driftsforhold – manuelle bøttesystemer gir raskere tilbakebetaling enn halvautomatiserte alternativer. Langsiktig driftssikkerhet og minimale vedlikeholdsbehov forlenger de totale kostnadsfordelene langt utover de innledende investeringsperiodene, noe som gjør utforming av pneumatisk transport systemer til en solid kapitalbeslutning for operasjoner med høy andel pulver.