
 EN
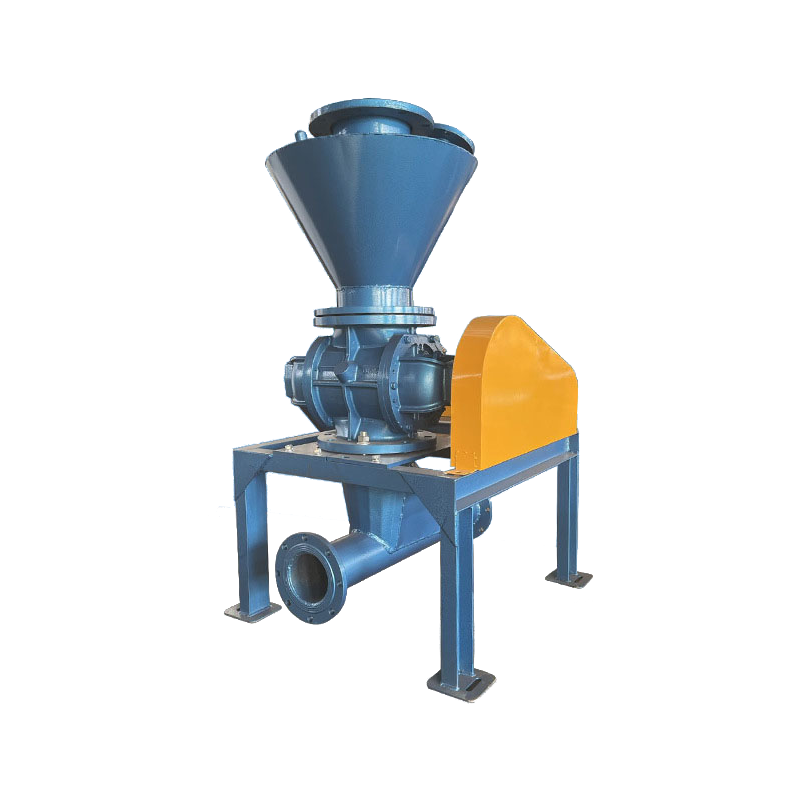
Les opérations modernes de manutention des poudres exigent efficacité, précision et fiabilité. Un souffleur de convoyeur pneumatique à vide constitue une solution transformatrice pour les industries qui manipulent des matériaux fins, des produits pharmaceutiques à la transformation alimentaire. En exploitant des différences de pression d’air, ces systèmes transportent les poudres et les granulés de façon propre, sûre et constante — réduisant ainsi la manutention manuelle, minimisant la dégradation des produits et abaissant les coûts opérationnels. Comprendre comment un convoyeur pneumatique à vide améliore l’efficacité permet de saisir pourquoi les principaux fabricants privilégient cette technologie dans leurs flux de transfert de matériaux.
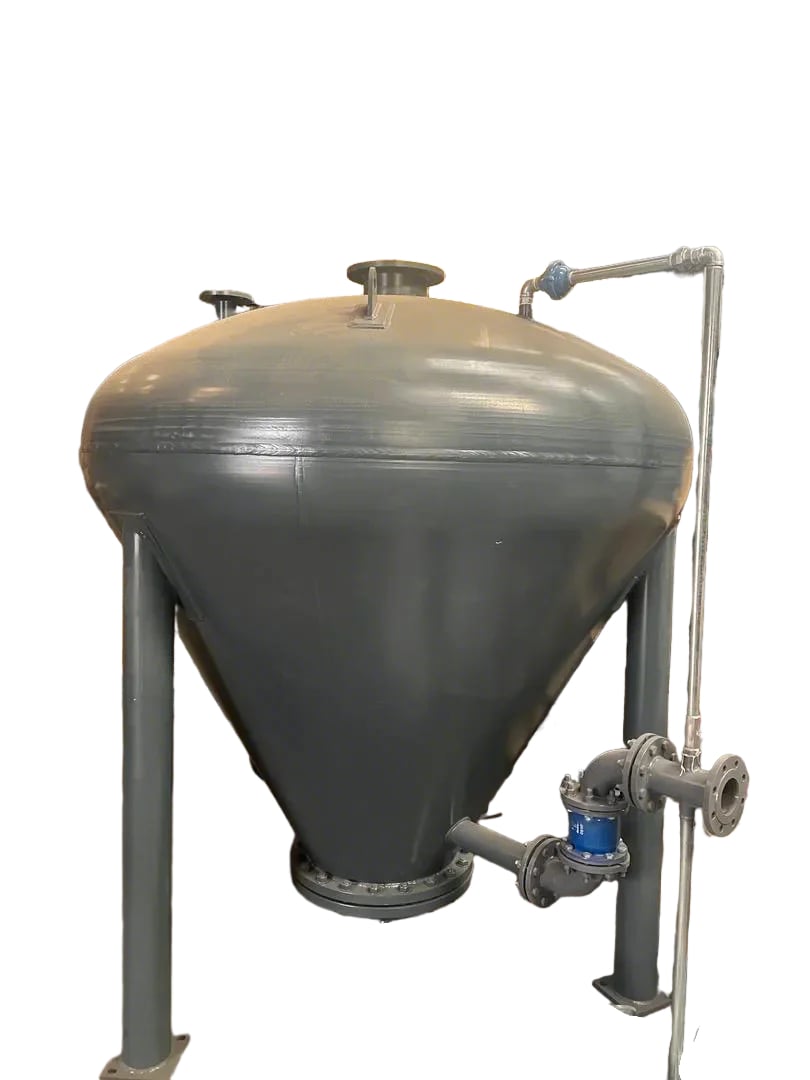
L’efficacité dans la manipulation des poudres va au-delà de la vitesse. Un convoyeur pneumatique à vide regroupe plusieurs fonctions de transfert de matériaux en une seule solution intégrée. Il élimine les déversements, réduit la contamination croisée, protège l’intégrité du produit et diminue l’exposition des opérateurs aux poussières dangereuses ou irritantes. Le résultat est un processus rationalisé qui répond aux normes réglementaires les plus strictes tout en augmentant le débit et en réduisant les temps d’arrêt — des avantages décisifs sur les marchés industriels concurrentiels, où les marges dépendent de l’excellence opérationnelle.
Comment la technologie des convoyeurs pneumatiques à vide assure le succès du transfert de matériaux
Principes de fonctionnement fondamentaux et avantages du système
Le système de convoyage pneumatique la conception des convoyeurs à vide modernes repose sur la création d’un environnement à pression négative qui aspire les poudres à travers des conduites fermées. Contrairement aux systèmes de convoyage traditionnels par gravité ou mécaniques, cette approche maintient les matériaux entièrement confinés et protégés contre les contaminants environnementaux. Un convoyeur pneumatique à vide fonctionne en générant un flux d’air à l’aide d’une pompe à vide, ce qui crée une dépression au point de prélèvement. La poudre entre dans le système, se mélange brièvement au courant d’air, puis circule à travers des conduits étanches jusqu’au point de destination, où s’effectue la séparation.
Cette conception fermée améliore considérablement l’efficacité opérationnelle. Les déversements sont quasiment éliminés, réduisant ainsi drastiquement la main-d’œuvre nécessaire au nettoyage et les pertes de matière. La qualité du produit reste constante, car les poudres subissent une agitation et une dégradation minimales par rapport aux tamis vibrants ou aux goulottes ouvertes. Les industries qui manipulent des matières sensibles — telles que les principes actifs pharmaceutiques, les produits chimiques spécialisés ou les additifs alimentaires — constatent qu’un convoyeur pneumatique sous vide préserve l’intégrité de la composition tout en augmentant le débit de 30 à 50 % par rapport aux solutions manuelles ou semi-automatisées.
Avantages liés à la consommation d’énergie et à la réduction des coûts
Les gains d’efficacité se répercutent directement sur les coûts opérationnels. Les systèmes modernes de convoyage pneumatique utilisent des variateurs de fréquence et des conceptions optimisées de pompes afin d’ajuster la consommation énergétique aux conditions réelles de charge. Plutôt que de fonctionner en continu à pleine capacité, un convoyeur pneumatique sous vide ajuste la vitesse du moteur et le débit d’air en fonction du flux réel de matériau, réduisant ainsi considérablement le gaspillage énergétique. Le transport pneumatique en phase diluée — où la concentration de poudre reste faible par rapport au volume d’air — requiert moins d’énergie que les alternatives en phase dense, ce qui le rend idéal pour les poudres à faible viscosité et les environnements de production standard.
L’avantage total en matière de coûts s’accumule lorsqu’on prend en compte la réduction des besoins en main-d’œuvre, des intervalles d’entretien plus longs et des pertes de produit minimales. Une installation passant de systèmes manuels à godets ou de rampes à gravité à un convoyeur pneumatique sous vide réalise généralement un retour sur investissement en 18 à 24 mois uniquement grâce aux économies de main-d’œuvre. Des avantages environnementaux apparaissent également : les systèmes fermés éliminent les émissions de poussière, ce qui réduit les coûts liés à la conformité réglementaire et améliore la qualité de l’air en milieu de travail.
Optimisation de la conception des systèmes de convoyage pneumatique pour des performances maximales
Adaptation de la configuration du système aux propriétés du matériau
La conception efficace d’un système de convoyage pneumatique commence par une caractérisation rigoureuse du matériau. La granulométrie, la densité, la teneur en humidité et l’abrasivité influencent directement le diamètre de la canalisation, la vitesse de l’air et le choix des équipements de séparation. Les poudres fines nécessitent un réglage précis du débit d’air afin d’éviter les obstructions ; les matériaux denses ou cohésifs exigent des vitesses plus élevées et, parfois, un conditionnement spécialisé des poudres. Les ingénieurs chargés de concevoir un convoyeur pneumatique sous vide doivent concilier des objectifs contradictoires : une vitesse suffisante pour assurer l’écoulement du matériau, sans provoquer d’usure excessive ni une consommation énergétique trop importante.
La distance et le dénivelé influencent également les décisions de conception. Le convoyage horizontal diffère fondamentalement des applications de levage vertical. Les trajets plus longs exigent des conduites de plus grand diamètre et, éventuellement, des points de surpression intermédiaires afin de maintenir la vitesse. Un convoyeur pneumatique à vide destiné à une trajectoire de transfert de 152 mètres requiert des spécifications différentes de celles d’un convoyeur couvrant 15 mètres. Les logiciels modernes de conception modélisent la dynamique de l’écoulement d’air, les pertes de pression et les schémas d’usure, permettant aux ingénieurs d’optimiser le dimensionnement des composants et de réduire au minimum les imprévus opérationnels après l’installation.
Intégration avec l'équipement de traitement
Un convoyeur pneumatique à vide doit s’intégrer parfaitement aux équipements en amont et en aval. Les points de prélèvement doivent accepter divers types de récipients — fûts, big-bags ou trémies — sans nécessiter de transferts manuels ni d’ajustements opérationnels. Les points de décharge doivent acheminer le matériau vers des broyeurs, des mélangeurs, des réacteurs ou des équipements d’emballage avec un temps de décantation minimal. Une mauvaise intégration crée des goulots d’étranglement qui annulent les avantages en efficacité propres au système de convoyage lui-même.
Les mises en œuvre modernes incluent des commandes automatisées qui synchronisent le fonctionnement du convoyeur avec les rythmes de la chaîne de production. Des capteurs détectent l’arrivée du matériau aux points de prélèvement et déclenchent automatiquement les cycles de convoyage. En sortie, des capteurs de niveau empêchent le remplissage excessif ou la pénurie d’alimentation des équipements en aval. Cette intégration transforme un convoyeur pneumatique à vide d’un simple dispositif de transport autonome en un élément coordonné d’un flux de production entièrement optimisé.
Entretien du système de transfert sous vide pour une fiabilité durable
Protocoles de maintenance préventive et entretien des composants
L’entretien du système de transfert sous vide détermine si les gains d’efficacité se maintiennent sur plusieurs années ou s’érodent progressivement en raison d’une augmentation des temps d’arrêt et des réparations. Une maintenance préventive planifiée—effectuée à intervalles réguliers plutôt qu’après l’apparition de pannes—permet de conserver un convoyeur pneumatique sous vide dans les limites de ses spécifications initiales. Les cartouches filtrantes doivent être nettoyées ou remplacées régulièrement afin de préserver l’efficacité de séparation et d’éviter les chutes de pression. La performance de la pompe à vide diminue progressivement ; le suivi des niveaux d’aspiration alerte les opérateurs d’une baisse d’efficacité avant que la fiabilité du convoyage ne soit compromise.
Les pièces d’usure situées dans la section de décharge, notamment les séparateurs cycloniques et les trémies de collecte, subissent directement l’impact des matériaux et des forces abrasives. Des inspections régulières visant à détecter l’érosion permettent un remplacement opportun, avant que des perforations n’affectent l’intégrité du système. Le respect des calendriers de lubrification des roulements des pompes et des accouplements moteurs prolonge considérablement la durée de vie des équipements. De nombreux sites planifient les opérations de maintenance des systèmes de transfert sous vide pendant les arrêts programmés de la production, évitant ainsi des arrêts imprévus et assurant une prévisibilité opérationnelle.
Surveillance diagnostique et dépannage
Les installations avancées de convoyeurs pneumatiques sous vide intègrent des transducteurs de pression, des capteurs de débit et des contrôleurs numériques qui surveillent en continu les performances du système. Ces diagnostics détectent des changements subtils — une augmentation de la pression de refoulement, une diminution du débit d’air ou des temps de cycle incohérents — qui signalent l’apparition de problèmes. Les opérateurs peuvent ainsi intervenir de façon proactive sur la maintenance des systèmes de transfert sous vide, plutôt que de réagir à des pannes de convoyage entraînant l’arrêt de la production.
Les problèmes courants comprennent les ponts de matière dans les trémies de prélèvement, les fuites d’air aux raccords étanches et l’obstruction des filtres. Les procédures de dépannage aident les opérateurs à identifier rapidement les causes profondes. La prévention des ponts de matière implique souvent l’installation de vibreurs ou d’agitateurs aux points de prélèvement. Les fuites d’air nécessitent une inspection périodique des raccords à collier et des joints. L’entretien des filtres demeure le facteur le plus critique : des filtres obstrués réduisent la capacité d’aspiration et forcent le système à passer en modes de fonctionnement dégradés. L’établissement d’une documentation claire sur l’entretien des systèmes de transfert sous vide garantit une cohérence entre les postes de travail et réduit les erreurs coûteuses.
FAQ
Pourquoi le transport pneumatique en phase diluée convient-il à la plupart des applications poudreuses ?
Le transport pneumatique en phase diluée maintient les particules de poudre en suspension dans un flux d’air à grand volume et faible densité, nécessitant généralement des vitesses comprises entre 3 000 et 4 500 pieds par minute. Cette méthode réduit au minimum les chocs entre particules et la dégradation du matériau, ce qui la rend idéale pour les poudres sensibles à la chaleur ou friables. Une consommation d’énergie inférieure à celle des solutions en phase dense permet de réduire les coûts opérationnels tout en assurant un débit excellent. Un convoyeur pneumatique à vide fonctionnant en phase diluée convient à la manutention industrielle standard de poudres dans les secteurs pharmaceutique, agroalimentaire, chimique et de la transformation des plastiques.
Comment le convoyage clos protège-t-il la qualité du produit dans les industries sensibles ?
La conception fermée élimine la poussière en suspension dans l’air et empêche toute contamination croisée provenant de sources environnementales. Un convoyeur pneumatique sous vide préserve la pureté des produits en maintenant les matières confinées tout au long du transport, ce qui est essentiel pour les principes actifs pharmaceutiques, les ingrédients alimentaires spécialisés et la manipulation réglementée de produits chimiques. Le trajet entièrement fermé évite également l’absorption d’humidité dans des conditions humides et protège les matériaux sensibles à la lumière contre leur dégradation. Ces mesures de qualité contribuent directement au respect des exigences réglementaires dans les secteurs où la composition et la traçabilité de la pureté des matières imposent des contrôles rigoureux.
Quel délai de retour sur investissement les installations peuvent-elles attendre suite à l’installation d’un convoyeur pneumatique sous vide ?
La plupart des installations récupèrent l’investissement initial dans les convoyeurs pneumatiques à vide en 18 à 24 mois grâce à la réduction de la main-d’œuvre, à l’élimination des déversements et à l’optimisation énergétique. Des économies supplémentaires découlent d’une moindre perte de produit, de coûts de nettoyage réduits et de dépenses moindres liées à la conformité réglementaire. Le retour sur investissement précis dépend des opérations de référence : les systèmes manuels à seaux offrent un délai de rentabilisation plus court que les solutions semi-automatisées. La fiabilité opérationnelle à long terme et les besoins minimes en maintenance prolongent les avantages globaux en matière de coûts bien au-delà des périodes initiales d’investissement, ce qui fait de la conception d’un système de convoyage pneumatique une décision stratégique judicieuse pour les opérations intensives en poudres.
Table des matières
- Comment la technologie des convoyeurs pneumatiques à vide assure le succès du transfert de matériaux
- Optimisation de la conception des systèmes de convoyage pneumatique pour des performances maximales
- Entretien du système de transfert sous vide pour une fiabilité durable
-
FAQ
- Pourquoi le transport pneumatique en phase diluée convient-il à la plupart des applications poudreuses ?
- Comment le convoyage clos protège-t-il la qualité du produit dans les industries sensibles ?
- Quel délai de retour sur investissement les installations peuvent-elles attendre suite à l’installation d’un convoyeur pneumatique sous vide ?