
 EN
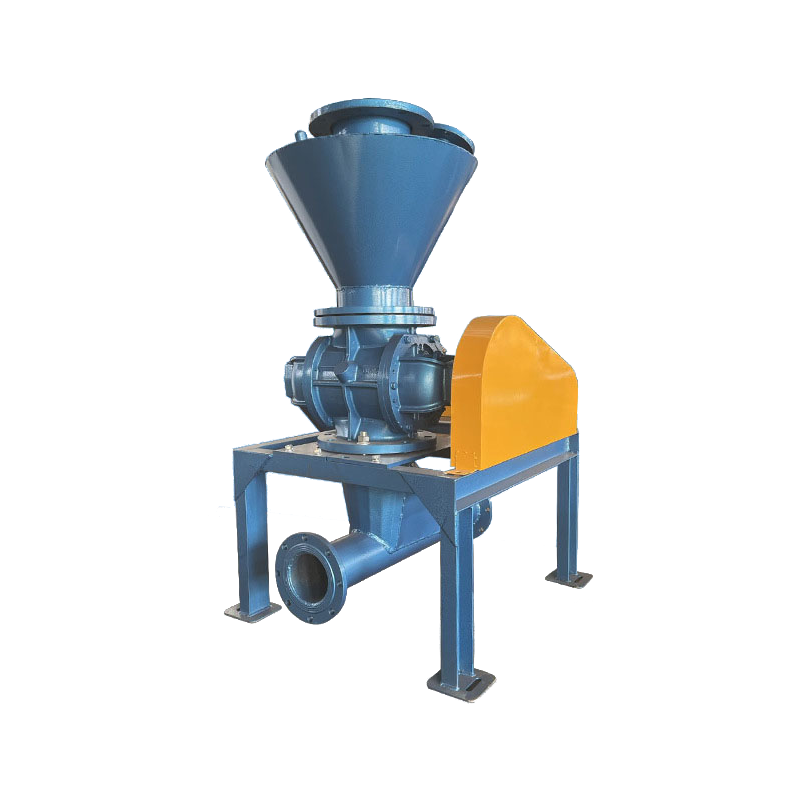
Moderne pulverhåndteringsprocesser kræver effektivitet, præcision og pålidelighed. En pneumatisk vakuumkonveyor udgør en omstødende løsning for industrier, der håndterer fine materialer – fra farmaceutiske virksomheder til fødevareproducenter. Ved at udnytte trykforskelle i luften transporterer disse systemer pulver og granulater renligt, sikkert og konsekvent – hvilket reducerer manuelt arbejde, minimerer produktforringelse og sænker driftsomkostningerne. At forstå, hvordan en pneumatisk vakuumtransportør forbedrer effektiviteten, afslører, hvorfor ledende producenter prioriterer denne teknologi i deres materialoverførselsprocesser.
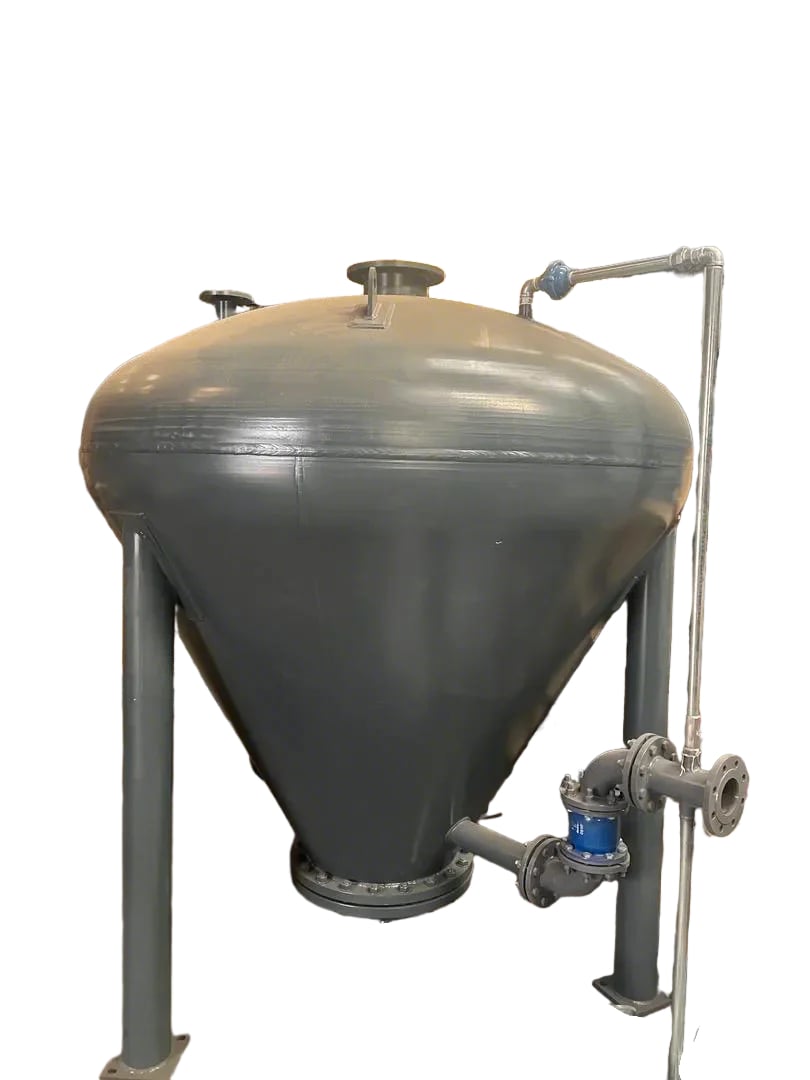
Effektivitet i pulverhåndtering går ud over hastighed. En pneumatisk vakuumtransportør integrerer flere materialstransportfunktioner i én enkelt, samlet løsning. Den eliminerer spild, reducerer krydskontamination, beskytter produktets integritet og mindsker arbejdstageres udsættelse for farlige eller irriterende støv. Resultatet er en strømlinet proces, der opfylder strenge reguleringskrav, samtidig med at den øger kapaciteten og reducerer udfaldstid – afgørende fordele på konkurrencedygtige industrielle markeder, hvor margenerne afhænger af operativ fremragende ydeevne.
Hvordan pneumatiske vakuumtransportørteknologier driver succes i materialstransport
Kernens driftsprincipper og systemfordelene
Markedet pneumatisk transportanlæg designet bag moderne vakuumtransportører bygger på oprettelse af en undertryksmiljø, der suger pulver gennem lukkede rørledninger. I modsætning til traditionelle gravitationsfødte eller mekaniske transportørsystemer holder denne fremgangsmåde materialerne fuldstændigt indesluttet og beskyttet mod miljømæssige forureninger. En pneumatisk vakuumtransportør fungerer ved at generere luftstrøm via en vakuum-pumpe, hvilket skaber sugekraft ved indtagspunktet. Pulveret træder ind i systemet, blandes kortvarigt med luftstrømmen og transporteres gennem tætte kanaler til destinationspunktet, hvor separation finder sted.
Denne lukkede konstruktion forbedrer driftseffektiviteten markant. Spild er næsten elimineret, hvilket reducerer rengøringsarbejdet og materialeudgifterne markant. Produktkvaliteten forbliver konstant, fordi pulver oplever minimal omrøring og nedbrydning i forhold til vibrerende siloer eller åbne riller. Brancher, der håndterer følsomme materialer – såsom farmaceutiske aktive ingredienser, specialkemikalier eller levnedsmiddeltilsætningsstoffer – konstaterer, at en pneumatiske vakuumtransportør opretholder sammensætningens integritet samtidig med, at gennemstrømningshastigheden øges med 30–50 % i forhold til manuelle eller halvautomatiserede alternativer.
Fordele ved reduktion af energiforbrug og omkostninger
Effektivitetsgevinster udvider sig direkte til driftsomkostningerne. Moderne pneumatiske transportsystemer bruger frekvensomformere og optimerede pumpekonstruktioner til at tilpasse energiforbruget til de faktiske belastningsforhold. I stedet for at køre kontinuerligt med fuld kapacitet justerer en pneumatisk vakuumtransportør motorens hastighed og luftstrømmen i henhold til den reelle materialestrøm, hvilket betydeligt reducerer spild af energi. Dilueret fase pneumatisch transport – hvor pulverkoncentrationen forbliver lav i forhold til luftvolumenet – kræver mindre energi end tæt fase-alternativer, hvilket gør den ideel til pulver med lavere viskositet og standardproduktionsmiljøer.
Den samlede omkostningsfordel forstærkes, når man tager reducerede arbejdskraftkrav, længere vedligeholdelsesintervaller og minimalt produkttab i betragtning. En produktionsanlæg, der skifter fra manuelle spandssystemer eller tyngdekraftrør til en pneumatiske vakuumtransportør, opnår typisk afskrivning inden for 18–24 måneder udelukkende gennem besparelser på arbejdskraft. Der opstår også miljømæssige fordele: lukkede systemer eliminerer støvudslip, hvilket reducerer omkostningerne til overholdelse af reguleringskrav og forbedrer luftkvaliteten på arbejdspladsen.
Optimering af designet for pneumatiske transportsystemer til maksimal ydelse
Tilpasning af systemkonfigurationen til materialegenskaber
Effektiv design af pneumatiske transportsystemer begynder med grundig materialekarakterisering. Partikelstørrelse, densitet, fugtindhold og slidstyrke påvirker direkte rørledningens diameter, luftfart og valg af adskillelsesudstyr. Fint pulver kræver præcis justering af luftstrømmen for at undgå tilstopninger; tætte eller koherente materialer kræver højere fart og nogle gange specialiseret pulverbehandling. Ingeniører, der designer et pneumatiske vakuumtransportanlæg, skal afveje modstridende krav: tilstrækkelig fart til at opretholde materialestrømmen uden at forårsage overdreven slitage eller energiforbrug.
Afstand og højde påvirker også designbeslutninger. Vandret transport adskiller sig grundlæggende fra lodret hejseapplikationer. Længere ruter kræver rør med større diameter og muligvis mellemliggende forstærkningspunkter for at opretholde hastigheden. En pneumatisk vakuumtransportør til en overførselsrute på 500 fod kræver andre specifikationer end én, der dækker 50 fod. Moderne designsoftware modellerer luftstrømningsdynamik, trykfald og slidmønstre, hvilket giver ingeniører mulighed for at optimere komponentstørrelser og minimere uventede driftsproblemer efter installation.
Integration med produktionsejligning
En pneumatisk vakuumtransportør skal integreres nahtløst med udstyr både forud for og bagved. Indløbspunkterne skal kunne håndtere forskellige beholderdesign – f.eks. tromler, bulkposer eller siloer – uden at kræve manuelle overførsler eller justeringer under driften. Afløbspunkterne skal lede materialet ind i malere, blander, reaktorer eller emballeringsudstyr med minimal nedbrydningstid. Dårlig integration skaber flaskehalse, der neutraliserer effektivitetsfordelene ved selve transportsystemet.
Moderne implementeringer omfatter automatiserede kontroller, der synkroniserer transportørens drift med produktionslinjens rytme. Sensorer registrerer materialeankomst ved indløbspunkterne og aktiverer transportcyklusser automatisk. Ved afløbet forhindre niveausensorer overfyldning eller mangel på materiale til udstyret bagved. Denne integration omdanner en pneumatisk vakuumtransportør fra en selvstændig transportenhed til et koordineret element i en fuldt optimeret produktionsarbejdsgang.
Vedligeholdelse af vakuumtransportsystemer for vedvarende pålidelighed
Præventive vedligeholdelsesprotokoller og komponentpleje
Vedligeholdelse af vakuumtransfersystemet afgør, om effektivitetsgevinsterne vedbliver i årevis eller forringes som følge af stigende nedetid og reparationer. Planlagt præventiv vedligeholdelse – udført med faste mellemrum i stedet for efter fejl – sikrer, at en pneumatisk vakuumtransportanlæg fungerer i overensstemmelse med designspecifikationerne. Filterpatroner skal rengøres eller udskiftes regelmæssigt for at opretholde adskillelseseffektiviteten og forhindre trykfald. Vakuumkompressorens ydelse forringes gradvist; overvågning af sugniveauet advarer operatører om faldende effektivitet, inden transportpålideligheden bliver påvirket.
Sliddele i afladningssektionen, især cyclonseparatore og opsamlingsbunkere, udsættes for direkte materialepåvirkning og slidende kræfter. Regelmæssig inspektion for erosion gør det muligt at udskifte dele til tidlig tid, inden gennemtrængninger påvirker systemets integritet. Smøringsskemaer for pumpelejer og motorforbindelser forlænger udstyrets levetid betydeligt. Mange anlæg indfører vedligeholdelsesperioder for vakuumtransport-systemer under planlagt produktionsnedlukning, hvilket forhindrer uventede stop og sikrer operationel forudsigelighed.
Diagnostisk overvågning og fejlfinding
Avancerede pneumatiske vakuumtransportinstallationer indeholder tryktransducere, strømningsfølere og digitale kontrollere, der løbende overvåger systemets ydeevne. Disse diagnostiske funktioner registrerer subtile ændringer – stigende afladningstryk, faldende luftstrøm eller inkonsekvente cykeltider – som indikerer fremvoksende problemer. Operatører kan derfor håndtere vedligeholdelsesproblemer forudgribende i stedet for at reagere på transportfejl, der standser produktionen.
Almindelige problemer omfatter materialebroer i optagelseshopere, luftlækkager i tætte forbindelser og filtertilstoppning. Fejlsøgningsprotokoller hjælper operatører med hurtigt at identificere årsagssammenhænge. Forebyggelse af materialebroer indebærer ofte brug af vibratorer eller rørere ved optagepunkter. Luftlækkager kræver periodisk inspektion af klemforbindelser og pakninger. Filtervedligeholdelse forbliver den mest kritiske faktor; tilstoppede filtre reducerer vakuumkapaciteten og tvinger systemet ind i nedsatte ydelsesmodi. Udarbejdelse af klar vedligeholdelsesdokumentation for vakuumtransport-systemer sikrer konsekvens på tværs af skift og mindsker kostbare fejl.
Ofte stillede spørgsmål
Hvad gør fortyndet fase-pneumatisk transport egnet til de fleste pulveranvendelser?
Dilueret-fase pneumatisk transport suspender pulverpartikler i en luftstrøm med høj volumen og lav densitet, typisk kræver det hastigheder mellem 3.000–4.500 fod pr. minut. Denne metode minimerer partikelkollision og materialeforringelse og er derfor ideel til varmesensitive eller brødlige pulver. Lavere energiforbrug sammenlignet med tæt-fase-alternativer reducerer driftsomkostningerne, mens fremragende igennemstrømning opretholdes. En pneumatisk vakuumtransportør, der opererer i dilueret fase, egner sig til standard industrielt pulverhåndtering inden for farmaceutiske produkter, fødevareproduktion, kemikalier og plastikfremstilling.
Hvordan beskytter lukket transport produktkvaliteten i følsomme industrier?
Indkapslet design eliminerer flyvende støv og forhindrer krydskontaminering fra miljømæssige kilder. En pneumatiske vakuumtransportør opretholder produktets renhed ved at indeholde materialet under hele transporten – hvilket er afgørende for farmaceutiske aktive stoffer, specialfødevareingredienser og regulerede kemikalier. Den indkapslede transportvej forhindrer også fugtabsorption under fugtige forhold og beskytter lysfølsomme materialer mod nedbrydning. Disse kvalitetsbeskyttelsesforanstaltninger understøtter direkte overholdelse af reguleringskravene i industrier, hvor dokumentationskravene til materialekomposition og renhed kræver strenge kontrolforanstaltninger.
Hvilken investeringsafkastperiode bør anlæg forvente ved installation af en pneumatiske vakuumtransportør?
De fleste faciliteter indhenter kapitalinvesteringen i pneumatiske vakuumtransportanlæg inden for 18–24 måneder gennem reduktion af arbejdskraft, udryddelse af spild og energioptimering. Yderligere besparelser opstår som følge af reduceret produkttab, lavere rengøringsomkostninger og faldende omkostninger til overholdelse af reguleringer. Konkrete afkast afhænger af de oprindelige driftsforhold – manuelle spandssystemer giver en hurtigere tilbagebetaling end halvautomatiserede alternativer. Langsigtede driftspålidelighed og minimale vedligeholdelseskrav forlænger de samlede omkostningsfordele langt ud over de indledende investeringsperioder, hvilket gør design af pneumatiske transportanlæg til en velovervejet kapitalbeslutning for driften af pulverintensive processer.