
 EN
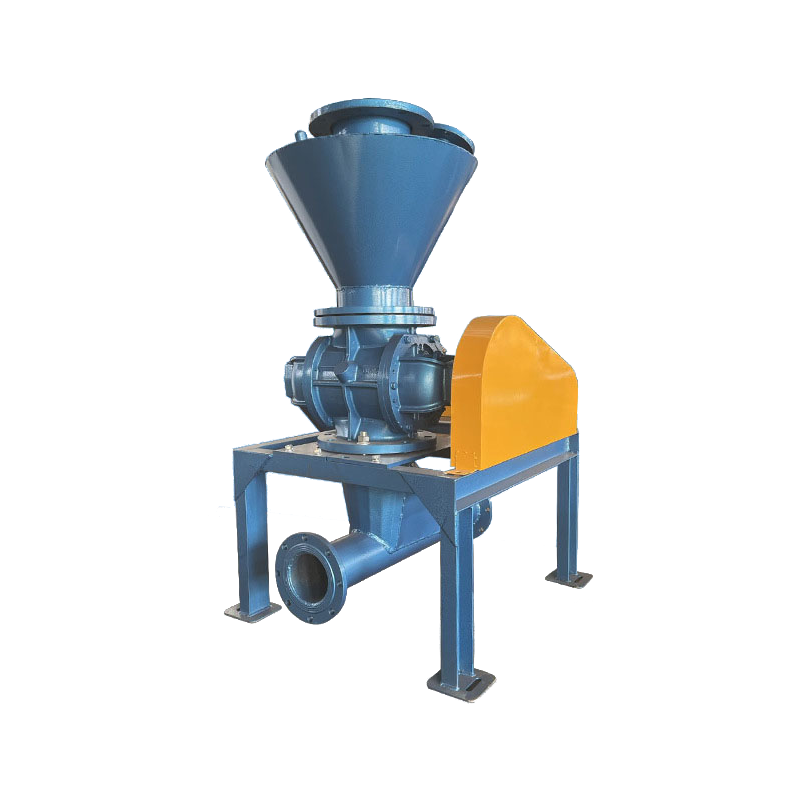
Le operazioni moderne di movimentazione di polveri richiedono efficienza, precisione e affidabilità. Un conveyor pneumatico a vuoto rappresenta una soluzione innovativa per i settori che gestiscono materiali fini, dai farmaceutici alla lavorazione alimentare. Sfruttando le differenze di pressione dell’aria, questi sistemi trasportano polveri e granuli in modo pulito, sicuro e costante, riducendo il lavoro manuale, minimizzando il degrado del prodotto e abbassando i costi operativi. Comprendere come un convogliatore pneumatico a vuoto migliori l’efficienza chiarisce perché i principali produttori scelgono questa tecnologia per i propri flussi di trasferimento materiali.
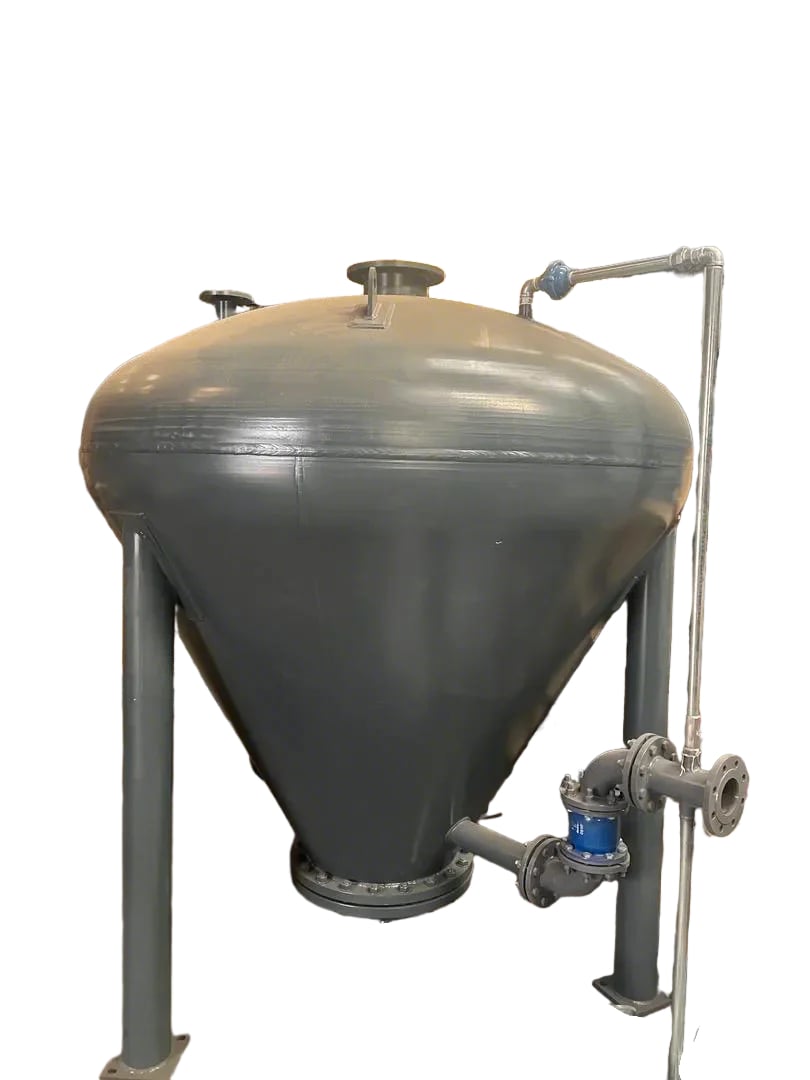
L'efficienza nella movimentazione delle polveri va oltre la semplice velocità. Un convogliatore pneumatico a vuoto integra diverse funzioni di trasferimento materiale in un'unica soluzione compatta. Elimina gli sversamenti, riduce la contaminazione incrociata, protegge l'integrità del prodotto e diminuisce l'esposizione dei lavoratori a polveri pericolose o irritanti. Il risultato è un processo semplificato che soddisfa rigorosi standard normativi, incrementando al contempo la produttività e riducendo i tempi di fermo: vantaggi fondamentali in mercati industriali competitivi, dove i margini dipendono dall'eccellenza operativa.
Come la tecnologia dei convogliatori pneumatici a vuoto garantisce il successo nel trasferimento materiali
Principi operativi fondamentali e vantaggi del sistema
Il sistema di trasporto pneumatico il design alla base dei moderni convogliatori a vuoto si basa sulla creazione di un ambiente a pressione negativa che aspira le polveri attraverso tubazioni chiuse. A differenza dei tradizionali sistemi di convogliamento a gravità o meccanici, questo approccio mantiene i materiali completamente contenuti e protetti da contaminanti ambientali. Un convogliatore pneumatico a vuoto funziona generando un flusso d’aria tramite una pompa a vuoto, che crea depressione nel punto di prelievo. La polvere entra nel sistema, si mescola brevemente con il flusso d’aria e viaggia attraverso condotti sigillati fino al punto di destinazione, dove avviene la separazione.
Questo design chiuso migliora in modo significativo l’efficienza operativa. Gli sversamenti sono praticamente eliminati, riducendo drasticamente la manodopera necessaria per la pulizia e la perdita di materiale. La qualità del prodotto rimane costante perché le polveri subiscono un’agitazione e un degrado minimi rispetto ai setacci vibranti o ai canali aperti. I settori che trattano materiali sensibili—come principi attivi farmaceutici, prodotti chimici speciali o additivi alimentari—riscontrano che un convogliatore pneumatico a vuoto preserva l’integrità della composizione accelerando la produttività del 30–50% rispetto ad alternative manuali o semiautomatiche.
Vantaggi relativi al consumo energetico e alla riduzione dei costi
I guadagni in termini di efficienza si riflettono direttamente sui costi operativi. I moderni sistemi di trasporto pneumatico utilizzano azionamenti a frequenza variabile e progetti ottimizzati di pompe per adeguare il consumo energetico alle effettive condizioni di carico. Invece di funzionare continuamente alla massima capacità, un convogliatore pneumatico a vuoto regola la velocità del motore e la portata d’aria in base al flusso di materiale in tempo reale, riducendo in modo significativo gli sprechi energetici. Il trasporto pneumatico in fase diluita—ovvero quando la concentrazione della polvere rimane bassa rispetto al volume d’aria—richiede meno energia rispetto alle alternative in fase densa, rendendolo ideale per polveri a bassa viscosità e per ambienti produttivi standard.
Il vantaggio complessivo sui costi si amplifica considerando la riduzione dei requisiti di manodopera, gli intervalli di manutenzione più lunghi e la perdita minima di prodotto. Un impianto che passa da sistemi manuali a secchio o da scivoli a gravità a un convogliatore pneumatico a vuoto ottiene generalmente il ritorno dell’investimento entro 18–24 mesi soltanto grazie ai risparmi sulla manodopera. Emergono anche benefici ambientali: i sistemi chiusi eliminano le emissioni di polvere, riducendo i costi legati alla conformità normativa e migliorando la qualità dell’aria negli ambienti di lavoro.
Ottimizzazione della progettazione del sistema di convogliamento pneumatico per prestazioni massime
Adattamento della configurazione del sistema alle proprietà del materiale
La progettazione efficace di un sistema di trasporto pneumatico inizia con una caratterizzazione rigorosa del materiale. Dimensione delle particelle, densità, contenuto di umidità e abrasività influenzano direttamente il diametro della tubazione, la velocità dell’aria e la scelta degli equipaggiamenti di separazione. Le polveri fini richiedono una regolazione precisa della portata d’aria per prevenire ostruzioni; i materiali densi o coesivi richiedono velocità più elevate e, talvolta, un condizionamento specifico della polvere. Gli ingegneri che progettano un convogliatore pneumatico a vuoto devono bilanciare priorità contrastanti: una velocità sufficiente a mantenere il flusso del materiale, senza causare usura eccessiva o un consumo energetico elevato.
Anche la distanza e il dislivello influenzano le scelte progettuali. Il trasporto orizzontale differisce fondamentalmente dalle applicazioni di sollevamento verticale. Le tratte più lunghe richiedono tubazioni di diametro maggiore e, potenzialmente, punti di sovrapressione intermedi per mantenere la velocità del flusso. Un convogliatore pneumatico a vuoto destinato a una tratta di trasferimento di 500 piedi richiede specifiche diverse rispetto a uno che copre 50 piedi. I moderni software di progettazione modellano la dinamica dell’aria, le cadute di pressione e i pattern di usura, consentendo agli ingegneri di ottimizzare le dimensioni dei componenti e di ridurre al minimo le sorprese operative dopo l’installazione.
Integrazione con l'attrezzatura di elaborazione
Un convettore pneumatico a vuoto deve integrarsi perfettamente con le attrezzature a monte e a valle. I punti di prelievo devono accogliere vari tipi di contenitori—fusti, big bag o silos—senza richiedere trasferimenti manuali né aggiustamenti operativi. I punti di scarico devono indirizzare il materiale verso mulini, miscelatori, reattori o attrezzature per l’imballaggio con tempi di sedimentazione minimi. Una cattiva integrazione genera colli di bottiglia che annullano i vantaggi in termini di efficienza offerti dal sistema di convogliamento stesso.
Le implementazioni moderne includono controlli automatici che sincronizzano il funzionamento del convettore con i ritmi della linea produttiva. Sensori rilevano l’arrivo del materiale ai punti di prelievo e avviano automaticamente i cicli di convogliamento. In fase di scarico, sensori di livello evitano sia il sovraccarico sia la carenza di materiale nelle attrezzature a valle. Questa integrazione trasforma il convettore pneumatico a vuoto da un semplice dispositivo di trasporto autonomo in un elemento coordinato all’interno di un flusso produttivo completamente ottimizzato.
Manutenzione del sistema di trasferimento a vuoto per garantire affidabilità prolungata
Protocolli di manutenzione preventiva e cura dei componenti
La manutenzione del sistema di trasferimento a vuoto determina se i miglioramenti di efficienza permangono per anni o si riducono progressivamente a causa di un aumento dei tempi di fermo e delle riparazioni. La manutenzione preventiva programmata—effettuata a intervalli prestabiliti anziché in seguito a guasti—mantiene un convogliatore pneumatico a vuoto operativo secondo le specifiche progettuali. I cartucce filtranti devono essere pulite o sostituite regolarmente per mantenere l’efficienza di separazione e prevenire cali di pressione. Le prestazioni della pompa a vuoto peggiorano gradualmente; il monitoraggio dei livelli di aspirazione avvisa gli operatori di una diminuzione dell’efficienza prima che la affidabilità del convogliamento risulti compromessa.
I componenti soggetti a usura nella sezione di scarico, in particolare i separatori ciclonici e i cassoni di raccolta, subiscono impatti diretti del materiale e forze abrasive. L’ispezione regolare dell’erosione consente una sostituzione tempestiva prima che le perforazioni compromettano l’integrità del sistema. I programmi di lubrificazione per i cuscinetti delle pompe e per i giunti dei motori prolungano significativamente la vita utile delle attrezzature. Molte strutture prevedono finestre di manutenzione per i sistemi di trasferimento a vuoto durante i periodi programmati di fermo produttivo, evitando fermi imprevisti e garantendo la prevedibilità operativa.
Monitoraggio diagnostico e risoluzione dei problemi
Le installazioni avanzate di convogliatori pneumatici a vuoto incorporano trasduttori di pressione, sensori di portata e controllori digitali che monitorano continuamente le prestazioni del sistema. Questi sistemi di diagnostica rilevano variazioni sottili—ad esempio un aumento della pressione in uscita, una diminuzione della portata d’aria o tempi di ciclo non costanti—che indicano l’insorgere di problemi. Gli operatori possono quindi intervenire proattivamente sulla manutenzione dei sistemi di trasferimento a vuoto, anziché reagire a guasti nel convogliamento che interrompono la produzione.
I problemi più comuni includono ponti di materiale nei cassoni di prelievo, perdite d'aria nelle connessioni sigillate e intasamento dei filtri. I protocolli di risoluzione dei problemi aiutano gli operatori a identificare rapidamente le cause principali. La prevenzione dei ponti di materiale prevede spesso l'uso di vibratori o agitatori nei punti di prelievo. Le perdite d'aria richiedono ispezioni periodiche delle connessioni a morsetto e delle guarnizioni. La manutenzione dei filtri rimane il fattore più critico: i filtri intasati riducono la capacità di vuoto e costringono il sistema a funzionare in modalità degradate. L'istituzione di una documentazione chiara sulla manutenzione del sistema di trasferimento a vuoto garantisce coerenza tra i turni e riduce errori costosi.
FAQ
Perché il trasporto pneumatico in fase diluita è adatto alla maggior parte delle applicazioni con polveri?
Il trasporto pneumatico in fase diluita sospende le particelle in polvere in un flusso d’aria ad alto volume e bassa densità, che richiede tipicamente velocità comprese tra 3.000 e 4.500 piedi al minuto. Questo approccio riduce al minimo le collisioni tra particelle e il degrado del materiale, rendendolo ideale per polveri termosensibili o friabili. Il consumo energetico inferiore rispetto alle alternative in fase densa riduce i costi operativi, mantenendo comunque un’eccellente portata. Un convogliatore pneumatico a vuoto funzionante in fase diluita è adatto alla movimentazione standard di polveri industriali nei settori farmaceutico, della lavorazione alimentare, chimico e della produzione di materie plastiche.
In che modo il convogliamento chiuso protegge la qualità del prodotto nei settori sensibili?
Il design chiuso elimina la polvere aerodispersa e previene la contaminazione incrociata da fonti ambientali. Un convogliatore pneumatico a vuoto mantiene la purezza del prodotto contenendo il materiale per tutta la durata del trasporto, requisito fondamentale per principi attivi farmaceutici, ingredienti alimentari specializzati e manipolazione di sostanze chimiche soggette a regolamentazione. Il percorso chiuso impedisce inoltre l’assorbimento di umidità in condizioni di elevata umidità e protegge i materiali sensibili alla luce dal degrado. Queste garanzie qualitative supportano direttamente la conformità normativa nei settori in cui la composizione e la documentazione della purezza dei materiali richiedono controlli rigorosi.
Qual è il periodo previsto per il ritorno dell’investimento derivante dall’installazione di un convogliatore pneumatico a vuoto?
La maggior parte degli impianti recupera l’investimento iniziale per i convogliatori pneumatici a vuoto entro 18–24 mesi grazie alla riduzione della manodopera, all’eliminazione degli sversamenti e all’ottimizzazione energetica. Ulteriori risparmi derivano dalla minore perdita di prodotto, dai costi inferiori per la pulizia e da una riduzione delle spese legate alla conformità normativa. Il ritorno specifico dipende dalle condizioni operative di partenza: i sistemi manuali con secchielli offrono un periodo di recupero più rapido rispetto alle alternative semiautomatiche. L’elevata affidabilità operativa a lungo termine e i requisiti minimi di manutenzione prolungano i vantaggi in termini di costo totale ben oltre il periodo iniziale di investimento, rendendo la progettazione di un sistema di convogliamento pneumatico una scelta strategica solida per le operazioni ad alta intensità di polveri.
Indice dei Contenuti
- Come la tecnologia dei convogliatori pneumatici a vuoto garantisce il successo nel trasferimento materiali
- Ottimizzazione della progettazione del sistema di convogliamento pneumatico per prestazioni massime
- Manutenzione del sistema di trasferimento a vuoto per garantire affidabilità prolungata
-
FAQ
- Perché il trasporto pneumatico in fase diluita è adatto alla maggior parte delle applicazioni con polveri?
- In che modo il convogliamento chiuso protegge la qualità del prodotto nei settori sensibili?
- Qual è il periodo previsto per il ritorno dell’investimento derivante dall’installazione di un convogliatore pneumatico a vuoto?