
 EN
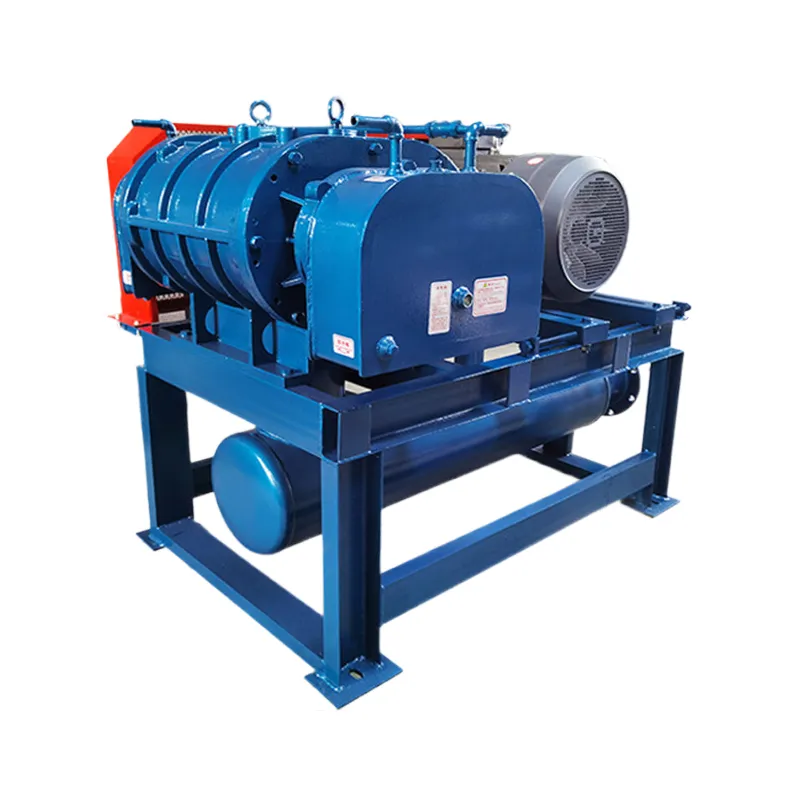
Апромисловий компресор Roots є критичним компонентом у багатьох процесах виробництва, очистки стічних вод і пневматичного транспортування. Ці машини позитивного витіснення забезпечують стабільну подачу повітря й тиск для важливих застосувань у різних галузях. Однак, як і будь-яке механічне обладнання, промисловий родинний дихач потребує дисциплінованих заходів з технічного обслуговування, щоб максимізувати термін служби, запобігти неочікуваному простою й захистити ваші капіталовкладення.
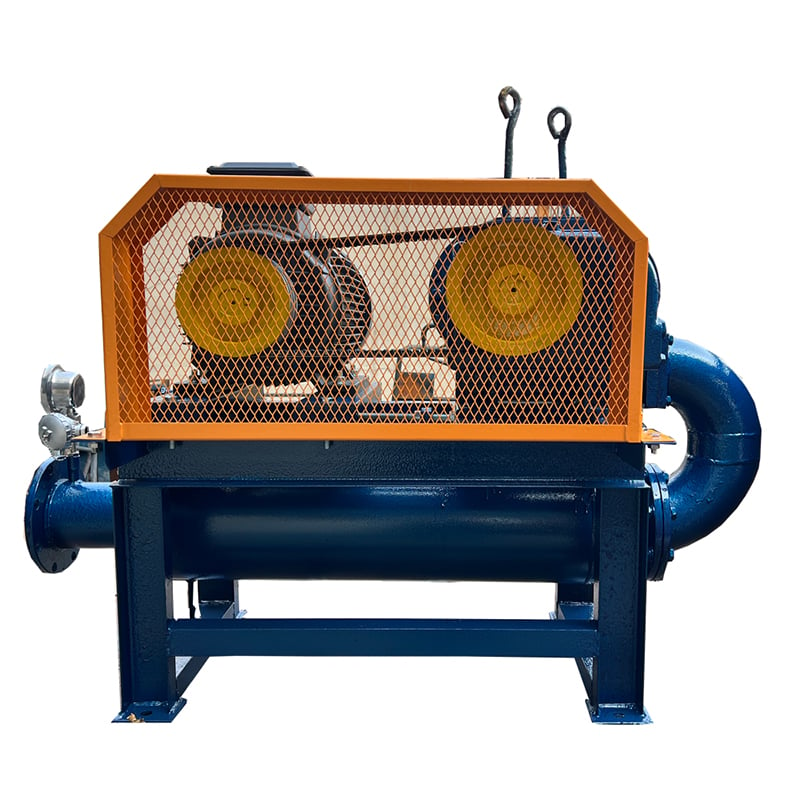
Подовження терміну експлуатації роторних лопатевих компресорів залежить від систематичного дотримання графіків мащення, контролю зносу, регулювання температури та оцінки стану ущільнень. Організації, які застосовують проактивні стратегії технічного обслуговування, повідомляють про значно більшу надійність обладнання та нижчу загальну вартість володіння. У цій статті розглядаються ключові практики технічного обслуговування, що захищають ваші інвестиції в промислові системи повітряного стиснення й забезпечують стабільну продуктивність протягом років безперервної роботи.
Мащення та управління мастильними матеріалами для забезпечення стабільної продуктивності
Вибір правильного класу мастильного матеріалу
Правильне змащування є основою будь-якої ефективної програми технічного обслуговування для нагнітачів з позитивним витисканням. Мастило має забезпечувати достатню міцність мастильної плівки між обертовими лопатями й одночасно зберігати в’язкість у температурному діапазоні, який ваш промисловий рутс-нагнітач відчуває під час роботи. Зазвичай специфікації виробника передбачають певні класи в’язкості за ISO, і відхилення від цих рекомендацій може прискорити знос підшипників та збільшити напруження в зоні контакту лопатей.
Температурні коливання безпосередньо впливають на роботу мастила в промислових системах повітряного стиснення. У літні місяці або в приміщеннях із високою навколишньою температурою легші мастила можуть ставати надто рідкими, що порушує захисну олійну плівку. Навпаки, зимові умови або прохолодне навколишнє середовище можуть спричинити перевищення важчими мастилами припустимого діапазону в’язкості. Вибір багатов’язкісних мастил, розрахованих на ваш робочий діапазон, забезпечує стабільну міцність мастильної плівки та захист протягом усього року.
Інтервали заміни мастила та запобігання забрудненню
У специфікаціях роторних лопатевих нагнітачів зазвичай рекомендують замінювати мастило через кожні 500–1000 годин роботи, залежно від умов навколишнього середовища та інтенсивності застосування. Однак рівень забруднення частіше визначає реальні інтервали заміни надійніше, ніж графіки, засновані лише на часі. Тверді частинки, проникнення вологи та продукти окиснення знижують ефективність мастила значно швидше, ніж просте старіння, тому моніторинг стану мастила є обов’язковим для нагнітачів об’ємного типу.
Правильна фільтрація повітря на впуску запобігає потраплянню пилу й бруду в корпус промислового нагнітача типу Roots і забрудненню мастила. Багаторівневі повітряні фільтри, розраховані на розподіл розмірів частинок у вашому застосуванні, значно подовжують термін служби мастила й зменшують частоту технічного обслуговування. Регулярний огляд фільтрів під час циклів профілактичного обслуговування дозволяє виявити зростання різниці тисків — цей показник свідчить про насичення фільтра й наближення моменту його заміни.
Контроль температури та теплове управління
Контроль температур на виході та в корпусі
Надмірне нагрівання прискорює зношування підшипників і окислення мастила, що різко скорочує інтервали технічного обслуговування промислового рутс-компресора. Більшість обладнання має датчики температури на виході та в зонах розташування підшипників. Встановлення базових теплових характеристик під час нормальної експлуатації дозволяє службам технічного обслуговування виявляти зростаючі тенденції, які вказують на початок механічних несправностей до того, як станеться катастрофічна аварія.
Для промислових систем повітряного стиснення, що працюють у підвищених навколишніх умовах або в режимі безперервної роботи, охолоджувачі, інтегровані в лінію нагнітання, запобігають термічному розбіженню. Ці пристрої видаляють тепло стиснення до того, як повітря надходить у подальші застосування або в ємності зберігання, захищаючи технічні характеристики роторного лопатевого компресора від температурних коливань, що порушують цілісність ущільнень та в’язкість мастила. Регулярне обслуговування охолоджувачів, зокрема очищення ребер та промивання внутрішніх каналів, забезпечує сталу ефективність відведення тепла.
Сезонні та екологічні коригування
Сезонні зміни вимагають відповідних коригувань у стратегіях експлуатації об’ємних нагнітачів. Зимові процедури пуску мають передбачати триваліші періоди роботи на низькому навантаженні для прогріву, що дозволяє мастилу досягти оптимальної робочої в’язкості до переходу на повне навантаження. Літні експлуатаційні режими можуть вимагати посилення систем охолодження або коригування графіків роботи — наприклад, уникнення годин з максимальною температурою навколишнього середовища, коли промислові системи повітряного стиснення втрачають здатність підтримувати прийнятну температуру на виході.
Об’єкти, що функціонують у умовах різких коливань температури або надзвичайно запилених середовищ, отримують перевагу від монтажу теплоізоляції або захисних корпусів навколо корпуса промислового рутового нагнітача. Ці заходи стабілізують внутрішні теплові умови й зменшують швидкість старіння мастила, безпосередньо подовжуючи інтервали між технічними обслуговуваннями.
Оцінка характеру зносу та обслуговування ущільнень
Візуальний огляд та вимірювання зазору між лопатями
Регулярні візуальні огляди промислового рутового нагнітального агрегата виявляють ранні ознаки виникнення проблем. Помітна витік мастила навколо вальцевих ущільнень, зміна кольору на зовнішній поверхні корпусу або накопичення забруднень вказують на конкретні потреби у технічному обслуговуванні. Періодичні вимірювання зазору між лопатями за допомогою прецизійних інструментів фіксують ступінь зношування й допомагають передбачити залишковий термін експлуатації до виникнення механічного контакту.
У специфікаціях роторних лопатевих нагнітальних агрегатів виробники зазвичай визначають максимальні припустимі розміри зазорів, перевищення яких призводить до погіршення продуктивності та внутрішньої рециркуляції. Спостереження за зростанням зазорів під час чергових оглядів дозволяє встановлювати тенденції, що сприяють плануванню заміни компонентів і запобігають неочікуваним аварійним відмовам. Ці дані також допомагають вирішити, чи є більш економічним варіантом ремонт або повна заміна.
Стан ущільнень та планування їх заміни
Ущільнювальні кільця захищають підшипники та внутрішні компоненти від зовнішнього забруднення й одночасно утримують стиснений газ у порожнині промислових систем повітряного стиснення. Вібраційний аналіз, зміна кольору мастила та зростання витрат мастила вказують на початок руйнування ущільнень. Своєчасне усунення дефектів ущільнень запобігає катастрофічному пошкодженню підшипників і зберігає цілісність подальшого застосування об’ємних нагнітачів.
Графіки технічного обслуговування мають передбачати планові інтервали заміни ущільнень згідно з рекомендаціями виробника та практичним досвідом експлуатації. Проведення обслуговування ущільнень у рамках регулярного технічного обслуговування запобігає аварійним зупинкам і пов’язаним із ними втратам виробництва. Техніки мають використовувати оригінальні комплектів для заміни (OEM), щоб забезпечити точність розмірів і сумісність матеріалів із конструкцією вашого промислового кореневого нагнітача.
Часті запитання
Як часто потрібно змінювати мастило у моєму промисловому кореневому нагнітачі?
Інтервали заміни мастила зазвичай становлять від 500 до 1000 годин роботи промислового рутового нагнітальника, але рівень забруднення часто визначає реальну необхідність заміни. Впроваджуйте програми відбірки проб мастила за станом для контролю вмісту частинок, вологи та ступеня окиснення. Багато операторів виявляють, що підходи, засновані на стані обладнання, продовжують термін служби мастила й забезпечують кращий захист порівняно з жорсткими графіками, заснованими лише на часі.
Який діапазон температур є прийнятним для роботи промислових систем повітряного стиснення?
Більшість промислових конструкцій рутових нагнітальників передбачають максимальну температуру нагнітання в межах від 80 °C до 100 °C, залежно від конкретних характеристик роторного лопатевого нагнітальника. Робота вище цих меж прискорює окиснення мастила та деградацію ущільнень. Якщо ваші застосування об’ємних нагнітальників постійно наближаються до верхніх меж температурного діапазону, проаналізуйте розміри охолоджувача, умови навколишнього середовища та інтенсивність циклу роботи, щоб виявити можливості оптимізації.
Чи можу я продовжити термін служби промислового кореневого нагнітача за допомогою передбачувального технічного обслуговування?
Так, стратегії передбачувального технічного обслуговування, що поєднують аналіз вібрації, тепловізійне дослідження та моніторинг стану мастила, суттєво збільшують термін експлуатації промислових систем повітряного стиснення. Ці підходи виявляють виникаючі проблеми до того, як вони вплинуть на продуктивність або надійність, що дозволяє проводити планові втручання замість реагування на аварійні ситуації. Організації, які впроваджують комплексні програми передбачувального технічного обслуговування, повідомляють про збільшення терміну служби обладнання на 25–50 % порівняно з технічним обслуговуванням лише за календарним графіком.