
 EN
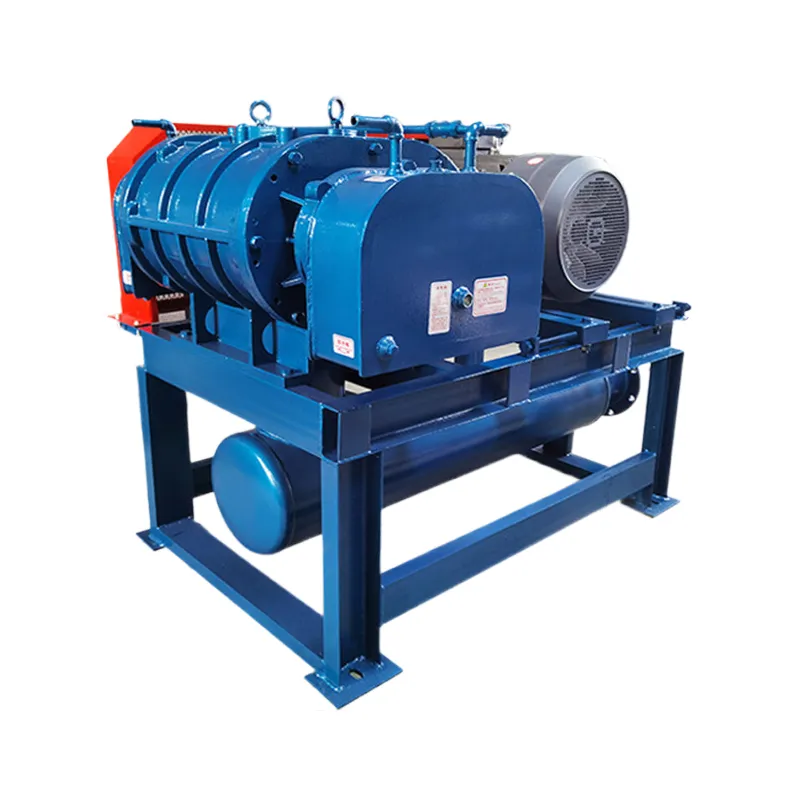
Un soufflante industrielle Roots représente un composant critique dans de nombreuses opérations de fabrication, de traitement des eaux usées et de transport pneumatique. Ces machines à déplacement positif génèrent un débit d'air et une pression constants pour des applications essentielles dans divers secteurs. Toutefois, comme tout équipement mécanique, une soufflante industrielle souffleur de racines nécessite des pratiques d'entretien rigoureuses afin de maximiser sa durée de vie, d'éviter les arrêts imprévus et de protéger votre investissement initial.
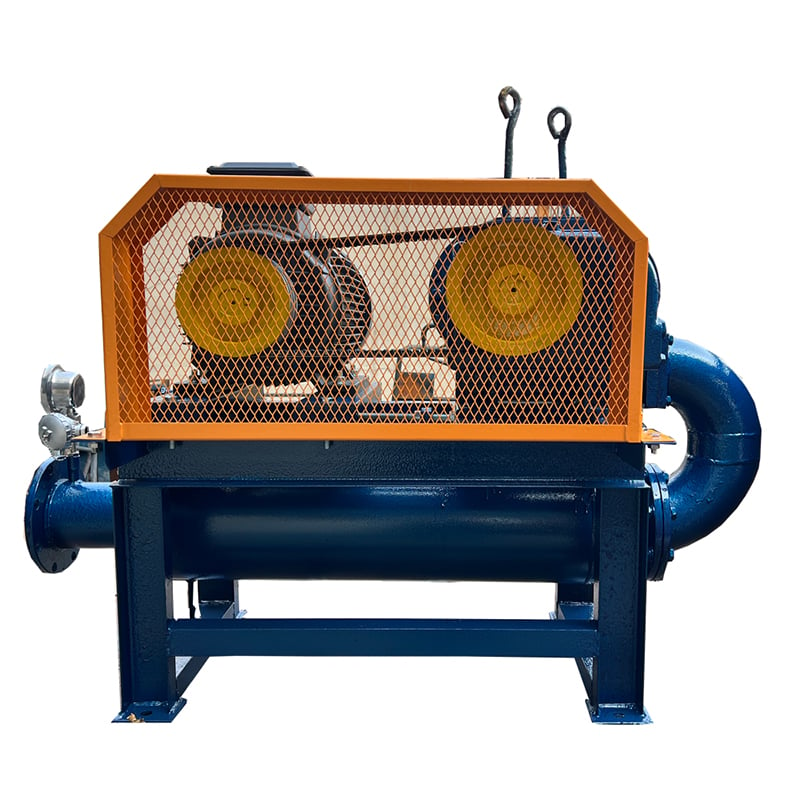
Prolonger la durée de vie opérationnelle des soufflantes à lobes rotatifs dépend d’une attention systématique portée aux calendriers de lubrification, au suivi des motifs d’usure, au contrôle de la température et à l’évaluation de l’état des joints. Les organisations qui mettent en œuvre des stratégies de maintenance proactive signalent une fiabilité des équipements nettement accrue ainsi qu’un coût total de possession réduit. Cet article examine les principales pratiques de maintenance qui protègent votre investissement dans les systèmes industriels de compression d’air et garantissent des performances stables pendant des années de fonctionnement continu.
Lubrification et gestion de l’huile pour des performances durables
Choix de la classe d’huile appropriée
Une lubrification adéquate constitue le fondement de tout programme d’entretien efficace pour les applications de soufflantes à déplacement positif. Le lubrifiant doit assurer une résistance suffisante du film entre les lobes rotatifs, tout en conservant une viscosité stable sur la plage de températures rencontrée par votre soufflante industrielle à racines durant son fonctionnement. Les spécifications du fabricant prescrivent généralement des grades de viscosité ISO précis ; s’en écarter peut accélérer l’usure des roulements et augmenter les contraintes de contact entre les lobes.
Les variations de température influencent directement les performances du lubrifiant dans les systèmes industriels de compression d’air. Pendant les mois d’été ou dans les installations à température ambiante élevée, les huiles plus légères peuvent devenir trop fluides, compromettant l’intégrité du film lubrifiant protecteur. À l’inverse, les conditions hivernales ou les environnements à température ambiante plus fraîche peuvent faire dépasser aux grades plus épais les plages de viscosité acceptables. Le choix de lubrifiants multigrades homologués pour votre enveloppe opérationnelle garantit une résistance constante du film lubrifiant et une protection optimale tout au long de l’année.
Intervalles de vidange d’huile et prévention de la contamination
Les spécifications des soufflantes à lobes rotatifs recommandent généralement une vidange d’huile tous les 500 à 1 000 heures de fonctionnement, selon les conditions environnementales et l’intensité de l’application. Toutefois, le niveau de contamination détermine souvent les intervalles réels de vidange de façon plus fiable que les calendriers basés uniquement sur le temps. Les matières particulaires, l’humidité pénétrant dans le système et les produits secondaires de l’oxydation dégradent l’efficacité du lubrifiant bien plus rapidement qu’un simple vieillissement, ce qui rend la surveillance conditionnelle de l’huile indispensable pour les soufflantes volumétriques.
La mise en œuvre d’une filtration d’admission adéquate empêche la saleté et la poussière de pénétrer dans l’enceinte de la soufflante industrielle Roots et de contaminer l’huile. Des filtres à air à plusieurs étages, dimensionnés selon la distribution granulométrique des particules propres à votre application, prolongent nettement la durée de vie de l’huile et réduisent la fréquence des opérations de maintenance. Des inspections régulières des filtres au cours des cycles de maintenance préventive permettent de détecter une augmentation de la pression différentielle, signe d’une saturation du filtre et d’un besoin imminent de remplacement.
Contrôle de température et gestion thermique
Surveillance des températures de refoulement et du carter
Une chaleur excessive accélère la dégradation des roulements et provoque l’oxydation du lubrifiant, réduisant considérablement les intervalles d’entretien d’un souffleur à lobes industriel. La plupart des équipements intègrent une surveillance thermique à la sortie de refoulement et aux emplacements des paliers. L’établissement de signatures thermiques de référence pendant le fonctionnement normal permet aux équipes de maintenance de détecter des tendances à la hausse indiquant l’apparition de problèmes mécaniques avant qu’une défaillance catastrophique ne se produise.
Pour les systèmes industriels de compression d’air fonctionnant dans des conditions ambiantes élevées ou des cycles de service continu, les refroidisseurs intégrés dans la ligne de refoulement empêchent la montée thermique incontrôlée. Ces dispositifs éliminent la chaleur générée par la compression avant que l’air n’atteigne les applications aval ou le stockage, protégeant ainsi les caractéristiques du souffleur à lobes rotatifs contre les écarts de température qui compromettent l’intégrité des joints et la viscosité du lubrifiant. Un entretien régulier des refroidisseurs, comprenant le nettoyage des ailettes et le rinçage des passages internes, permet de maintenir leur efficacité de dissipation thermique.
Ajustements saisonniers et environnementaux
Les changements saisonniers exigent des ajustements correspondants des stratégies de fonctionnement des soufflantes à déplacement positif. Les procédures de démarrage hivernales doivent inclure des périodes de préchauffage à faible charge prolongées, permettant à l’huile lubrifiante d’atteindre sa viscosité optimale avant toute sollicitation à pleine charge. En été, les opérations peuvent nécessiter des protocoles de refroidissement renforcés ou des horaires de fonctionnement adaptés afin d’éviter les heures de température ambiante maximale, durant lesquelles les systèmes industriels de compression d’air éprouvent des difficultés à maintenir des températures de refoulement acceptables.
Les installations exposées à des écarts thermiques extrêmes ou à des environnements poussiéreux sévères profitent de l’installation d’isolants ou d’enceintes de protection autour du carter du souffleur industriel Roots. Ces mesures stabilisent les conditions thermiques internes et réduisent le taux de dégradation de la lubrifiante, allongeant ainsi directement les intervalles entre les interventions de maintenance.
Évaluation des motifs d’usure et entretien des joints d’étanchéité
Inspection visuelle et mesure de l’entrefer des lobes
Des inspections visuelles régulières d’un souffleur industriel à lobes révèlent des signes précurseurs de problèmes naissants. Une fuite d’huile visible autour des joints d’arbre, des motifs de décoloration sur l’extérieur du carter ou une accumulation de débris indiquent des besoins spécifiques en maintenance. Des mesures périodiques de l’écart entre lobes, effectuées à l’aide d’instruments de précision, permettent de suivre l’évolution de l’usure et d’estimer la durée de vie restante avant tout contact mécanique.
Pour les spécifications des souffleurs rotatifs à lobes, les fabricants définissent généralement les dimensions maximales autorisées pour les écarts, au-delà desquelles la dégradation des performances et la recirculation interne deviennent problématiques. Le suivi de l’augmentation des écarts au fil des inspections successives permet d’établir des tendances qui orientent la planification des remplacements et évitent les pannes opérationnelles imprévues. Ces données aident également à déterminer si une révision ou un remplacement constitue la solution la plus économique.
État des joints et planification du remplacement
Les joints d’arbre protègent les roulements et les composants internes contre la contamination externe tout en retenant le gaz sous pression dans la cavité des systèmes industriels de compression d’air. L’analyse des vibrations, les changements de couleur de l’huile et une consommation accrue de lubrifiant indiquent tous un défaillance des joints. Un remplacement rapide des joints dégradés évite des dommages catastrophiques aux roulements et préserve l’intégrité des applications ultérieures de soufflantes à déplacement positif.
Les plannings de maintenance doivent inclure des intervalles planifiés de remplacement des joints, fondés sur les recommandations du fabricant et sur l’expérience terrain. Effectuer le remplacement des joints pendant les fenêtres de maintenance routinières évite les arrêts d’urgence et les pertes de production qui y sont associées. Les techniciens doivent utiliser des kits de remplacement d’origine (OEM) afin de garantir la précision dimensionnelle et la compatibilité des matériaux avec la conception de votre soufflante industrielle à lobes.
FAQ
À quelle fréquence dois-je changer l’huile de ma soufflante industrielle à lobes ?
Les intervalles de vidange d’huile varient généralement entre 500 et 1 000 heures de fonctionnement pour un souffleur à lobes industriels, mais le niveau de contamination détermine souvent les besoins réels de remplacement. Mettez en œuvre des programmes d’échantillonnage d’huile basés sur l’état afin de surveiller la teneur en particules, l’humidité et le degré d’oxydation. De nombreux exploitants constatent que ces approches fondées sur l’état prolongent la durée de vie de l’huile tout en assurant une meilleure protection que des calendriers rigides fondés uniquement sur le temps.
Quelle plage de température est acceptable pour le fonctionnement des systèmes industriels de compression d’air ?
La plupart des conceptions industrielles de souffleurs à lobes spécifient des températures maximales de refoulement comprises entre 80 °C et 100 °C, selon les caractéristiques précises du souffleur à lobes rotatifs. Un fonctionnement au-delà de ces limites accélère l’oxydation des lubrifiants et la dégradation des joints. Si vos applications de souffleurs volumétriques s’approchent systématiquement des limites supérieures de température, évaluez les dimensions de l’échangeur thermique, les conditions ambiantes et l’intensité du cycle de service afin d’identifier des possibilités d’optimisation.
Puis-je prolonger la durée de vie de mon souffleur à racines industriel grâce à la maintenance prédictive ?
Oui, les stratégies de maintenance prédictive combinant l’analyse des vibrations, l’imagerie thermique et la surveillance de l’état de l’huile prolongent considérablement la durée de vie des systèmes industriels de compression d’air. Ces approches détectent les problèmes naissants avant qu’ils n’affectent les performances ou la fiabilité, permettant ainsi des interventions planifiées plutôt que des réparations d’urgence réactives. Les organisations mettant en œuvre des programmes prédictifs complets signalent une durée de vie des équipements allongée de 25 à 50 % par rapport à une maintenance calendaire seule.
Table des matières
- Lubrification et gestion de l’huile pour des performances durables
- Contrôle de température et gestion thermique
- Évaluation des motifs d’usure et entretien des joints d’étanchéité
-
FAQ
- À quelle fréquence dois-je changer l’huile de ma soufflante industrielle à lobes ?
- Quelle plage de température est acceptable pour le fonctionnement des systèmes industriels de compression d’air ?
- Puis-je prolonger la durée de vie de mon souffleur à racines industriel grâce à la maintenance prédictive ?