
 EN
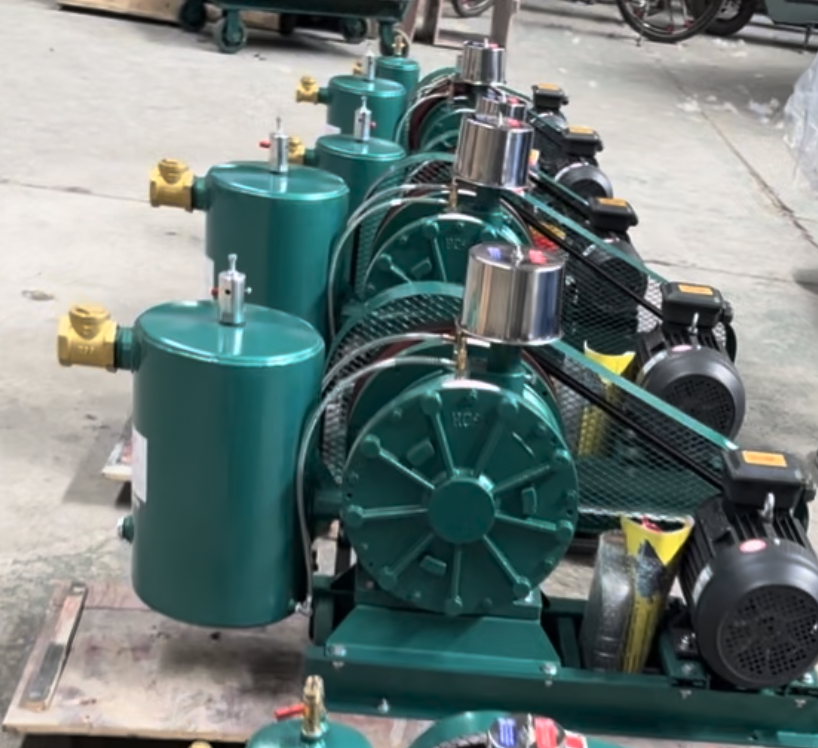
Aロータリーローブブロワー ロータリーローブブロワーは、現代の空気圧縮システムにおいて重要な構成要素であり、容積式原理に基づいて動作し、比較的低い圧力で一貫性と高流量を備えた空気供給を実現します。回転するインペラーで空気を加速させる遠心式コンプレッサーとは異なり、ロータリーローブブロワーは、回転するローブとハウジング内壁の間に空気の袋状領域を形成し、それを排出側配管へと押し出すことで、一定量の空気を移送します。この基本的な構造により、下流側の圧力変動に関わらず安定した吐出流量を維持でき、信頼性が高く脈動のない空気供給が求められる用途に最適です。
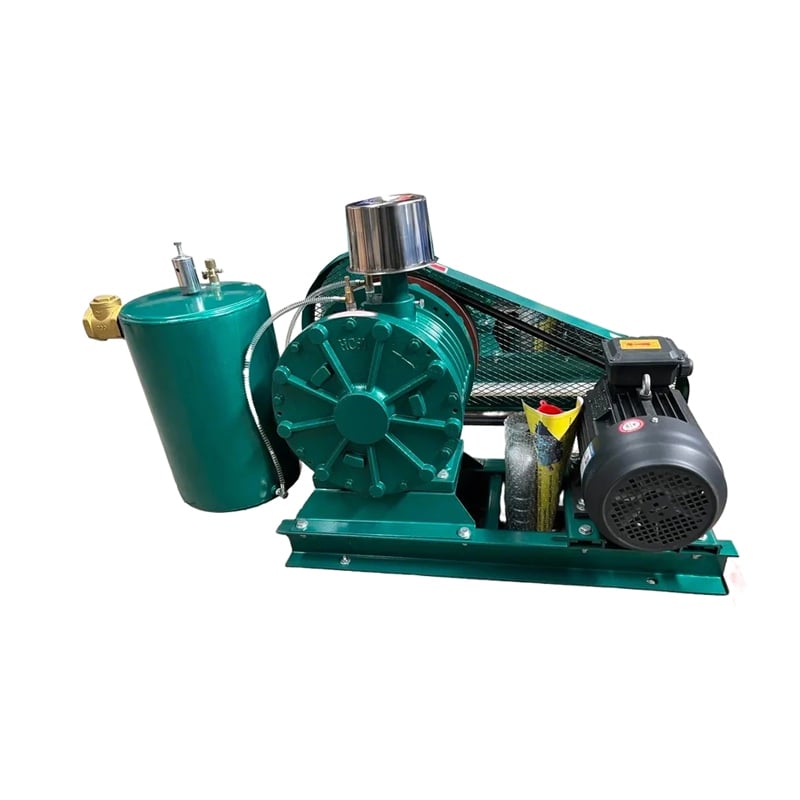
ロータリーローブブロワーの運転効率は、その 低圧・大流量エアポンプの仕様 機械的なシンプルさと耐久性を維持しながら動作します。通常、図形的には「8の字」やねじれた砂時計のような形状をした2つの回転ローブが、タイミングギアによって正確に同期された速度で逆方向に回転します。各ローブが回転する際、吸込側では容積が拡大する空洞を、吐出側では容積が縮小する空洞をそれぞれ描き、内部での圧縮工程を必要とせずに連続的な送液作用を実現します。
基本的な動作原理と機械的構造
容積式機構
容積式ブロワーの応用は、基本的に固定された空気体積を機械的に捕捉・移送することに依存しています。吸気ポートが膨張中の空隙と一致すると、大気中の空気または事前に加圧されたガスがチャンバー内に流入します。回転が続くにつれて、吸気ポートは閉じられ、ローブが空気を吐出ポート方向へ押し出すことで、捕捉された空気の体積が減少します。この制御された容積的移送により、吐出圧力の変動に関わらず、1回の完全な回転サイクルごとに同一量の空気が確実に排出されます。この構造により、内部バルブ機構が不要となり、往復式圧縮機と比較して保守作業が簡素化されます。
ローターの配置とタイミング
2つの高精度に製造されたローターは、正確なタイミングとクリアランス公差を維持しなければならず、それが正常な機能に不可欠です。タイミングギアが回転速度を同期させ、ローブ同士やローブとハウジングとの接触を防ぎます。接触が生じれば、重大な機械的故障を引き起こします。一般的には 回転式ブロワ メンテナンスとトラブルシューティング プロトコルは、ギアのアライメントとローブのクリアランスを仕様内に保つことに重点を置いています。産業用ロータリーローブブロワーの多くは、毎分500~3,600回転で運転され、より高い回転数ではより大きな空気流量が得られます。ローター表面とハウジングとの間隔は通常0.004~0.010インチ(約0.1~0.25 mm)に保たれ、性能の劣化や固着を防ぐため、高精度な製造および定期的な点検が求められます。
性能特性と適用範囲
空気流量と圧力出力
ロータリーローブブロワーは、比較的低い圧力レベル(産業用の多くでゲージ圧で5~15 psi)で大容量の空気を送風するのに優れており、この特性がその 低圧・大流量エアポンプの仕様 これらの装置を、廃水の曝気、空気圧送搬、および真空用途に適したものとしています。容積変位量は運転範囲全体で一定であるため、例えば500立方フィート/分(CFM)仕様のロータリーローブブロワーは、吐出圧力が5 psiでも12 psiでも、ほぼその流量を安定して供給します。この予測可能性により、空気処理システムを設計するエンジニアにとって、容量計画が容易になります。
実際の運用におけるメリット
産業界が依存している 容積式ブロワーの用途 これらは、感度の高いプロセスに不可欠な、途切れることなく脈動のない空気供給を実現するためです。下水処理施設では、生物処理効率に直結する安定した酸素供給を確保するために、回転ローブブロワーが曝気槽に採用されています。食品加工業界では、原料の粉体搬送に際して、脈動する空気による製品への損傷を防ぐために、これらのブロワーが用いられます。また、一定流量での空気供給により、往復式やターボ圧縮機などの代替機種と比較して、下流側の騒音や振動も低減されます。さらに、低圧・大流量運転という特性から、吐出空気の温度上昇も抑制されます。
保守管理要件およびトラブルシューティング手順
予防保全の基本
効果的である 回転式ブロワーの保守管理およびトラブルシューティング 定期点検スケジュールの確立と正確な保守記録の管理から始めます。オイル分析は運転時間500時間ごとに実施し、粘度、粒子数、水分量を監視して、重大な故障が発生する前に潜在的な問題を早期に検出します。ロータのタイミングは、精密ダイヤルインジケーターを用いて年1回確認し、クリアランスが許容範囲外にずれていないことを検証します。振動解析や赤外線温度監視によるベアリング状態の評価により、摩耗パターンを早期に特定し、予期せぬダウンタイムによる操業停止を防ぐため、計画的な交換を実施できます。また、吸気空気フィルターによるシステムの清浄性維持は、ロータの摩擦増加や効率低下を招く粉塵の堆積を防止します。
代表的な故障モードと対応策
ロータリーローブブロワーで最も頻繁に発生する故障は、タイミングギアの摩耗であり、これによりローターとハウジングが接触し、その後の機械的損傷を引き起こします。症状としては、運転時の騒音増大、通常の運転範囲を超えた温度上昇、および所定の回転数における吐出圧力の低下が挙げられます。吸気フィルターのフィルターメディアがブロワー内部に脱落すると、空気流が制限され、局所的な圧力上昇を招き、内部部品に過度な応力を与えることがあります。シールの劣化は、オイル漏れや外部からの空気の侵入を引き起こし、システム効率を低下させるため、直ちにシールの交換が必要です。こうした故障モードを理解しておくことで、運用担当者は迅速に是正措置を講じることができ、緊急停止や生産中断を最小限に抑えることができます。また、過去の故障履歴を記録・分析することで、設計変更や運用手順の見直しなど、根本的な対策が必要な系統的課題を特定できます。
広範な空気圧縮システムへの統合
システム設計の検討事項
ロータリーローブブロワーを施設の空気システムに導入する際、エンジニアは排気温度、吸気フィルターの要件、および下流機器との互換性を考慮する必要があります。 低圧・大流量エアポンプの仕様 目標吐出圧力を達成するためにモーターの出力を増加させる必要が生じるような過度な流速損失を防ぐため、適切な配管径を選定する必要があります。人が常駐するエリアでは遮音対策が重要となり、多くの設置事例で排気サイレンサーまたは防音カバーが求められます。モーター選定にあたっては、体積変位量および目標運転速度に合致させるとともに、サービスファクターの要件や将来的な容量拡張の可能性も見込んで行う必要があります。吸気空気の温度・湿度・汚染レベルなどの条件は、ブロワーの性能およびベアリング寿命に直接影響します。
性能の最適化と効率の向上
ロータリーローブブロワーの効率を最適化するには、将来的な拡張を見越して過大なサイズを選定するのではなく、システムの実際の需要に応じて機器のサイズを正確に合わせることが重要です。可変周波数駆動装置(VFD)を導入すれば、実際の空気流量に応じて回転速度を調整できるため、部分負荷運転時のエネルギー消費を削減できます。また、適切な冷却による熱管理によって潤滑油の粘度が維持され、内部摩擦損失が低減されます。さらに、吸入フィルターを定期的に交換することで、背圧の上昇を防ぎ、同じ吐出量を得るためにモーターが過剰に負荷を受けることを回避できます。吸入フィルター前後の差圧を監視すれば、フィルター交換のタイミングを的確に把握でき、粉塵がフィルター材に蓄積して目詰まりが進行し、性能が徐々に劣化するのを未然に防ぐことができます。
よくある質問
ロータリーローブブロワーは、他の圧縮方式と比べてどのような特徴がありますか?
ロータリーローブブロワーは、正圧式の原理を用いて、1回転あたり一定量の空気を送風します。このため、吐出圧力にかかわらず安定した風量を供給できます。これに対し、遠心式コンプレッサーはインペラーの回転速度で空気を加速させる方式であり、抵抗(背圧)の変化に応じて風量が変動します。ロータリー式は運転温度が低く、保守が簡便で、連続運転が求められる用途において、高圧よりも安定した風量が重視される場合に優れた信頼性を発揮します。
正圧式ブロワーの適用は、システム設計にどのような影響を与えますか?
容積式送風機は、下流の抵抗が変化しても出力が一定であるため、圧力のばらつきを排除します。この特性により、容量計画を正確に立てることができ、圧力の急上昇に対応するために余裕を持たせて選定する必要がある他の機器と比べて、より小容量のモーターで十分になります。また、予測可能な出力は制御戦略を簡素化し、複雑な圧力補償システムではなく、単純なオン・オフ制御やインバータによる可変周波数制御で対応できる場合が多くなります。
施設運用担当者が行うロータリーブロワーの主な保守およびトラブルシューティング手順は何ですか?
ロータリーブロワーの保守およびトラブルシューティングには、毎月の目視点検(オイル量および漏れの確認)、四半期ごとのオイル分析(汚染の監視)、半年ごとの振動測定(ベアリング摩耗の早期発見)が含まれます。入口フィルターは、差圧計測値に基づいて交換することで、性能低下を防ぎます。タイミングギアの年次点検およびメーカー仕様に従ったベアリングへの潤滑油補給により、長寿命化を実現します。異音の変化、温度上昇、圧力変動などの記録は、診断判断の根拠となります。