 EN
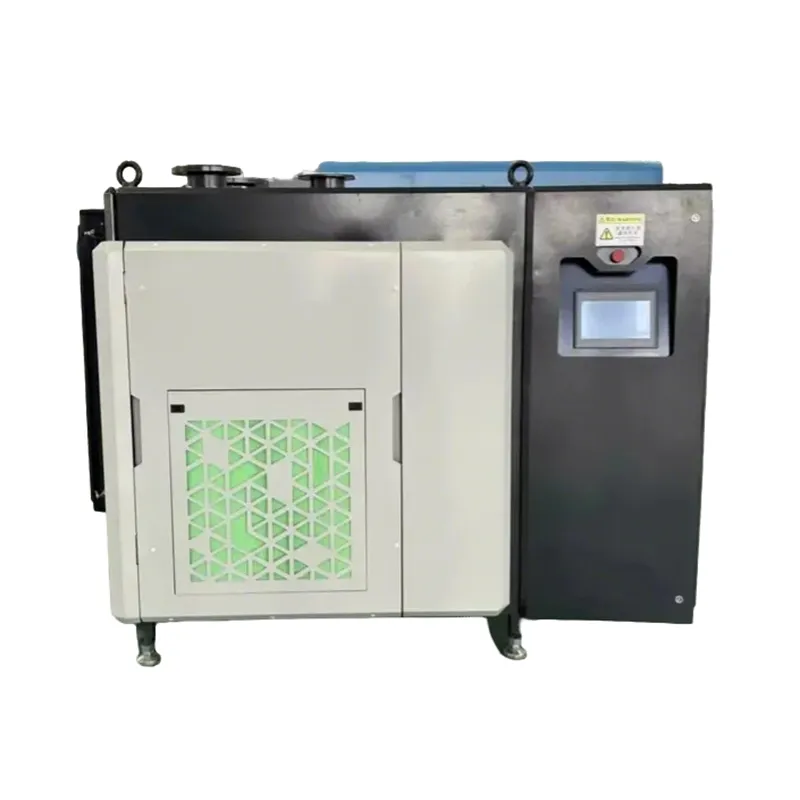
設備メーカーは、オリジナル・エクイップメント・マニュファクチャラー(OEM)向けプロジェクトでロータリーバンブロワーを仕様決定する際、極めて重要な判断を迫られます。圧縮方式の選択は、システムの効率性、信頼性、保守コスト、そして長期的なプロジェクト成功に直結します。ロータリーバンブロワーは、正圧変位方式によって一貫した性能を発揮します。そのため、この技術が自社の具体的な用途要件、運用上の制約、およびコスト目標とどのように整合するかを十分に理解することが不可欠です。
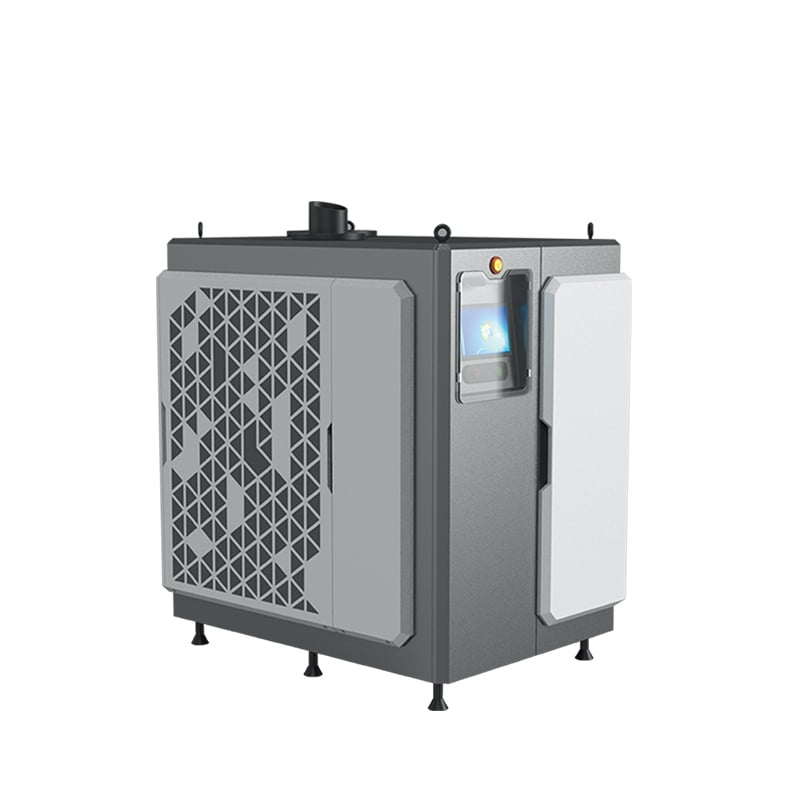
適切な圧縮機ソリューションを選定するには、容積式ブロワーの用途、性能曲線、運転サイクル、実際の運用条件を包括的に評価する必要があります。機器設計者は、技術仕様と予算制約、設置スペース、騒音レベル、法規制への適合性との間でバランスを取らなければなりません。本ガイドでは、OEMチームがプロジェクトの範囲(初期コンセプトから量産導入まで)に最も適したロータリーバインブロワーの構成を特定するために用いる意思決定フレームワークについて、段階的に解説します。
容積式ブロワーの用途理解
基本的な動作原理
容積式送風機の用途では、機械的な動作によって、1回転ごとに一定体積の流体を移送します。インペラーの回転により空気を加速させる動翼式送風機とは異なり、ロータリーバン送風機は、回転するベーンと固定されたハウジングの間に空気を閉じ込め、均一に圧縮します。この方式により、下流側の圧力にかかわらず流量が安定して維持されるため、流量の安定性がピーク圧力性能よりも重視される真空・低圧・中圧用途において、容積式送風機が最適です。
業界特有の使用事例
容積式送風機は、下水処理、気動式コンベア、曝気、包装機械、産業用真空システムなど、さまざまな分野で使用されています。これらの分野の機器メーカーは、システムの信頼性と製品品質を維持するために、安定した流量性能を必要としています。ロータリーバンブロワーは、負荷条件の変化に対しても予測可能な圧縮性能を発揮するため、下流側の圧力調整器の必要性が低減され、システム設計を簡素化できます。
ロータリーバンブロワーと遠心ブロワーの比較
性能特性および耐圧性能
ロータリーバンブロワーと遠心ブロワーの比較では、それぞれの技術が圧力と流量をどのように扱うかという根本的な違いが明らかになります。遠心ブロワーは、インペラーによる加速によって圧力を発生させ、中程度の圧力上昇に対して高体積流量を実現します。そのため、空気冷却や換気など、高流量・低圧力が求められる用途に優れています。一方、ロータリーバンブロワーは機械的容積変化(正圧変位)によって圧力を発生させるため、比較的低い流量でより高い圧力を得られます。機器メーカーは、自社の用途が遠心式技術の流量特性を必要とするのか、あるいは正圧変位方式の圧力安定性を必要とするのかを慎重に検討する必要があります。
効率と運転範囲
ロータリーバインブロワーと遠心ブロワーの比較指標を評価する際、効率特性は大きく異なります。遠心ブロワーは、設計点付近の狭い流量範囲で最も高効率に運転されますが、設計点から外れた運転ではサージや騒音、効率低下が生じやすくなります。一方、ロータリーバインブロワーは、より広い運転範囲にわたり一定の容積効率を維持できるため、負荷変動が大きい用途においても対応力に優れています。需要が変動するOEMプロジェクトでは、この広い運転範囲により、複数台の設置や高度な制御戦略を必要とせず、システムの構成を簡素化し、ライフサイクルコストを低減できます。
設置および空間に関する検討事項
ロータリーバインブロワーの設計は、同等の遠心式ユニットと比較して床面積が小さく、コンパクトなOEM設置環境において実用的な利点を提供します。正圧変位方式の機械的シンプルさにより、取付けや配管接続が容易になります。スペースに制約のあるシステムやモバイル機器を設計する機器メーカーは、しばしばコンパクトなロータリーバインブロワーの外形寸法を重視し、全体の機器サイズおよび輸送・物流の負荷を低減しています。
ロータリーバインブロワーの保守とトラブルシューティング
予防保全要件
効果的である ロータリーバインブロワー 保守およびトラブルシューティングは、摩耗メカニズムと保守間隔を理解することから始まります。ベーン材はローターやハウジング表面との滑り接触により徐々に摩耗し、内部クリアランスが時間とともに増大します。OEMチームは、設計仕様の一部として、オイル交換時期、フィルター交換周期、およびベーン点検手順を定める必要があります。適切な潤滑状態はベーン寿命に直接影響します。多くの機器メーカーでは、鉱物油ベースと比較して保守間隔を延長し、ベーンの摩耗速度を低減する合成油の使用を指定しています。 製品一覧 .
よくある問題と診断のアプローチ
ロータリーバインブロワーの保守およびトラブルシューティング手順では、性能低下、異音、圧力低下といった事象に対応します。流量の減少は通常、バインの摩耗または内部漏れを示しており、定格条件下での吸気圧および吐出圧を測定することで、性能低下の原因がバインの摩耗か、あるいは外部システムの問題かを特定できます。定格温度を超える温度上昇は、冷却不足、ベアリングの摩耗、またはオイルの劣化を示唆しています。機器設計者は、現場での診断を容易にし、予知保全計画を支援するために、点検用ドレインプラグ、目視点検窓、および圧力・温度監視ポイントを容易にアクセス可能な位置に配置する必要があります。
信頼性向上を支える設計上の判断
ロータリーバインブロワーの保守およびトラブルシューティングの成功を重視するOEMプロジェクトでは、故障リスクを最小限に抑える設計上の工夫がよく採用されます。最低運転条件を若干上回る余裕を持たせたサイズ選定により摩耗に対する余裕を確保し、高品質なベアリングやシールを指定することで予期せぬ保守作業を減らします。また、アイソレーションバルブを設けることで、システム全体を停止させることなく現場での保守作業が可能になります。こうした設計上の投資は、初期導入コストを若干増加させるものの、総所有コスト(TCO)を低減し、過酷な条件下や長期にわたる運用サイクルで機器を稼働させるエンドユーザーにとって、非常に説得力のある価値提案となります。
OEM統合における選定基準
用途要件に応じた技術のマッチング
ロータリーバインブロワーの適切な選定は、用途の正確な把握から始まります。OEMチームは、最小および最大流量、運転圧力範囲、吸気・吐出温度、空気品質要件、運転サイクルパターン、および規制対応要件を明確に文書化する必要があります。ロータリーバインブロワーは、圧力条件が変動しても一定の体積流量を維持する必要がある用途に特に適しています。一方、容積式技術の定格を超える高圧力を必要とする用途では、遠心式ブロワーや多段圧縮方式が適します。実際の用途に合った技術を選定することで、過剰仕様や無駄なコストを避け、信頼性の高い性能を確保できます。
ライフサイクルコスト分析
容積式ブロワーの適用を検討する機器メーカーは、設備投資費、設置費用、保守・点検費用、エネルギー消費量、交換部品の入手容易性、および残存価値を含む包括的なライフサイクルコスト分析を実施すべきです。ロータリーバインブロワーは、広範な効率領域と予測可能な保守パターンを持つため、負荷変動が大きい運用条件下で通常、運転コストが低くなります。エネルギー消費量の分析にあたっては、モーターの効率等級および部分負荷時の性能を考慮する必要があります。設計点を大幅に下回る負荷で運転される過大な遠心式ブロワーは、過剰なエネルギーを消費しますが、適切なサイズ選定がなされたロータリーバインブロワーは、運用範囲全体にわたり高い効率を維持します。
よくある質問
容積式ブロワーの適用における主な利点は、動力圧縮方式と比較してどのような点にあるか?
容積式送風機は、下流の圧力にかかわらず一定の体積流量を供給するため、可変負荷条件下でも制御が簡素化され、性能が予測しやすくなります。また、比較的低い流量域において効率よく中~高圧を発生でき、広い運転範囲で安定して動作します。一方、動翼式送風機(遠心送風機など)はサージ現象を回避するために流量管理が厳密に求められるのに対し、容積式送風機は制御機構がよりシンプルです。
ロータリーバン送風機と遠心送風機では、騒音や振動の特性にどのような違いがありますか?
遠心ブロワは通常、高回転で運転され、空力的なメカニズムによって騒音を発生させ、特徴的な「キーン」という高音や吸気口からの騒音を生じます。音響特性におけるロータリーバネブロワと遠心ブロワの比較では、ロータリーバネ式が一般的に低周波数の機械的騒音を発生させるのに対し、これは防音対策により比較的容易に低減できるため、オペレーターの快適性や施設内の周辺環境基準が厳しい、騒音に敏感なOEM用途において好まれています。
機器メーカーは、ロータリーバネブロワの信頼性を確保するために、どのような保守点検スケジュールを推奨すべきでしょうか?
ロータリーバインブロワーの保守およびトラブルシューティングプログラムでは、通常、使用する油の種類や空気フィルターの品質に応じて、500~1,000時間ごとのオイル交換を推奨しています。また、差圧監視に基づく吸入フィルターの交換、2,000~4,000時間ごとのバイン点検、および計画保守作業時のベアリング状態の評価が定められています。OEMチームは、実際の使用条件(運転サイクル)に基づいて監視プロトコルを確立し、保守作業の実施タイミングを状態監視(コンディションベース)によるトリガーで判断するよう取り入れることで、保守間隔の最適化を図るべきです。