
 EN
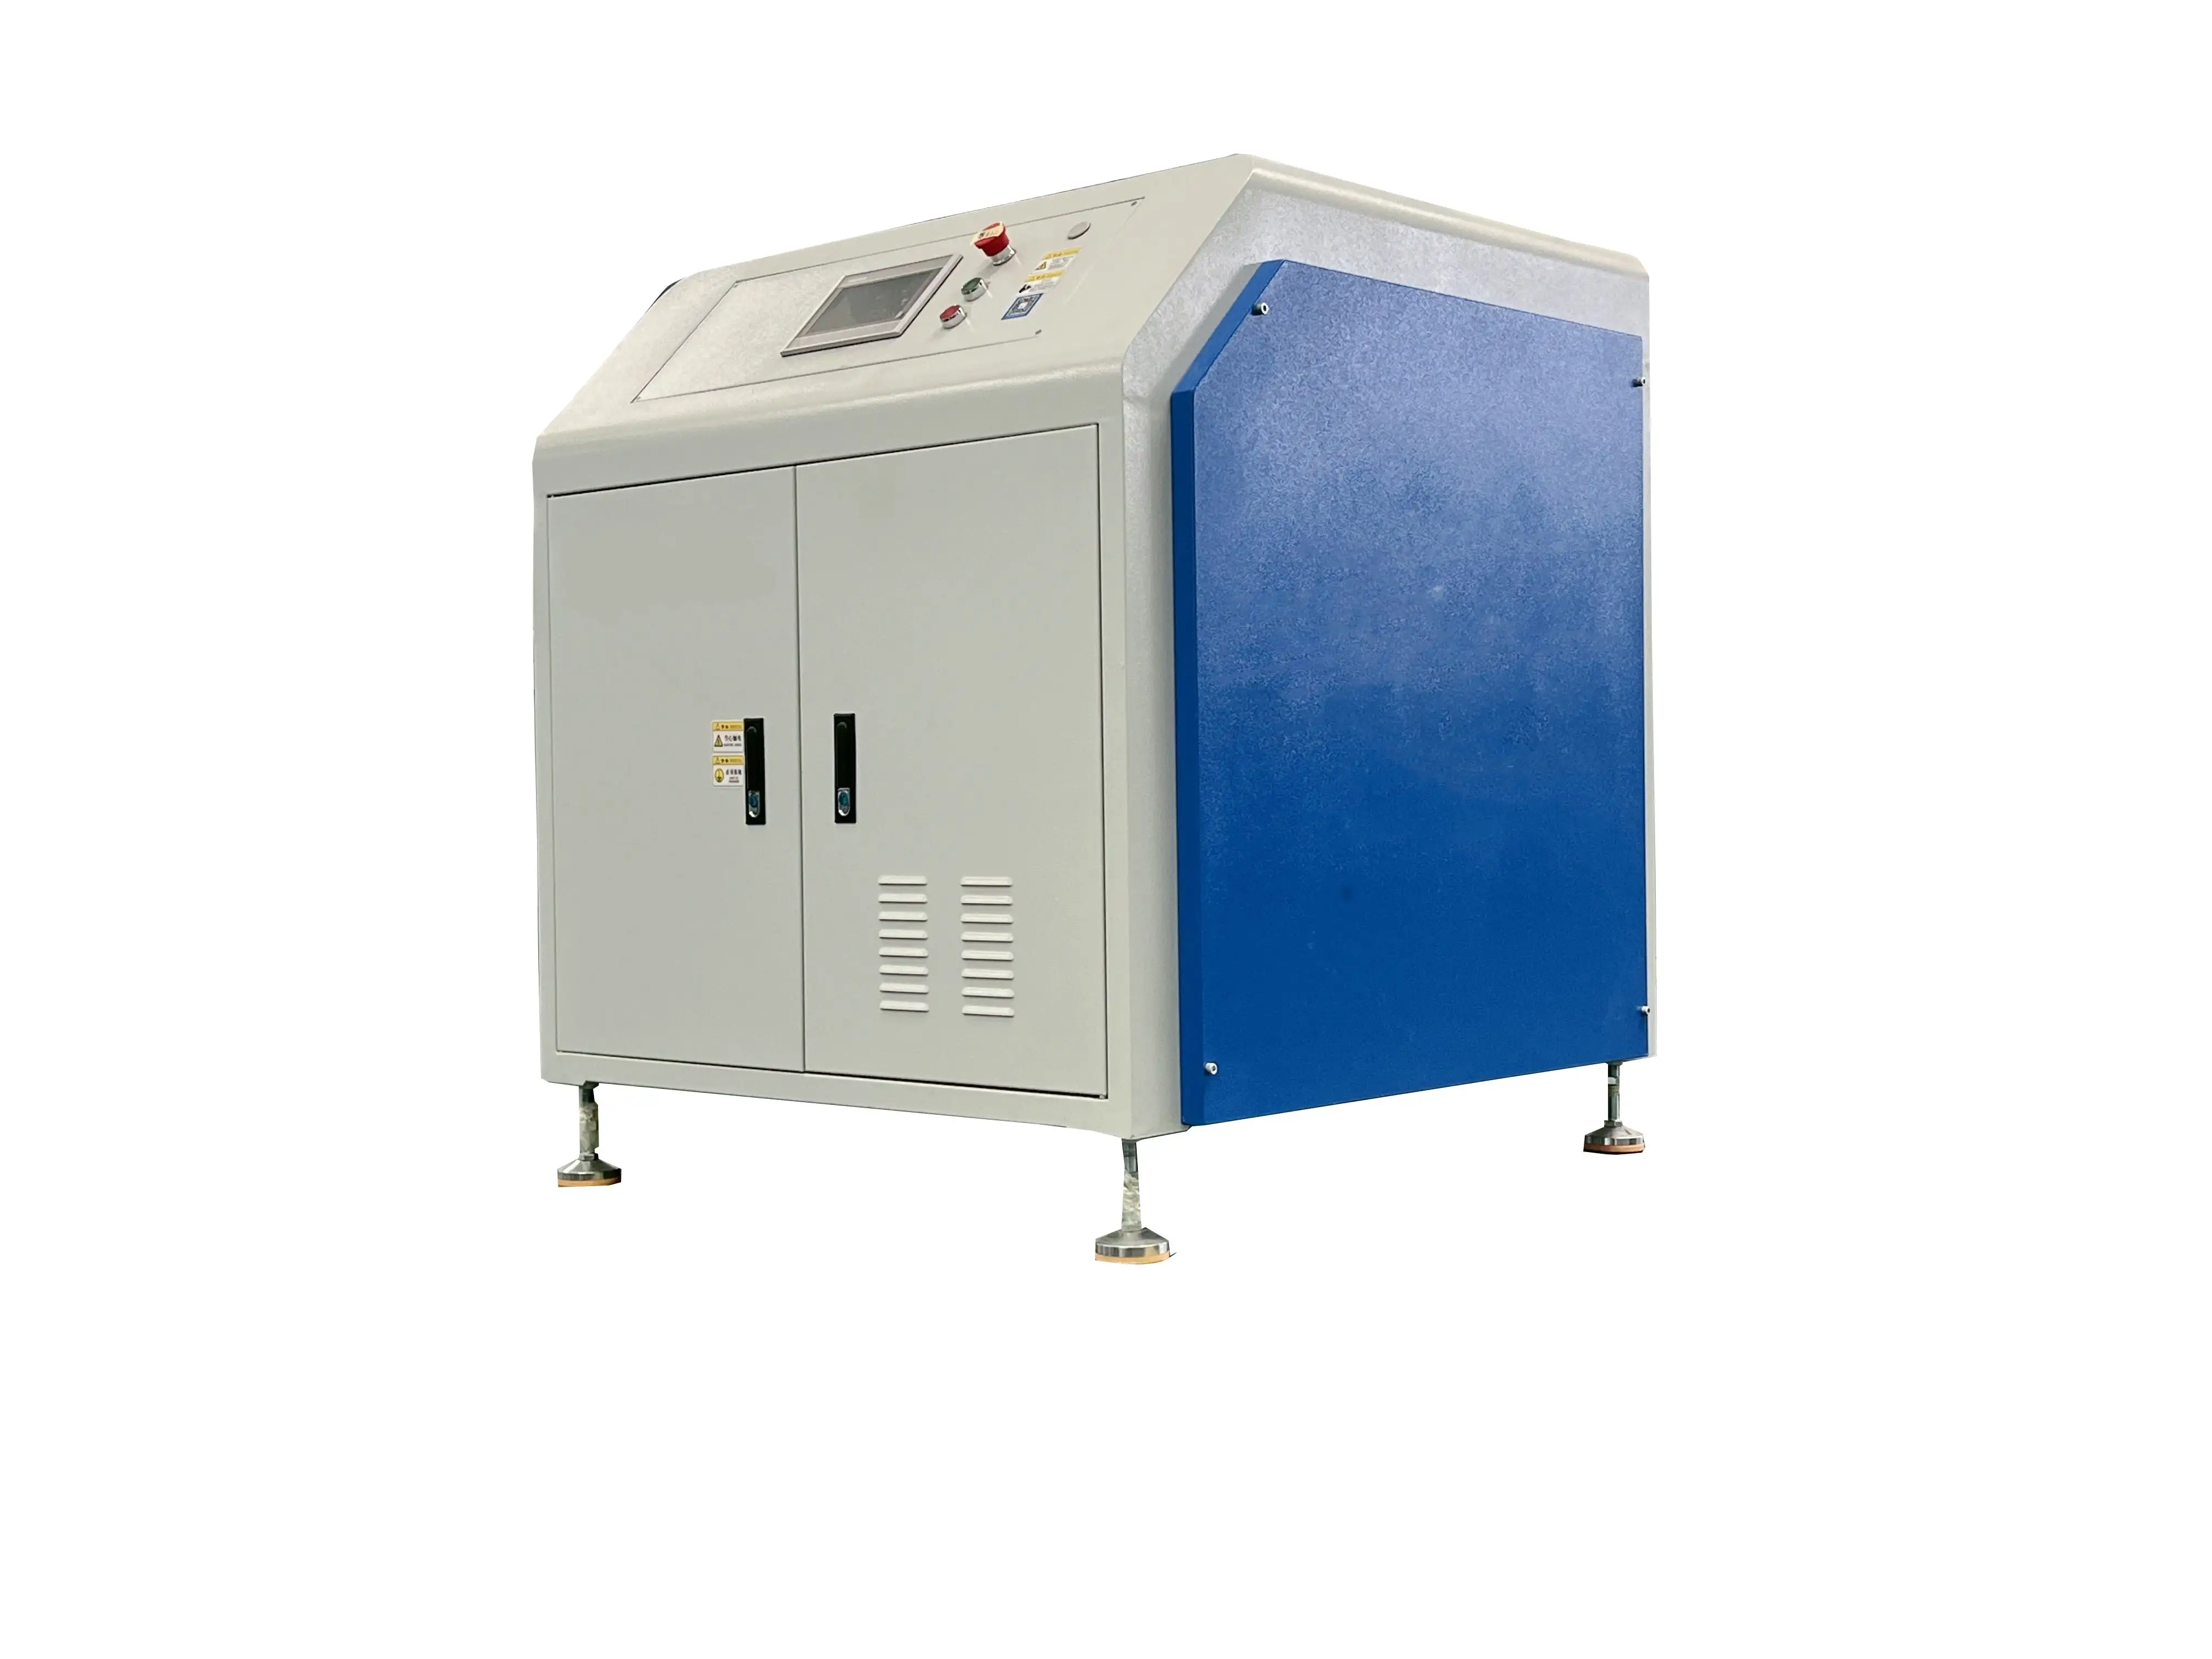
クリーンエア要件が精度と信頼性を求める場合、適切な空気処理設備を選定することは極めて重要です。 ローヤリング吹風機 産業および実験室環境における汚染フリー運転の実現に向けた、画期的な進歩を表しています。従来の機械的接触を伴うベアリング方式とは異なり、エアベアリングブロワーは加圧空気膜によって作動するため、摩擦による粒子発生がなく、極めて清浄な排気空気を供給します。この技術は、半導体製造、医薬品製造、食品加工、精密機械加工など、ごく微小な粒子さえも製品品質や工程の信頼性を損なう可能性がある分野において、超純度空気への需要の高まりに直接応えるものです。
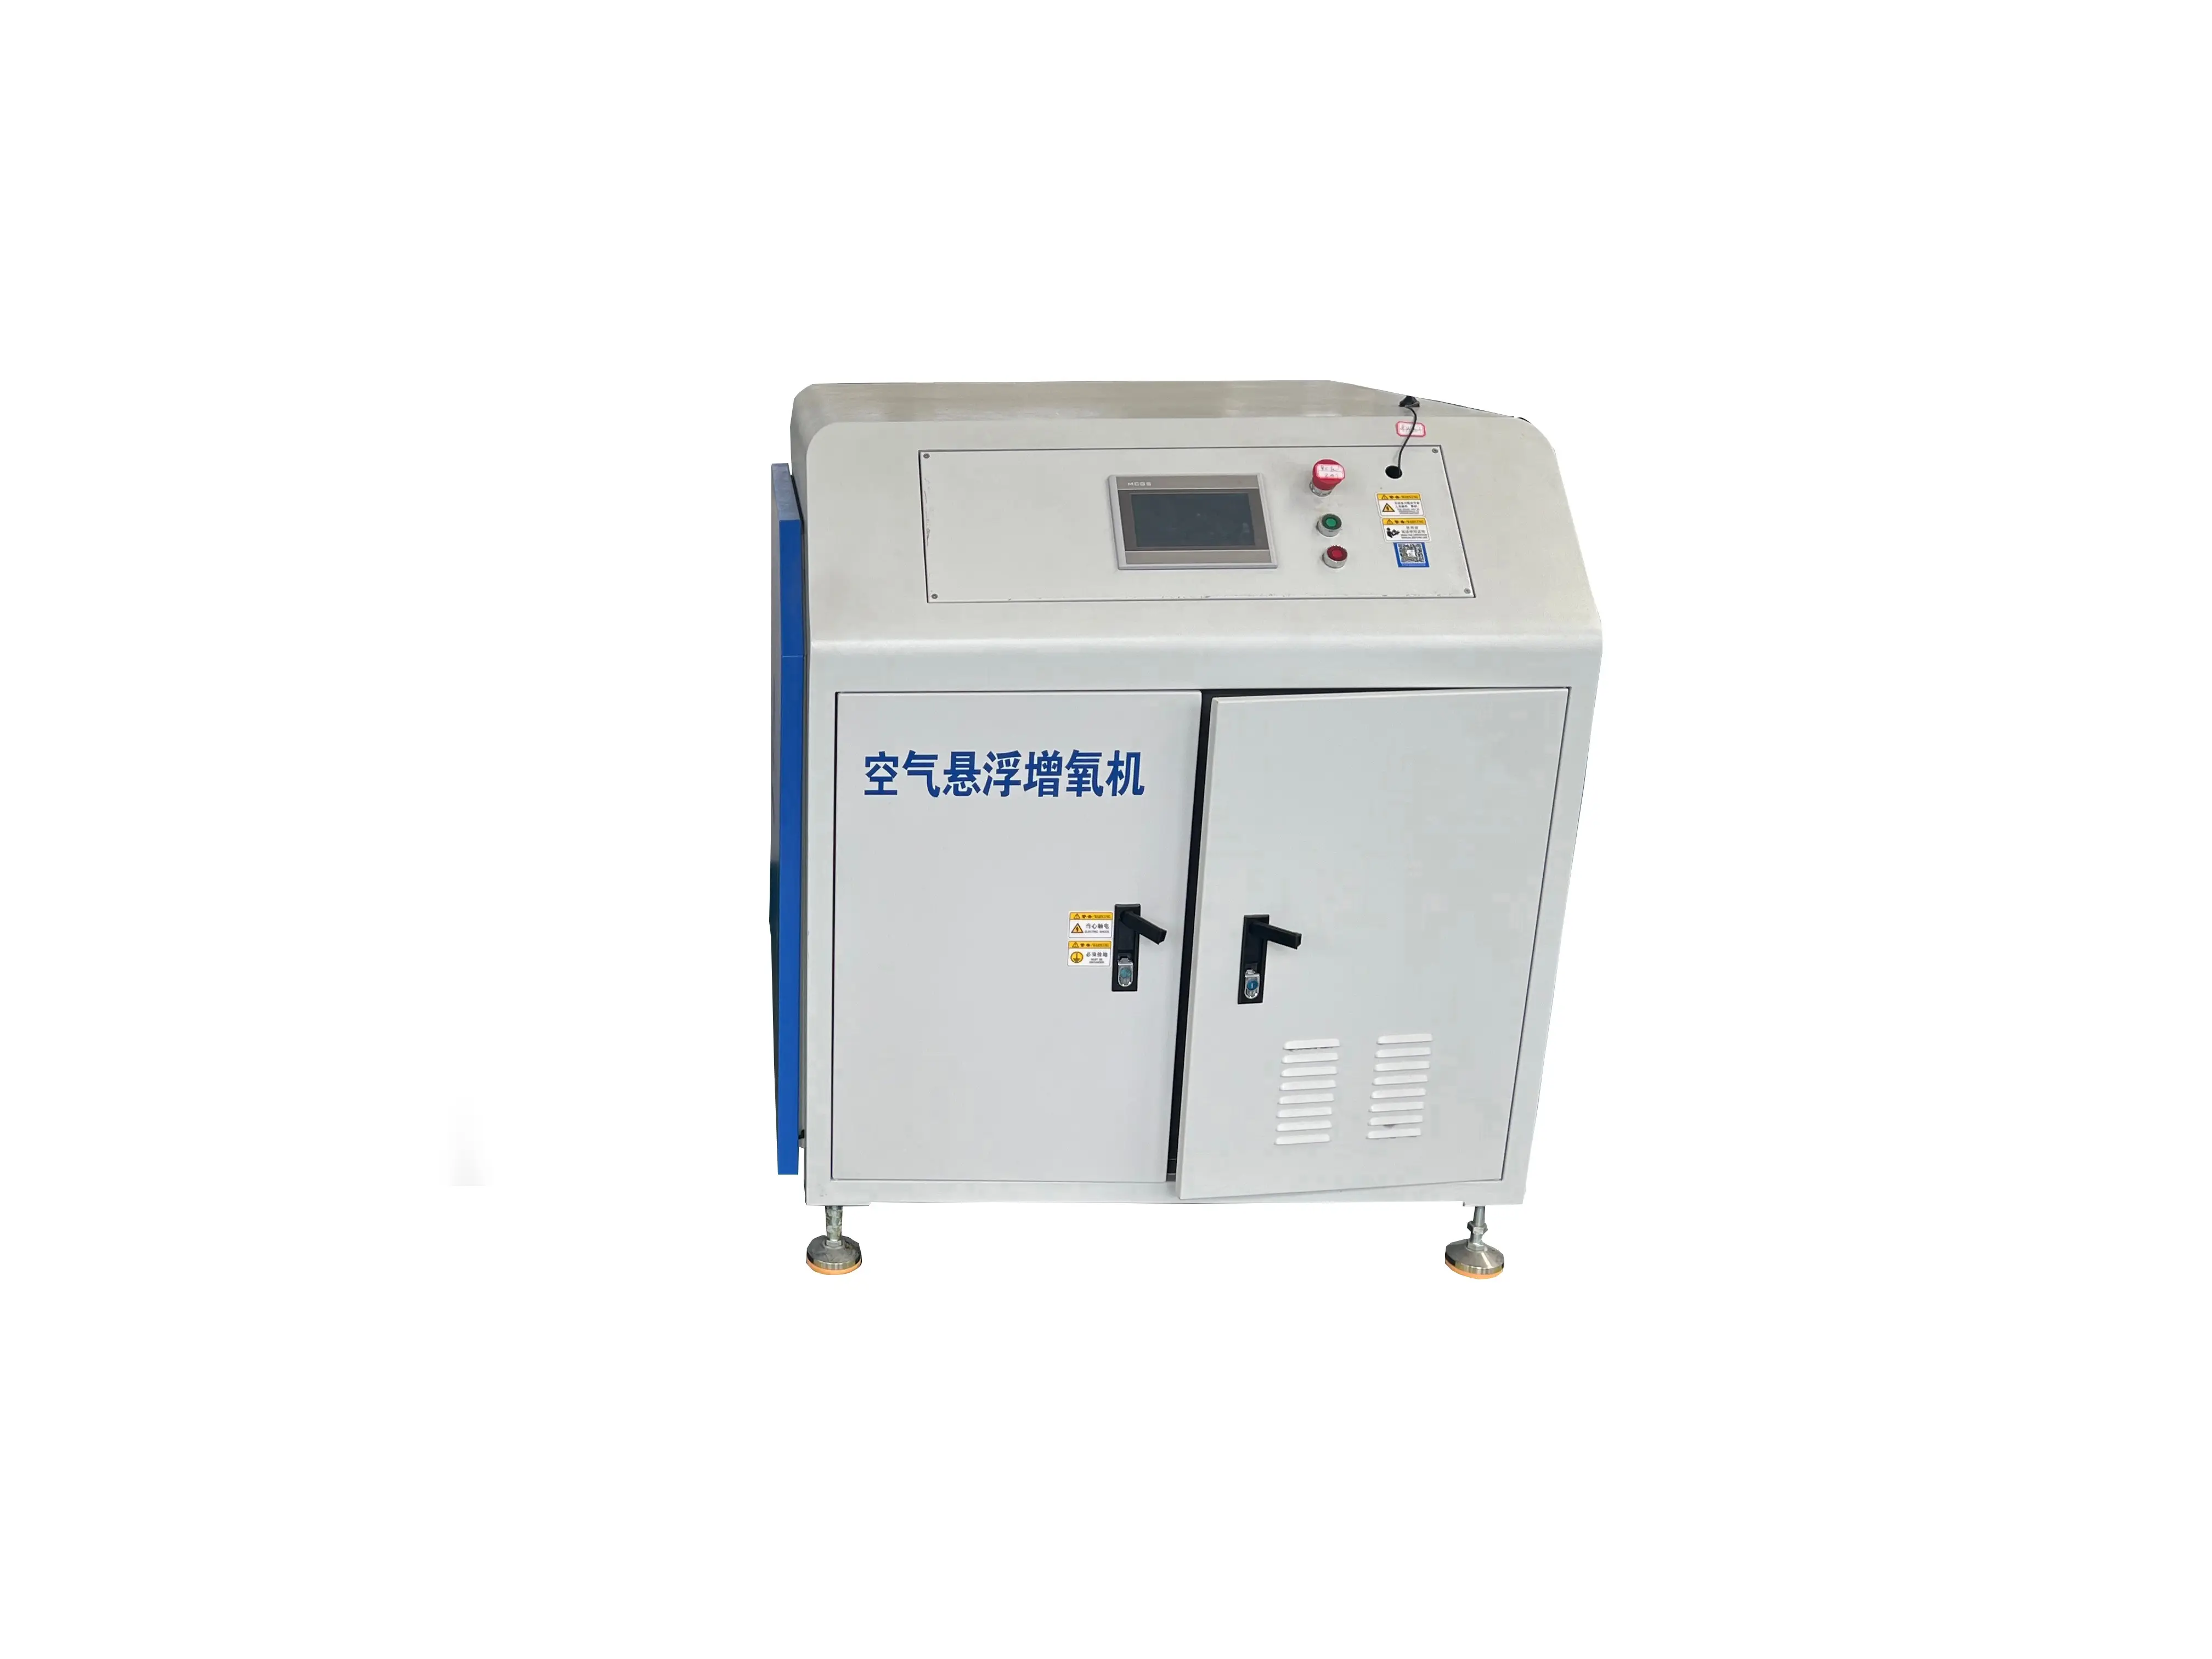
空気軸受ブロワーへの投資は、単に空気をある地点から別の地点へと移送するというレベルを超えた戦略的意思決定です。これは、軸受の摩耗による微粒子の発生を根本的に排除し、保守コストを削減し、設備の寿命を延長するとともに、空気の純度基準を一切妥協することなく維持することを意味します。厳格な汚染管理プロトコルのもとで運用される組織は、従来のボールベアリングやローラーベアリングが inevitably(避けられない)空気流中に微粒子を放出し、高価なダウンストリームフィルターを必要とするとともに、目に見えにくい運用リスクを生み出すことを認識しています。現代のスパインドル式空気軸受システムおよび空圧式軸受技術は、その性能向上が明確に実証される段階にまで成熟しており、空気品質が最終的な経営成果に直結するミッションクリティカルな用途において、その導入を正当化する十分なメリットを提供しています。
空気軸受ブロワー技術がいかにして卓越した清浄性を実現するか
非接触型空気膜動作の仕組み
空気軸受ブロワーは、ロータを機械的な転がり要素ではなく、加圧された空気膜の上に浮かせることで動作します。この非接触式設計により、従来型ブロワー系における粒子状汚染の主な発生源が排除されます。スピンドル用空気軸受システムは、回転部と固定部の間に極めて薄く、かつ精密に制御された空気隙間を形成し、固体同士の接触を一切伴わない滑らかな回転を実現します。機械的摩耗が発生しないため、摩耗粉が排出される空気流に混入することもありません。この根本的な違いにより、空気供給システム全体の清浄性プロファイルが大きく向上し、特に微量の汚染でも製品品質、工程収率、あるいは規制遵守に重大なリスクを及ぼすような用途において、大きなメリットをもたらします。
空気軸受技術は、精密な圧力制御と幾何学的設計によって空気膜の厚さを維持します。ローターを浮かせる空気ポケットが自然な減衰効果を生み出し、振動や騒音を低減することで、運転の安定性をさらに高めます。ローターは軸受面に一切接触しないため、ボール軸受やローラー軸受に見られる機械的故障モードは完全に排除されます。このため、スパインドール用空気軸受システムは本質的な信頼性の優位性を備えており、保守間隔の延長および予期せぬダウンタイムの削減を実現します。ジャストインタイム生産方式で稼働する施設や、連続運転が求められる医薬品製造プロセスにおいては、この信頼性が直接的に運用コストの削減と工程の予測可能性向上につながります。
粒子発生防止と空気品質確保
従来のベアリング方式では、転がり体の摩耗、保持器の劣化、軌道面のはく離、潤滑不良など、複数のメカニズムによって粒子が発生します。密閉型ベアリングを採用し、丁寧な保守を行っても、微小な粒子は inevitably(避けられない)気流中に漏れ出てしまいます。エア・ベアリング技術を搭載した高精度遠心ブロワーは、こうした粒子発生源を完全に排除します。非接触構造により、ベアリングの摩耗ゼロ、保持器の破片化ゼロ、潤滑剤由来の粒子の空気流路への混入ゼロを実現します。この受動的な汚染防止手法は、フィルターによる後処理方式と比べて本質的に優れており、後者では必ず一部の粒子が通過したり、圧力損失による効率低下が生じたりするからです。
空気軸受ブロワーの清浄性という利点は、長時間連続運転が求められる用途において特に顕著です。これは、軸受の劣化が時間とともに蓄積していくためです。一方、機械式軸受は経年劣化に伴い徐々に粒子を放出する量が増加しますが、空気軸受システムはその使用期間中、一貫した高水準の清浄性を維持します。この一貫性は、製薬用クリーンルーム、半導体製造、食品加工施設など、長時間の生産工程においても空気質が安定していなければならない場所で極めて重要です。空気軸受技術を導入した企業では、ISO 14644によるクリーンルーム分類への適合度向上や、軸受由来の汚染が原因で発生していた製品不良率の低減といった実績が報告されています。
戦略的優位性と運用上のメリット
保守効率の向上と寿命延長によるコスト削減
ブロワー・システムの運用コストは、購入価格をはるかに上回ります。従来型のベアリング付きブロワーでは、定期的な潤滑油交換、計画的なベアリング交換、および粒子の堆積を防ぐための頻繁なフィルター交換が必要です。一方、スパインドル式エアベアリング・システムは潤滑を一切必要としないため、最も頻繁なメンテナンス作業の一つを完全に排除できます。ベアリングの交換時期が存在しないため、計画保全は最小限で済み、人件費や設備の停止時間も削減されます。エアベアリング技術を採用した高精度遠心ブロワーは、部品交換なしで10年以上の保守間隔を実現することが多く、これに対し、機械式ベアリングを採用したシステムでは通常3~5年ごとの部品交換が必要です。この優れた耐久性により、初期投資額がやや高くなる場合でも、総所有コスト(TCO)は直接的に低減されます。
空気軸受ブロワー技術を採用することで、エネルギー効率も向上します。転がり要素による摩擦が存在しないため、軸受アセンブリ内部での寄生的エネルギー損失が低減されます。さらに、ベアリングレスプラットフォーム向けに最適化された最新の遠心インペラー設計と組み合わせることで、空気軸受技術はより高い効率を実現し、設備の寿命全体を通じて電力消費量を削減します。大量の圧縮空気を消費する施設では、こうした効率向上の恩恵が特に顕著です。保守作業に要する人件費の削減、潤滑油コストのゼロ化、大規模修理の間隔延長、そしてエネルギー効率の向上によって得られる累積的な節約額は、多くの場合、設備導入後3~5年以内に、初期投資額の差を十分に回収できるほどになります。
リスク軽減と規制遵守
医薬品、医療機器、食品加工分野における規制環境は、空気質の文書化およびトレーサビリティに関する要求を一層厳格化しています。空気軸受式ブロワーは、手順による管理や下流の清浄化設備に頼るのではなく、その本質的な構造設計によって汚染制御の根拠を明確に示すことができます。スピンドルの空気軸受システムは、施設が粒子発生源そのものでの防止を目的として、専用に設計された技術を選択したという監査証跡を生成します。このような予防的アプローチは、工程の堅牢性を評価する規制当局の検査官および品質保証チームから高い共感を得ています。FDA、EMA、ISOなどの規格では、手順による管理よりも工学的管理(エンジニアリングコントロール)がますます重視されており、空気軸受技術が提供する受動的な汚染防止機能は、コンプライアンスの観点からも益々重要になっています。
精密遠心ブロワーにエアベアリング技術を採用することで、サプライチェーンリスクも低減します。ベアリングの交換スケジュールは、在庫管理の課題やサプライチェーンの途絶を招く可能性があります。一方、エアベアリングシステムは長寿命で保守頻度が極めて少ないため、交換部品の調達依存度が大幅に低下します。地理的に分散した施設を管理する組織や、サービスインフラが整っていない地域で運用している組織にとって、この保守負荷の軽減は大きな運用上のメリットとなります。この技術により、部品不足やサービス遅延による重要な空気供給機能の停止リスクが低減され、よりレジリエントな運用が可能になります。
導入時の検討事項と選定のポイント
用途への適合性と性能のマッチング
空気処理用途すべてが、エアベアリングブロワーへの投資によって同程度の恩恵を受けるわけではありません。半導体のクリーンルーム、注射剤の製造、高精度医療機器の組立など、極めて高い清浄度が求められる用途では、この技術が最大の投資対効果を発揮する理想的な候補となります。こうした環境では、通常すでに高度なフィルター装置やクリーンルーム設備が整っており、汚染源そのものでの防止策を講じる投資が特に合理的です。スピンドル式エアベアリングシステムは、連続またはほぼ連続運転が前提となる高稼働率の運用において、最もコスト効率が高くなります。保守コストの削減や効率向上の効果が短期間で積み重なるためです。また、既に十分な供給圧力を確保できる専用の圧縮空気システムを有する施設では、エアベアリング技術の導入が比較的容易ですが、新たにコンプレッサーを導入する必要がある事業所では、実装のハードルが高くなります。
高精度遠心送風機の設計における性能特性は、従来の機械式ベアリングを採用した機種と比べて、わずかに異なる場合があります。空気軸受式送風機は、通常、従来型と比べて圧力差がやや低く、回転速度が高いという特徴があり、最適化された空力効率によって同程度の風量を実現します。この技術を導入を検討する際には、既存のダクト、吸気システム、および下流設備が、こうした若干異なる性能特性に対応可能であることを確認する必要があります。また、機器メーカーと連携し、圧力損失、風量、騒音特性などを事前に検証することで、既存システムへの円滑な統合が可能になります。空気軸受技術への移行は、しばしばシステムのアップグレードや移設と同時に行われることから、空調全体の構成を見直し、清浄性性能をさらに向上させる好機にもなり得ます。
投資経済性と選定基準
空気軸受ブロワーの資本支出計画では、購入価格だけでなく、ライフサイクルコストを考慮する必要があります。初期導入費用は、機械式軸受タイプと比較して通常20~40%高くなりますが、保守コストの削減、寿命の延長、およびエネルギー効率の向上によって、このコストプレミアムは3~5年以内に回収されることが多くあります。現在のプロセス配置や空気品質要件を長期にわたり維持する方針を持つ施設では、その経済的メリットが特に明確になります。一方で、戦略的なプロセス移行を検討中である、あるいは今後の空気品質要件が不透明な組織は、高い初期投資が自社の事業計画期間と整合しているかを慎重に検討すべきです。保守コストの削減額、エネルギー費用の差分、およびダウンタイム回避によるコスト削減額を定量的に評価することで、技術導入の根拠となる具体的な財務的裏付けが得られます。多くの組織が、正式なライフサイクルコスト分析を行うことで、空気軸受ブロワーを単なる資本支出の負担から、魅力的な運用投資へと捉え直しています。