 EN
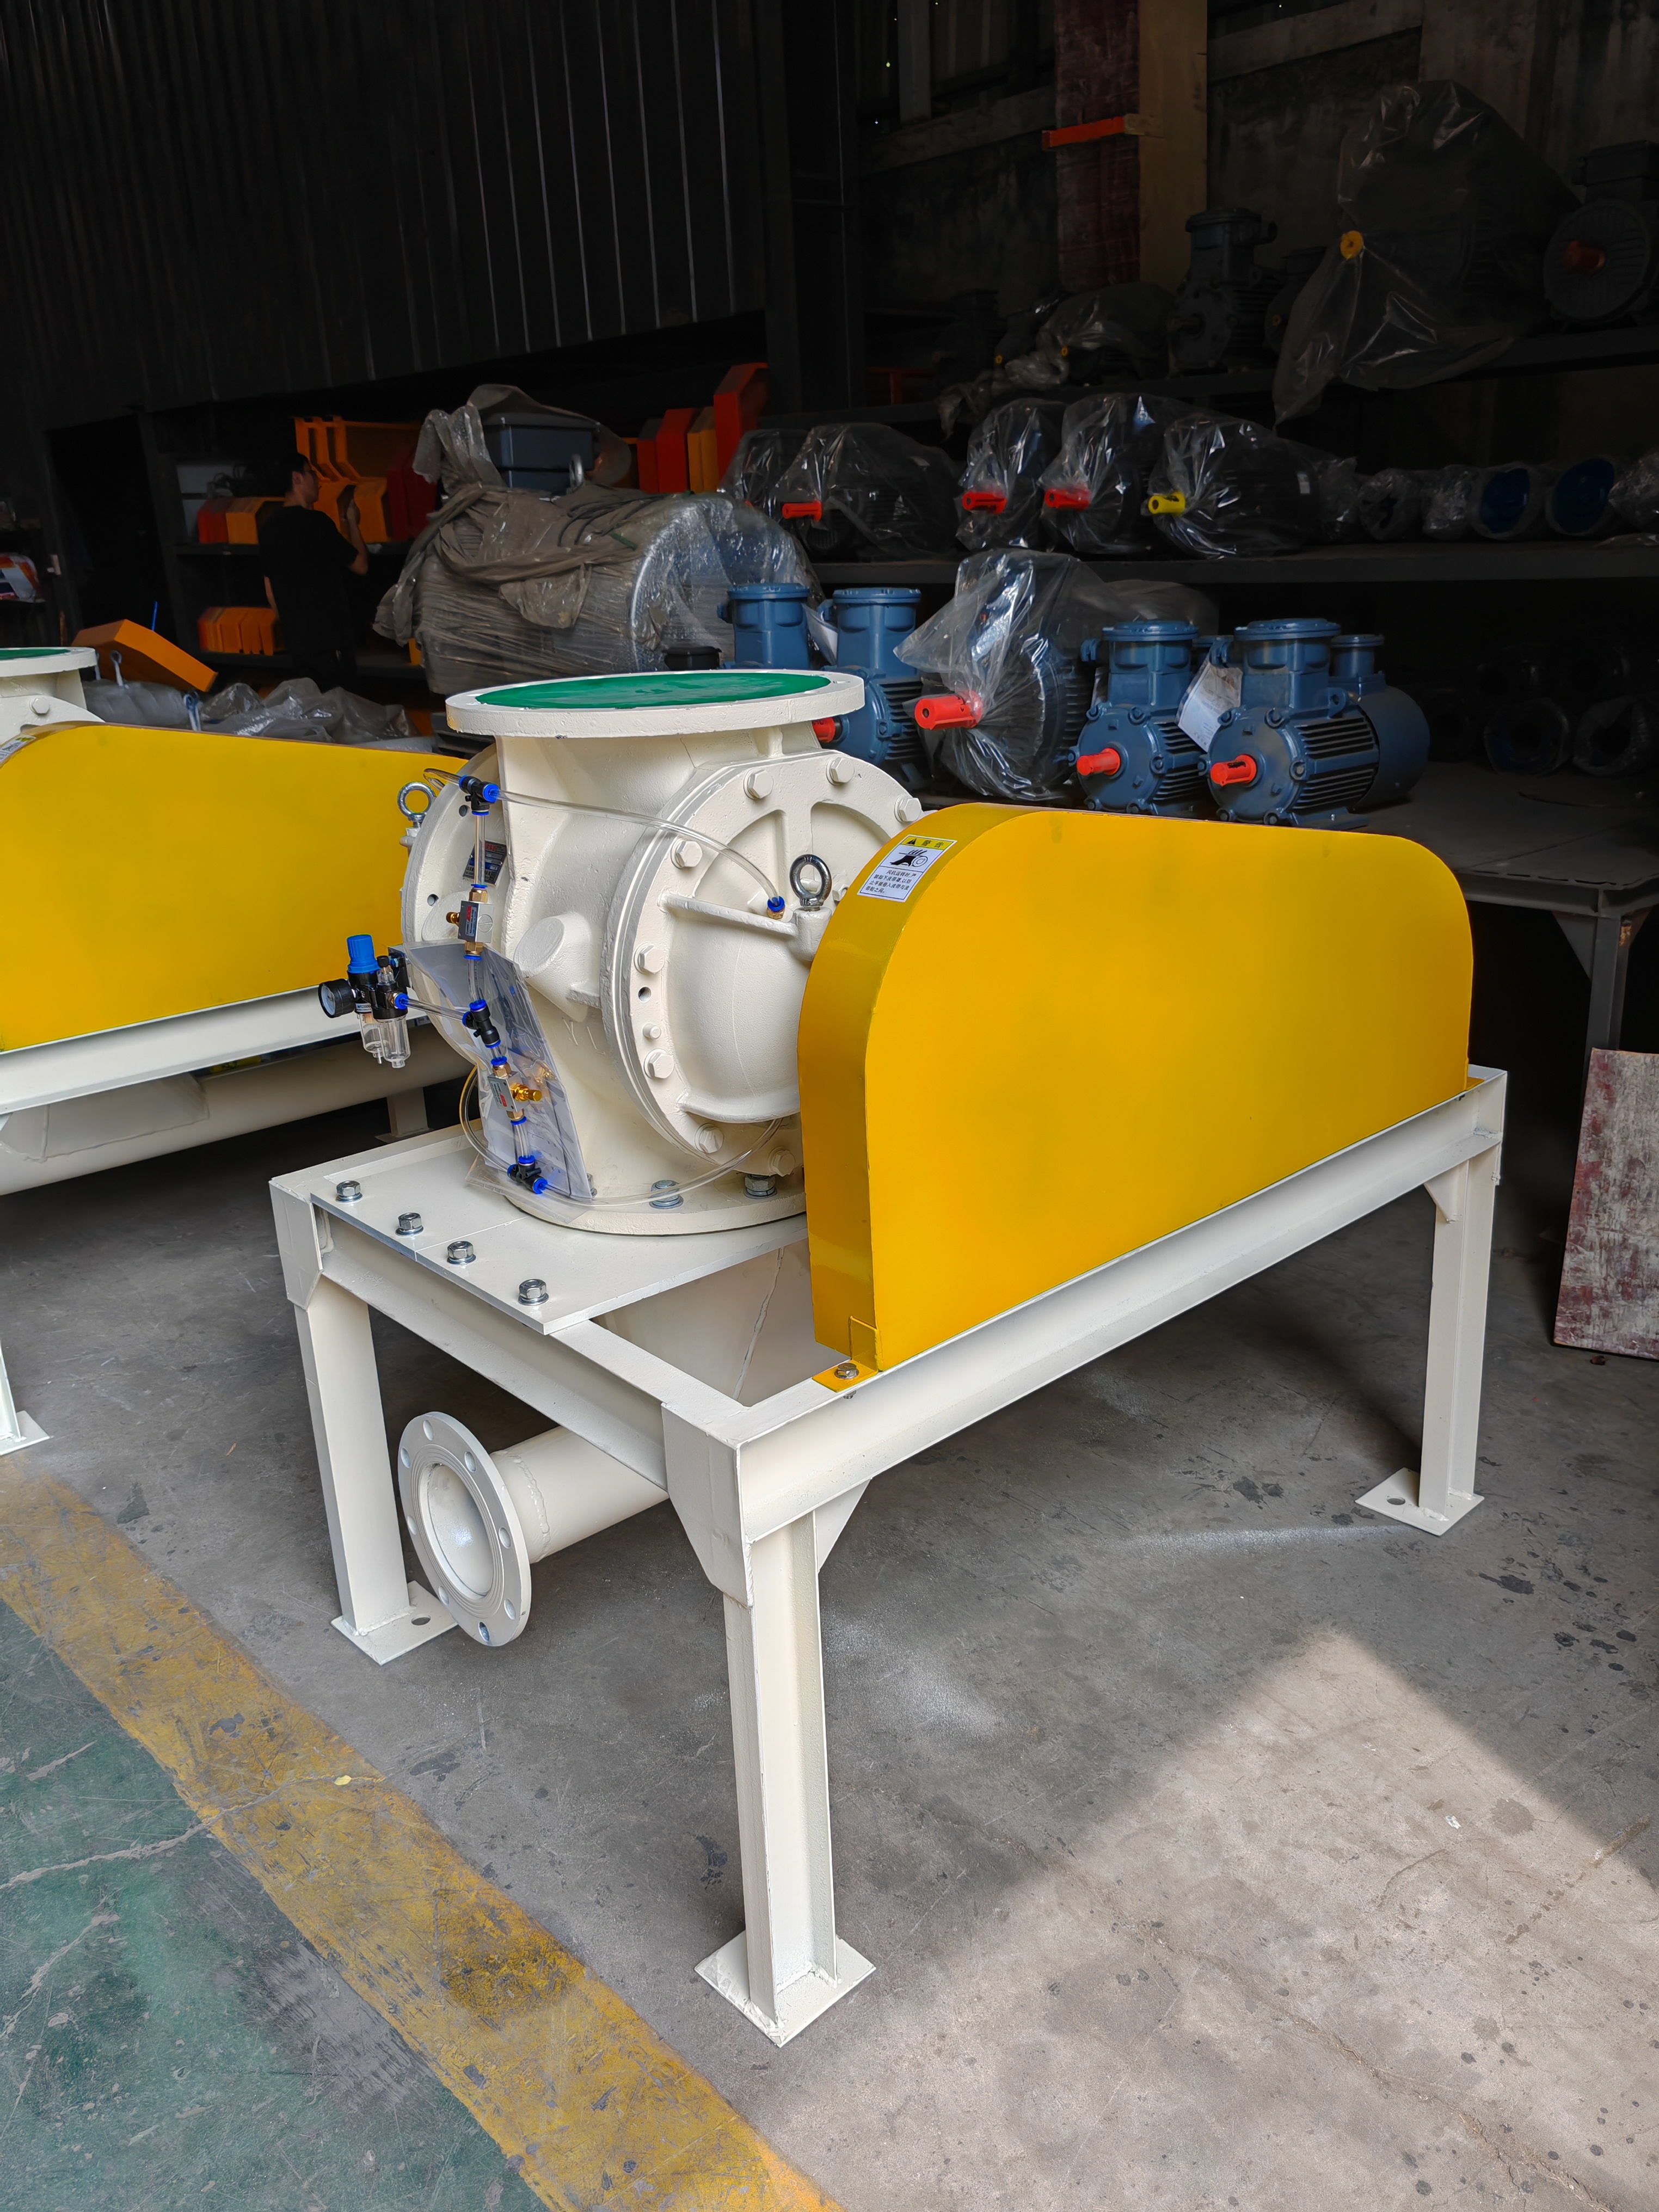
Ateollinen pyörivä syöttölaite on kriittinen komponentti massamateriaalin käsittelyjärjestelmissä, joka varmistaa tarkan ja tasaisen materiaalin poistumisen prosessilinjoihin, kuljettimiin tai keräyspisteisiin. Syöttötarkkuuden taustalla oleva mekanismi sisältää useita toisiinsa liittyviä suunnitteluratkaisuja, käyttöparametrejä ja ohjausstrategioita, jotka toimivat yhdessä materiaalin laadun säilyttämiseksi, virtauksen tasaisuuden ylläpitämiseksi ja prosessihäiriöiden estämiseksi. Näiden järjestelmien tarkkuuden ylläpitämisen ymmärtäminen on välttämätöntä operaattoreille ja tehtaan johtajille, jotka luottavat luotettavaan materiaalivirtaukseen sementti-, kemikaali-, elintarvike- ja lääketeollisuudessa.
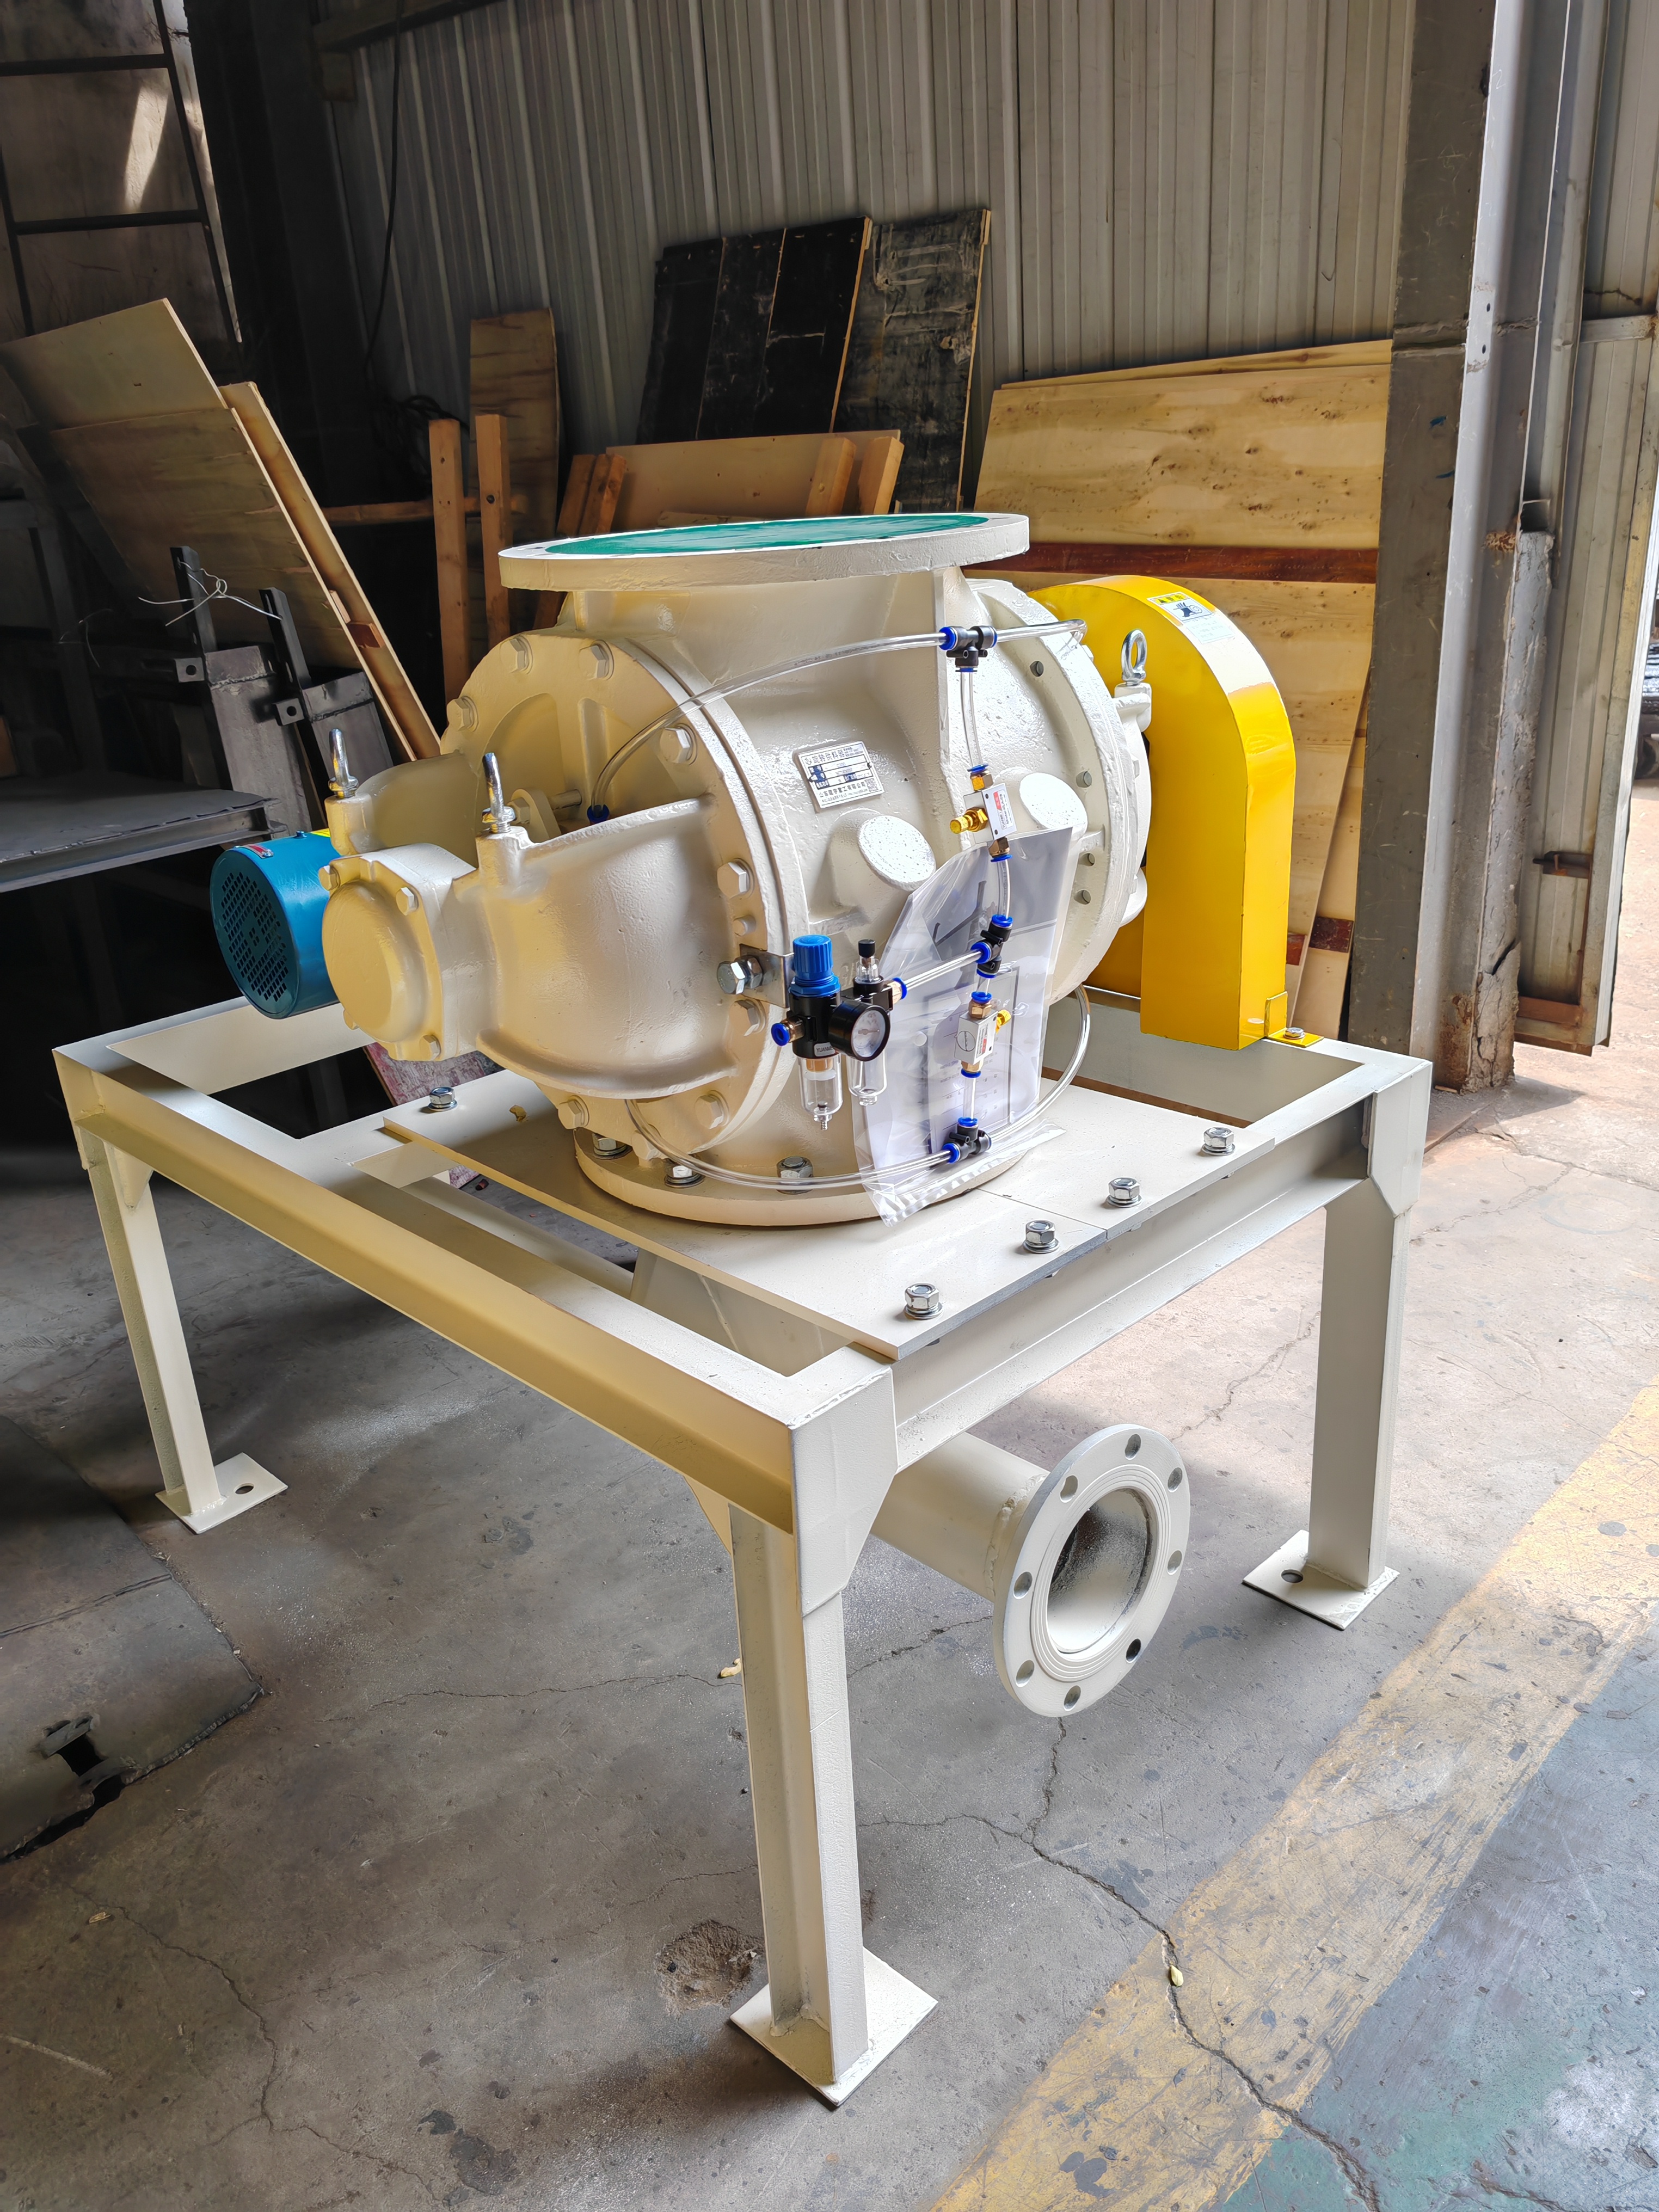
Syöttötarkkuus massamateriaalin käsittelyjärjestelmissä riippuu kierrantoajoittin kyky mittata materiaalia vakionopeudella vaihtelevien tulopaineiden, materiaalin tiukkuuden muutosten ja alapuolella olevan kysynnän vaihtelujen aikana. Pyörivä ilmansulkuventtiili toimii tarkkana rajanohjauslaitteena, eristäen painealueita samalla kun se säätää materiaalin virtausta synkronoidun roottorin pyörimisen avulla. Kun pyörivä teollisuusruuvi syöttölaite integroidaan täydelliseen ruuvisiirtimen syöttöjärjestelmään, se saavuttaa korkean tarkkuuden mekaanisen tarkkuuden, nopeuden säädön ja reagointisten takaisinkytkentämekanismien avulla, jotka mukautuvat todellisiin prosessiolosuhteisiin.
Suunnittelun ominaisuudet, jotka mahdollistavat tarkan materiaalin virran
Rottorin geometria ja lokeroon perustuva suunnittelu
Rotorin ja sen lokerojen geometria on perustavanlaatuinen tekijä teollisen pyörivän syöttimen tarkkuuden ylläpitämisessä. Jokainen lokero on tarkasti koneistettu pitämään tietyn tilavuuden materiaalia, mikä varmistaa, että jokainen kierros siirtää täsmälleen saman määrän. Lokerojen muoto, syvyys ja välystoleranssit on suunniteltu ottamaan huomioon materiaalin hiukkasjakautuma samalla kun valumista ja silmukoitumista minimoidaan. Korkealaatuiset teolliset pyörivät syöttimet käyttävät räätälöityjä rotorisuunnitteluja, jotka vastaavat tarkasti eri materiaalien ominaisuuksia – hienoista jauheista suurempiin rakeisiin.
Rotorin ja kotelon välinen välys vaikuttaa merkittävästi tarkkuuteen. Tiukat toleranssit estävät materiaalin vuotamisen rotorin ympäriltä, mikä aiheuttaisi virtausnopeuden vaihtelua ja mittausvirheitä. Massamateriaalin käsittelyjärjestelmissä, joissa tarkkuus on ratkaisevan tärkeää, tarkasti koneistetut kotelo ja roottorit säilyttävät vakiot välykset koko laitteen käyttöiän ajan. Rotorin kulumismallin säännöllinen tarkastus ja huolto varmistavat, että lokeroon muodostuvan tilavuuden pysyy vakiona, mikä säilyttää syöttimen tarkkuuden pitkien käyttöjaksojen ajan.
Materiaalin tiukkuuden integriteetti
Pyörivän ilmaneristysventtiilin suunnittelu sisältää tiivistepinnat, jotka estävät materiaalin kiertämisen ja säilyttävät paine-eron syöttimen yli. Kuluneet tiivistekoot heikentävät materiaalin mittauksen tarkkuutta, koska materiaali voi virrata roottorin ympäri sen sijaan, että se kulkeutuisi taskujen läpi. Hyvin huollettu tiivistysjärjestelmä teollisessa pyörivässä syöttimessä varmistaa, että kaikki materiaali kulkee tarkoitetun reitin kautta, mikä estää virtausnopeuden vaihteluita. Tiivistysten laatu vaikuttaa suoraan syöttimen kykyyn säilyttää johdonmukainen syöttötarkkuus erilaisissa käyttöolosuhteissa.
Käyttöön liittyvät säätömekanismit
Roottorin nopeuden säätö ja voiman siirtojärjestelmät
Nopeusohjaus on teollisen pyörivän syöttimen tärkein keino saavuttaa johdonmukainen syöttötarkkuus. Muuttuvan taajuuden ajurit (VFD:t) mahdollistavat roottorin pyörimisnopeuden reaaliaikaisen säädön materiaalin tarpeen mukaan ja vakauttavat virtausnopeuden. Kun alapuoliset prosessit kiihtyvät tai hidastuvat, syöttimen ohjausjärjestelmä lisää tai vähentää automaattisesti roottorin nopeutta estääkseen materiaalin kertymisen tai puutteen yhdistetyssä ruuvisyöttimessä. Tämä dynaaminen reaktio on olennaisen tärkeää massamateriaalin käsittelyjärjestelmissä, joissa prosessiolosuhteet muuttuvat koko työpäivän ajan.
Vaihteiston suhteet ja voiman siirron rakenteelliset ratkaisut vaikuttavat myös roottorin liikkeen tasaisuuteen. Suoraan käytettyjä järjestelmiä käytettäessä takaisku puuttuu, ja niillä saavutetaan tarkempi nopeuden säätö kuin ketju- tai hihnavoimansiirroilla, vaikka niiden alustava kustannus on korkeampi. Teollisuuden pyörivissä syöttimissä, joita käytetään kriittisissä sovelluksissa, käytetään usein pienitakaiskuisia vaihteistoja, jotta roottorin kiihtyminen ja hidastuminen ovat tasaisia ja ennustettavia. Voiman siirtojärjestelmän mekaaninen tarkkuus vaikuttaa suoraan syöttimen kykyyn pitää tarkka materiaalin poistumisnopeus.
Kuormasolun integrointi ja takaisinkytkentäjärjestelmät
Modernit teollisuudelliset pyörivät syöttöjärjestelmät sisältävät kuorma-antureita tai punnituslaiteita, jotka seuraavat jatkuvasti materiaalin poistumisnopeutta. Nämä anturit tarjoavat reaaliaikaista palautetta ohjausjärjestelmälle, joka vertaa todellista virtausnopeutta tavoiteltuun asetuspisteeseen ja säätää roottorin nopeutta automaattisesti. Jos syöttölaite jakaa materiaalia liian nopeasti, ohjausjärjestelmä vähentää nopeutta; jos materiaalin virtaus jää taka-alalle vaaditusta, nopeutta kasvatetaan. Tämä suljettu takaisinkytkentämekanismi on keskeinen tekijä johdonmukaisen syöttötarkkuuden ylläpitämisessä vaativissa erämaisia käsittelyjärjestelmissä.
Pyörivän ilmansulun takaisinkytkennän tarkkuus riippuu anturin kalibroinnista, signaalinkäsittelyn nopeudesta ja ohjausalgoritmin reaktioajasta. Teollisuustiloissa kuorma-antureita kalibroidaan yleensä viikoittain tai kuukausittain varmistaakseen mittausten tarkkuuden. Oikein säädetyllä suhteellis-integraali-derivaattasäädöllä (PID) varustetun pyörivän syöttimen yliohjaus ja värähtely minimoituvat, mikä mahdollistaa vakaa ja ennustettava materiaalin virtauksen, joka täyttää jatkoprosessien vaatimukset johdonmukaisesti.
Paineen hallinta ja materiaalin virtauksen vakaus
Tuloilman paineen vakauttaminen
Teollisen pyörivän syöttimen sisääntuloon saapuva materiaali tulee usein paineilmainen hoppereista, säiliöistä tai ylävirtaan sijaitsevasta laitteistosta, jossa paineolosuhteet vaihtelevat. Vaihteleva sisääntulopaine vaikuttaa suoraan siihen, kuinka materiaali täyttää roottorin lokeroita, mikä muuttaa käytännössä materiaalin tilavuutta, joka annetaan kierrosta kohden. Syöttötarkkuuden säilyttämiseksi syöttimen on erotettava sisääntulopaine roottorin lokerojen täyttöprosessista. Joissakin teollisen pyörivän syöttimen suunnitteluratkaisuissa on sisääntulon hyppypainehoppereita tai virtausvakauttajia, jotka lieventävät painehuippuja ja luovat tasaisemman materiaalin saapumisen roottoritasolle.
Erityisen epävakaissa tulo-olosuhteissa toimivissa massamateriaalin käsittelyjärjestelmissä käytännön asiantuntijat asentavat joskus paineenvapautusventtiilejä tai ohitusputkia liiallisen paineen muodostumisen estämiseksi. Tällöin pyörivä ilmansulkuventtiili toimii hallitummassa paineympäristössä, mikä mahdollistaa johdonmukaisen lokin täytön ja materiaalin poistumisen. Tämä asennus parantaa kokonaissyöttötarkkuutta poistamalla ylävirtaan sijaitsevasta laitteistosta ja prosessiolosuhteista aiheutuvan vaihtelun.
Poistumisvirtauksen hallinta
Teollisen pyörivän syöttimen purkupuolen on myös oltava hallinnassa, jotta takapaine ei vaikuttaisi materiaalin mittaukseen. Kun ruuvikuljetinsyöttin tai alapuolinen prosessi aiheuttaa liiallista takapainetta, se voi hidastaa roottorin kiertämistä hieman ja vähentää tehokasta virtausnopeutta, vaikka roottorin kierrosnopeus pysyisikin vakiona. Korkean tarkkuuden sovelluksiin suunnitellut teolliset pyörivät syöttimet sisältävät paineenpoistojärjestelmiä tai purkupuolen vaimentimia, jotka säilyttävät vakaita ulostuloehtoja. Pyörivä ilmansulkuventtiili, jossa on asianmukainen purkupuolen hallinta, estää alapuolisten prosessimuutosten vaikuttamasta syöttötarkkuuteen.
Integroiduissa massamateriaalin käsittelyjärjestelmissä syöttimen poistopaine säilytetään yleensä automaattisten ohjaus- tai turvaventtiilimekanismien avulla tiukassa alueessa. Tämä vakaa ulostuloympäristö mahdollistaa teollisen pyörivän syöttimen tarkan materiaalin mittauksen ilman ulkoisia prosessihäiriöitä. Yhtenäinen poistopaine vähentää myös roottorin mekaanista rasitusta, mikä parantaa laitteiston kestävyyttä ja säilyttää tarkkuuden koko syöttimen käyttöiän ajan.
UKK
Mikä aiheuttaa teollisen pyörivän syöttimen syöttötarkkuuden heikkenemisen ajan myötä?
Tarkkuus heikkenee roottorin ja koteloituksen kulumisen, tiivisteen vanhenemisen, materiaalin jäämien kertymisen ja kuljetusjärjestelmän mekaanisen löysentymisen vuoksi. Pyörivässä ilmalukossa kulunut tasku sisältää vähemmän materiaalia kierrosta kohden, mikä vähentää suoraan virtausnopeutta. Tiivisteen kulumisen seurauksena materiaali voi ohittaa roottorin, mikä aiheuttaa virtausnopeuden epätasaisuutta. Säännöllinen huolto, johon kuuluu tiisteen tarkastus, roottorin taskujen mittaus ja kuljetusjärjestelmän tiukkuuden tarkistus, säilyttää teollisen pyörivän syöttimen tarkkuuden. Teollisuuslaitokset yleensä uudelleenmuovaa tai vaihtaa roottorit, kun taskujen tilavuuden menetys ylittää 5–10 prosenttia.
Miten ruuvikuljetin toimii teollisen pyörivän syöttimen kanssa eräaineiden käsittelyn tarkkuuden säilyttämiseksi?
Ruuvikuljettimen syöttölaite saa materiaalia teollisesta pyörivästä syöttimestä ja kuljettaa sitä eteenpäin samalla kun se jatkaa virtausnopeuden säätämistä alapuolella olevien vaatimusten mukaan. Pyörivä ilmansulkuventtiili toimii ensisijaisena mittauslaitteena ja annostelaa materiaalia tarkasti ruuvikuljettimen sisään, joka sitten kuljettaa sitä eteenpäin ja säätää lisäksi virtausta estääkseen äkilliset virtausmuutokset. Tämä kaksitasoinen säätö massamateriaalin käsittelyjärjestelmissä varmistaa, että prosessi alapuolella saa tasaisen ja ennustettavan materiaalisyötön, vaikka tulomateriaalin ominaisuudet tai roottorin nopeus muuttuisivat.
Voiko teollinen pyörivä syöttin laite säilyttää tarkkuutensa, kun se käsittelee materiaalia, jonka kosteus- tai hiukkaskokojakauma vaihtelee?
Teollinen pyörivä syöttölaite säilyttää kohtalaisen tarkkuuden vaihtelevien materiaaliominaisuuksien kanssa, koska se mittaa tilavuutta—lokerojen koko pysyy vakiona riippumatta materiaalin tiukkuudesta tai kosteus sisällöstä. Kuitenkin kosteuden absorboituminen tai hiukkaskoon muutokset voivat aiheuttaa materiaalin tarttumista roottorin lokeroihin tai koteloonsa, mikä vähentää todellista kierrosta kohden syötettyä materiaalimäärää. Erityisesti erittäin vaihtelevia materiaaleja käsittelvissä massamateriaalin käsittelyjärjestelmissä käyttäjien on kalibroitava syöttölaitteen nopeusasetus materiaaliominaisuuksien muuttuessa, ja he saattavat tarvita roottorimuotoiluja, joiden lokerojen geometriaa on muutettu estämään materiaalin tarttumista ja varmistamaan tasainen syöttötarkkuus.
Sisällysluettelo
- Suunnittelun ominaisuudet, jotka mahdollistavat tarkan materiaalin virran
- Käyttöön liittyvät säätömekanismit
- Paineen hallinta ja materiaalin virtauksen vakaus
-
UKK
- Mikä aiheuttaa teollisen pyörivän syöttimen syöttötarkkuuden heikkenemisen ajan myötä?
- Miten ruuvikuljetin toimii teollisen pyörivän syöttimen kanssa eräaineiden käsittelyn tarkkuuden säilyttämiseksi?
- Voiko teollinen pyörivä syöttin laite säilyttää tarkkuutensa, kun se käsittelee materiaalia, jonka kosteus- tai hiukkaskokojakauma vaihtelee?