
 EN
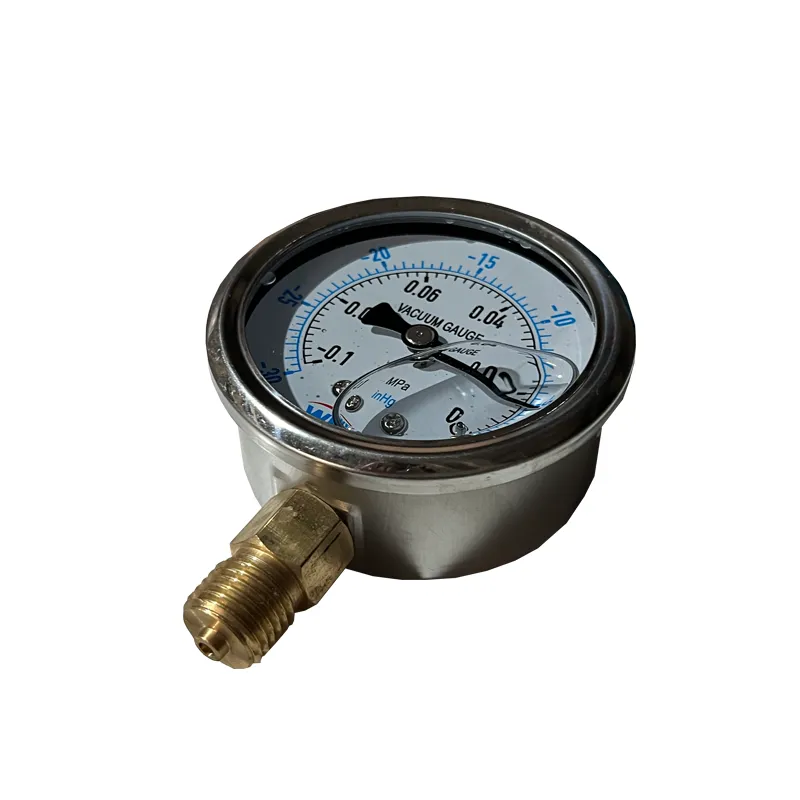
Auswahl der richtigen pneumatischer Vakuumbelüftungstransporteur erfordert das Verständnis der entscheidenden Spezifikationen, die Leistung, Zuverlässigkeit und Gesamtbetriebskosten beeinflussen. Käufer konzentrieren sich häufig allein auf den Preis und übersehen dabei wesentliche technische Details, die darüber entscheiden, ob ein System jahrelang effizient läuft oder ständige Reparaturen und Ausfallzeiten erfordert.
Dieser Leitfaden führt Sie durch die wichtigsten Spezifikationen beim Vergleich von Geräten für die Schüttgutförderung. Das Verständnis dieser Faktoren stellt sicher, dass Sie in ein System investieren, das genau auf die besonderen Anforderungen und betrieblichen Einschränkungen Ihrer Anlage abgestimmt ist.
Grundlagen des Konzepts pneumatischer Förderanlagen
Vakumerzeugung und Luftstromkapazität
Liegt in ihrer Druckkopftechnologie. Aus meiner Erfahrung im Management hochwertiger Geräte wie der Kyocera- und Ricoh-Serie resultiert die Verbesserung der Genauigkeit hauptsächlich aus der „Technologie variabler Tropfenvolumina“. Im Gegensatz zu älteren Modellen, die gleichmäßige Tropfen versprühten, können moderne industrielle Druckköpfe das Volumen jedes einzelnen Farbtropfens steuern – häufig gemessen in Pikolitern. pneumatischem Förderanlagen das Design liegt in seiner Fähigkeit zur Vakuumerzeugung und in den Luftstromraten. Die Vakuumstärke bestimmt, wie effektiv Material durch die Förderleitungen bewegt wird, während die Luftstromkapazität das Volumen und die Geschwindigkeit des Materialtransports steuert. Käufer müssen sicherstellen, dass der Gebläse- oder Vakuumpumpenmotor ausreichenden Unterdruck für die jeweils geförderten Materialien erzeugt, da unterschiedliche Schüttgutförderanlagen je nach Materialdichte und Korngröße unterschiedliche Saugstufen erfordern können.
Der Luftstrom wird in Kubikfuß pro Minute (CFM) gemessen, und diese Angabe muss mit der erwarteten Durchsatzleistung übereinstimmen. Ein System mit einer Leistungsangabe von 300 CFM ist nicht in der Lage, Materialmengen zuverlässig zu fördern, die für Geräte mit 500 CFM ausgelegt sind. Prüfen Sie das Typenschild des pneumatischen Vakuumförderers und stellen Sie sicher, dass die angegebene Luftstromleistung mit Ihrem Produktionsplan und Ihren Anforderungen an das Fördergutvolumen übereinstimmt.
Leitungsdurchmesser und Materialverträglichkeit
Der Durchmesser der Förderleitung ist ein entscheidendes Konstruktionsmerkmal eines pneumatischen Förderanlagensystems und beeinflusst unmittelbar die Materialgeschwindigkeit sowie den Druckabfall. Größere Leitungsdurchmesser verringern die Reibung und den Energieverbrauch, erfordern jedoch mehr Platz und leistungsstärkere Vakuumpumpen. Kleinere Leitungen erzeugen höhere Geschwindigkeiten, die das Absinken des Materials verhindern helfen, verursachen aber einen größeren Widerstand und höhere Energiekosten.
Die Materialverträglichkeit umfasst sowohl die zu fördernden Stoffe als auch die Werkstoffe der Leitungen selbst. Abrasive Materialien erfordern gehärtete oder rostfreie Stahlleitungen, um Erosion entgegenzuwirken; statisch empfindliche Materialien benötigen leitfähige Leitungen mit ordnungsgemäßer Erdung. Das pneumatische Vakuumförderanlagensystem muss aus Werkstoffen gefertigt sein, die weder korrodieren noch chemisch mit Ihren spezifischen Anforderungen an die Schüttgutförderung reagieren.
Kritische Wartungs- und Systemzuverlässigkeitsanforderungen
Filtertyp und Reinigungsmechanismus
Der Erfolg der Wartung von Vakuum-Förderanlagen hängt stark von der Auswahl der Filter und dem Reinigungskonzept ab. Filteranlagen (Baghouse-Filter), Kartuschenfilter und Membranfilter weisen jeweils unterschiedliche Leistungsprofile und unterschiedliche Wartungsanforderungen auf. Baghouse-Systeme erfordern eine manuelle oder automatisierte Pulsschub-Reinigung, während Kartuschensysteme mechanische Schüttler oder Druckluftimpulse nutzen können. Die gewählte Filterart bestimmt den Wartungszyklus und die mögliche Ausfallzeit.
Eine hochwirksame Wartung von Vakuum-Förderanlagen erfordert Filter mit ausreichender Oberfläche und geeigneten Mikron-Werten für das zu fördernde Material. Zu kleine Filter verursachen einen übermäßigen Druckabfall, wodurch die Vakuumpumpe stärker arbeiten und mehr Energie verbrauchen muss. Zu große Filter erhöhen die Investitionskosten und die Komplexität der Installation. Überprüfen Sie die Zeitsteuerung des Filterreinigungszyklus sowie die Frage, ob Ihre Anlage automatisierte oder manuelle Reinigungsintervalle zulässt.
Abscheider- und Austragskonstruktion
Die Abscheidekomponente entfernt transportiertes Material aus der Luftströmung und beeinflusst dadurch unmittelbar die Wartungskosten und die Betriebssicherheit des Vakuum-Förderanlagensystems. Zyklonabscheider arbeiten durch Zentrifugalkraft und erfordern nur minimale Wartung, während andere Konstruktionen bewegliche Teile oder komplexe Austragmechanismen beinhalten können. Drehventile, Schneckenförderer und Blow-down-Systeme weisen jeweils unterschiedliche Ausfallstellen und Wartungsanforderungen für Schüttgut-Förderanlagen auf.
Ein gut konstruierter Abscheider verhindert, dass Material in die Filter gelangt, was die Filterlebensdauer und die Systemeffizienz beeinträchtigen würde. Prüfen Sie die Nennkapazität des Abscheiders und stellen Sie sicher, dass sie mit Ihrem Materialdurchsatz übereinstimmt. Einige pneumatische Vakuum-Förderanlagen verwenden mehrere Abscheider in Serie für Anwendungen, bei denen eine besonders saubere Abluft oder eine Vor-Sortierung des Materials erforderlich ist.
Leistungsmerkmale und Betriebsparameter
Druckverlust und Energieeffizienz
Der Druckabfall über das gesamte pneumatische Förderanlagendesign korreliert direkt mit dem Energieverbrauch und den Betriebskosten. Gemessen in Zoll Wassersäule (WC), zeigt der Druckabfall das erforderliche Arbeitsniveau der Vakuumpumpe an. Systeme mit übermäßigem Druckabfall verbrauchen mehr elektrische Energie und erzeugen Wärme, die empfindliche Materialien beschädigen kann. Vergleichen Sie die Druckabfall-Spezifikationen verschiedener in Frage kommender pneumatischer Vakuumförderer-Modelle, um die langfristigen Energieauswirkungen zu verstehen.
Energieeffiziente Schüttgut-Handhabungsgeräte erreichen einen niedrigeren Druckabfall durch optimierte Leitungsführung, korrekt dimensionierte Komponenten und glatte Innenoberflächen. Moderne pneumatische Förderanlagendesigns integrieren häufig Drehzahlregler (VFDs), die die Gebläsedrehzahl entsprechend der aktuellen Nachfrage in Echtzeit anpassen und so während Produktionsphasen mit geringer Auslastung zusätzlichen Energieverbrauch reduzieren.
Förderleistung und Förderstreckenkapazität
Die Materialdurchsatzkapazität, gemessen in Tonnen pro Stunde, muss Ihren tatsächlichen Produktionsanforderungen in der Anlage entsprechen oder diese übertreffen. Die vom Hersteller angegebene Auslegungskapazität des pneumatischen Vakuumförderers gibt die maximale nachhaltige Förderleistung unter normalen Betriebsbedingungen an. Prüfen Sie, ob die Herstellerangabe eine Dauerbetriebslast voraussetzt oder ob sie Annahmen zum Einschaltverhältnis enthält, die von Ihrer Anwendung abweichen.
Die Förderstreckenkapazität ist ebenso wichtig, da der Druckverlust mit zunehmender Leitungslänge steigt. Ein System, das für 30 Meter horizontale Förderstrecke ausgelegt ist, kann bei 60 Metern unterperformen und erfordert dann Druck-Boostereinheiten oder leistungsstärkere Vakuumpumpen. Überprüfen Sie den Grundriss Ihrer Anlage sowie Ihre gesamten Förderstreckenanforderungen und stellen Sie sicher, dass die Spezifikationen der in Frage kommenden Schüttgut-Fördertechnik sowohl horizontale als auch vertikale Hubstrecken abdecken.
FAQ
Welche Spezifikation ist bei der Auswahl eines pneumatischen Vakuumförderers am wichtigsten?
Die Vakuumkraft und die Luftstromkapazität bilden die Grundlage, da sie bestimmen, ob der pneumatische Vakuumschleuseförderer Ihr spezifisches Material mit Ihrer geforderten Förderleistung bewegen kann. Die Abscheideeffizienz und das Filterdesign sind jedoch ebenso entscheidend, weil sie Wartungsintervalle und langfristige Betriebskosten bestimmen. Bewerten Sie das gesamte Design des pneumatischen Förderungssystems, statt sich auf eine einzelne Spezifikation zu konzentrieren.
Wie berechne ich den richtigen Leitungsdurchmesser für mein pneumatisches Förderungssystem?
Der Leitungsdurchmesser hängt von der Materialgeschwindigkeit, der Schüttdichte, der Abrasivität und der Förderstrecke ab. Die meisten Anwendungen mit pneumatischen Vakuumschleuseförderern arbeiten mit Geschwindigkeiten zwischen 3.500 und 4.500 Fuß pro Minute, um optimale Effizienz und ein ausgewogenes Druckabfallverhältnis zu erreichen. Konsultieren Sie den Hersteller oder verwenden Sie Software zur Auslegung pneumatischer Förderungssysteme, um den Druckabfall über Ihre spezifische Anordnung zu modellieren, und wählen Sie dann den Durchmesser, der Energiekosten und Installationsaufwand ausgewogen gegenüberstellt.
Welche Wartungsaufgaben für Vakuum-Förderanlagen sollten regelmäßig durchgeführt werden?
Zu den regelmäßigen Wartungsarbeiten für Vakuum-Förderanlagen gehören das Reinigen oder Austauschen von Filtern, die Inspektion der Separator-Entladung, die Überprüfung der Leitungsintegrität auf Abnutzungsschäden sowie die Schmierung der Gebläselager gemäß den vom Hersteller vorgegebenen Zeitplänen. Dichtungen und Dichtgummi sollten monatlich inspiziert werden, um Luftlecks zu vermeiden, die die Effizienz mindern. Die meisten Geräte für die Schüttgutförderung erfordern vierteljährlich eine gründliche Reinigung der inneren Oberflächen, um Materialansammlungen zu verhindern, die den Durchsatz einschränken und im Laufe der Zeit den Druckabfall erhöhen.